Di bidang manufaktur mekanik presisi modern, a tekan daya adalah sumber daya inti untuk perakitan, pembentukan, dan kalibrasi komponen dengan presisi tinggi. Baik untuk perakitan poros engkol mesin inti atau pengepresan presisi pada struktur mekanis besar, pemilihan jenis pengepres yang sesuai secara langsung menentukan kualitas perakitan dan masa pakai benda kerja.
Power press adalah perangkat yang menghasilkan gaya yang sangat besar melalui transfer energi (mekanis atau hidrolik) untuk mencapai deformasi material atau pemasangan komponen. Dalam pemrosesan poros engkol, ini bukan sekadar "alat pendorong" sederhana, namun merupakan sistem presisi yang memerlukan kontrol ketat terhadap langkah, kecepatan, dan tekanan. Tujuan operasional intinya adalah untuk memastikan bahwa bagian-bagian yang dikawinkan mencapai kesesuaian interferensi yang dirancang tanpa menimbulkan konsentrasi tegangan internal atau kerusakan pada permukaan yang dikawinkan.
Untuk lebih memahami skenario yang berlaku untuk berbagai peralatan, kami dapat menganalisisnya melalui perbandingan kinerja berikut:
| Karakteristik Kinerja | Engkol Tekan (Engkol/Tekan Engkol Ganda) | Tekan Hidrolik |
| Sumber Daya | Penyimpanan energi roda gila, hubungan mekanis | Silinder hidrolik, tenaga fluida |
| Karakteristik Pukulan | Tekanan maksimum di titik mati bawah, kecepatan turun tajam di dekat dasar | Tekanan konstan sepanjang pukulan |
| Kontrol Presisi | Memperbaiki stroke, sulit dihentikan di tengah proses | Pemantauan tekanan yang tepat dan suspensi stroke |
| Aplikasi Utama | Stamping logam volume tinggi, penempaan | Pemasangan tekan yang presisi, pelurusan poros, perakitan yang rumit |
| Fleksibilitas Operasional | Rendah (Cocok untuk tugas berulang yang terstandarisasi) | Tinggi (Cocok untuk berbagai tugas pemasangan pers khusus) |
Mesin Press Poros Engkol: Peralatan ini dirancang khusus untuk jalur produksi poros engkol dan biasanya dilengkapi dengan perkakas pemosisian khusus untuk memastikan bahwa garis tengah berbagai jurnal poros engkol sejajar sempurna, mencegah kemiringan selama proses pengepresan.
Penekan Pelurus Poros: Poros engkol sering kali menunjukkan sedikit penyimpangan tekukan setelah digunakan atau diproses. Mesin press tersebut dilengkapi dengan sistem pengukuran sensitivitas tinggi (biasanya digunakan dengan blok V dan indikator dial) untuk melakukan beberapa koreksi hidraulik skala kecil, menyesuaikan run-out poros engkol ke tingkat mikron.
Saat menghadapi tugas memasang poros engkol mesin 2 tak, banyak pengguna bertanya-tanya: Apakah mesin press biasa seberat 20 ton sudah cukup? Jawabannya tidak mutlak dan bergantung pada parameter fisik dan persyaratan presisi bagian tertentu.
Untuk menentukan apakah tekanan 20 ton cocok, kita harus mengevaluasinya berdasarkan logika fisik kecocokan interferensi. Gaya tekan yang diperlukan terutama dipengaruhi oleh luas kontak, jumlah interferensi, dan koefisien gesekan material.
Dasar Perhitungan Beban: Dalam praktik teknik, rumus kasar untuk memperkirakan gaya tekan adalah F = mu * pi * d * L * P_radial, dengan mu adalah koefisien gesekan, d adalah diameter poros, L adalah panjang perkawinan, dan P_radial adalah tekanan radial yang dihasilkan. Untuk poros engkol 2 tak, jika diameter jurnal besar dan interferensi dirancang tinggi, gaya yang diperlukan mungkin mendekati atau melebihi batas 20 ton.
Kendala Struktural: Poros engkol 2 tak biasanya terdiri dari setengah poros kiri dan kanan serta pin engkol tengah. Karakteristik strukturalnya adalah kekakuan lengan engkol yang tinggi, namun ketebalan dinding di sekitar lubang penghubung terbatas. Jika tonase peralatan tidak dipilih dengan benar, tekanan yang melebihi kekuatan luluh material akan memicu retakan mikro pada lengan engkol atau perluasan lubang poros.
| Tipe Mesin | Kisaran Diameter Jurnal | Kesesuaian Tekan 20 Ton | Faktor Inti yang Perlu Dipertimbangkan |
| Tugas ringan (misalnya, peralatan berkebun) | 15 - 25mm | Sangat cocok | Cadangan tekanan yang cukup, memerlukan pengaturan tekanan |
| Tugas sedang (misalnya sepeda motor/tempel) | 30 - 50mm | Konfigurasi standar industri | Membutuhkan perkakas khusus, fokus pada koaksialitas |
| Tugas berat (misalnya, perpindahan besar/industri) | > 50 mm | Terbatas, bantuan perakitan termal direkomendasikan | Pengepresan dingin dengan mudah merusak permukaan dan memerlukan perbedaan suhu |
Sekalipun mesin cetak memenuhi persyaratan tonase, pemantauan tekanan jauh lebih penting daripada pemilihan tonase sederhana saat menekan poros engkol 2 tak.
Pemantauan Kurva: Dalam proses press-fit yang ideal, kurva peningkatan tekanan seiring dengan perpindahan harus mulus dan linier. Jika peningkatan tekanan tiba-tiba yang signifikan (puncak jitter) terjadi di tengah proses, hal ini sering kali menunjukkan serutan logam, pelumasan yang tidak mencukupi, atau ketidaksejajaran aksial pada permukaan perkawinan.
Tindakan Pencegahan: Sangat disarankan untuk memasang sensor tekanan pada mesin press hidrolik. Untuk poros engkol 2 tak, jika tekanan mencapai batas dengan cepat di awal, maka harus segera dihentikan, karena memaksakannya pada tahap ini dapat dengan mudah menyebabkan kerusakan pada permukaan jurnal. Setelah kerusakan tersebut terjadi, gaya pengikatan permukaan perkawinan akan gagal sepenuhnya, menyebabkan selip poros atau kebisingan yang tidak normal selama penggunaan selanjutnya.
Dalam proses pemeliharaan dan produksi poros engkol, pembongkaran suku cadang lama dan pemasangan suku cadang baru merupakan tindakan yang sering dilakukan. Untuk mencapai peralihan yang efisien dan menimbulkan kerusakan rendah, seseorang tidak dapat hanya mengandalkan tindakan tekan-tarik sederhana dari pers; itu membutuhkan logika proses standar.
Peralihan cepat antara pemasangan tekan dan pembongkaran sangat bergantung pada hal ini pengaturan perkakas and respon fleksibel dari sistem hidrolik .
Perbedaan Desain Perkakas: Mode pembongkaran memerlukan cetakan dasar pendukung. Perannya adalah membiarkan lengan engkol menempel kuat pada alasnya sambil menyisakan lubang tengah untuk dilewati jurnal. Mode press-fit memerlukan ram pemandu pemosisian. Ram harus benar-benar sejajar dengan bagian tengah jurnal, dan harus memiliki kemampuan penyesuaian yang baik selama proses pengepresan untuk memastikan sudut masuk benar-benar vertikal.
Penyesuaian Batasan Sistem Hidraulik: Untuk mencegah kerusakan pada bagian akibat tenaga yang berlebihan, katup pelepas atau pembatas elektronik harus disetel. Selama pembongkaran, karena gaya putus awal sering kali tinggi, peralatan dapat dibiarkan bekerja pada tekanan terukur; selama pemasangan tekan, batas atas keselamatan harus ditetapkan untuk menghindari beban berlebih.
Banyak pemula cenderung berpikir bahwa semakin ketat, semakin baik, namun dari sudut pandang teknik, kecocokan interferensi harus dipertahankan dalam batas tertentu interferensi sesuai toleransi .
| Metode Perkawinan | Koefisien Gesekan | Perilaku Paksa Tekan | Keandalan |
| Interferensi Berlebihan | 0,12 - 0,15 | Pengukur tekanan berfluktuasi dengan hebat | Mudah merusak permukaan, kelelahan akibat stres internal |
| Intervensi yang Wajar | 0,08 - 0,10 | Tekanan naik dengan lancar, jalur stabil | Transmisi torsi stabil, tidak ada kerusakan logam |
| Bantuan Suhu | 0,05 - 0,07 | Tekanan jauh lebih rendah | Sangat pas, sifat material tetap terjaga |
Nilai Pelumasan: Penggunaan pelumas bertekanan ekstrim adalah wajib; itu membentuk lapisan oli antara jurnal dan lubang penghubung, mencegah gesekan kering selama pengepresan, sehingga membuat perakitan lebih mulus.
Dalam produksi skala besar, dengan memanfaatkan tata letak peralatan mekanis dan hidrolik yang kolaboratif, efisiensi dan hasil produksi dapat ditingkatkan secara signifikan.
Selama tahap pemesinan kasar atau penempaan, a tekan engkol ganda adalah kekuatan inti yang sangat diperlukan. Ini secara efektif menahan momen guling yang dihasilkan selama proses pengepresan, memastikan bahwa blanko poros engkol mendapat tekanan yang merata selama penempaan.
| Langkah Proses | Peralatan yang Direkomendasikan | Tujuan |
| Penempaan/Pembentukan Kasar | Tekan Engkol Ganda | Pastikan kepadatan material |
| Presisi Tekan pas | Tekan Hidrolik | Pastikan gangguan, cegah kerusakan permukaan |
| Pelurusan Aksial | Tekan Pelurus Poros | Kontrol kesalahan geometris |
Deviasi Koaksialitas: Jika ketepatan panduan perkakas press-fit tidak mencukupi, setengah poros poros engkol akan goyah, menyebabkan run-out radial pada produk jadi.
Pemuatan Eksentrik: Jika pusat tekanan tidak jatuh pada pusat geometri sumbu poros engkol, maka akan terjadi puntiran mikro pada lengan engkol.
Pemasangan tekan poros engkol adalah pekerjaan yang berisiko tinggi dan berpresisi tinggi. Membangun sistem manajemen dan keselamatan harian yang ilmiah adalah fondasi operasi pabrik.
Pengujian Sensor Kekuatan: Disarankan untuk mengkalibrasi sistem penginderaan tekanan setiap triwulan sekali. Pastikan kesalahan pembacaan sensor dikontrol dalam 1 persen dibandingkan dengan bobot kalibrasi standar.
| Tindakan Perlindungan | Fungsi |
| Tombol Kontrol Dua Tangan | Mencegah operator menjangkau stasiun |
| Penginderaan Tirai Cahaya | Berhenti darurat jika ada benda asing masuk |
| Perlindungan Kelebihan Tekanan | Bongkar otomatis jika batas terlampaui |
Dengarkan Suara Tidak Normal: Selama pengepresan, bunyi mencicit terus menerus menunjukkan kegagalan pelumasan; bunyi klik yang tajam kemungkinan besar berarti kerusakan lokal pada permukaan perkawinan logam.
Inti dari pemantauan kualitas terletak pada interpretasi kurva tekanan-perpindahan. Jika serutan logam ditemukan menumpuk di pintu keluar, atau jika muncul tanda gambar yang jelas di permukaan, pengoperasian harus dihentikan.
Umumnya, pemasangan tekan berulang kali tidak disarankan . Setiap pengepresan menyebabkan deformasi plastis mikroskopis pada permukaan perkawinan, yang mengurangi umur kelelahan material dan meningkatkan risiko selip poros.
Spacer khusus tidak hanya memberikan dukungan tetapi juga tertanam pada posisi pin engkol, memastikan setengah poros kiri dan kanan mempertahankan sudut fase yang disetel selama proses pengepresan, sehingga mencegah ketidaksejajaran fase.
Kesimpulannya adalah ya. Pengepres hidraulik dapat secara tepat mengontrol gaya pengepresan maksimum dengan menyetel katup pelepas. Setelah gaya tekan melebihi nilai yang ditetapkan, sistem hidrolik akan secara otomatis melepaskan tekanan.
Direkomendasikan untuk mempertahankan 60 persen kecocokan interferensi dengan memberikan jarak bebas melalui ekspansi dan kontraksi termal, dengan 40 persen sisanya bergantung pada pers. Metode ini memastikan kualitas perakitan sekaligus meminimalkan kerusakan akibat tekanan internal.
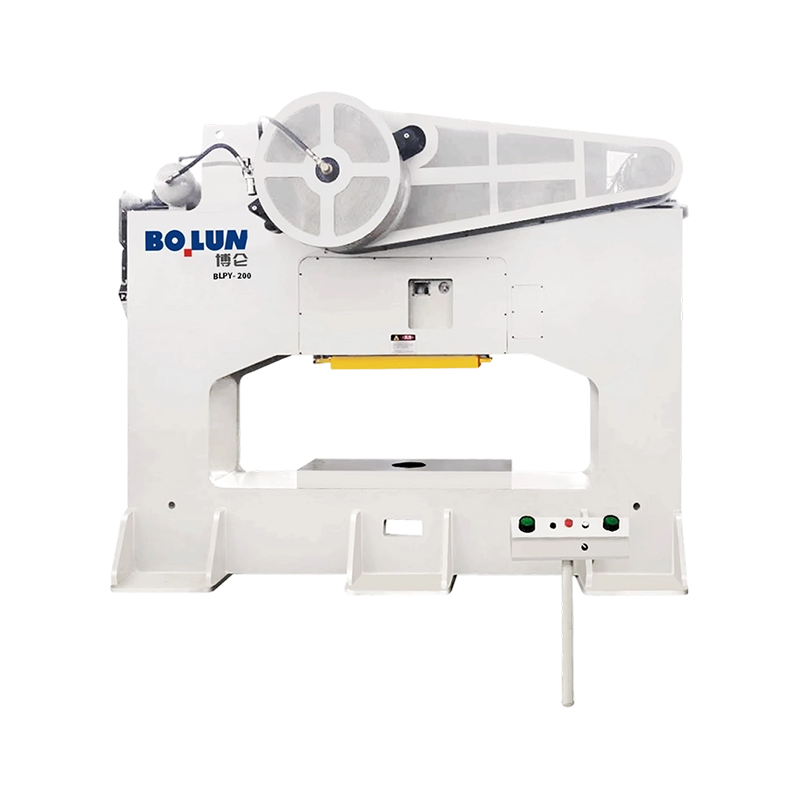


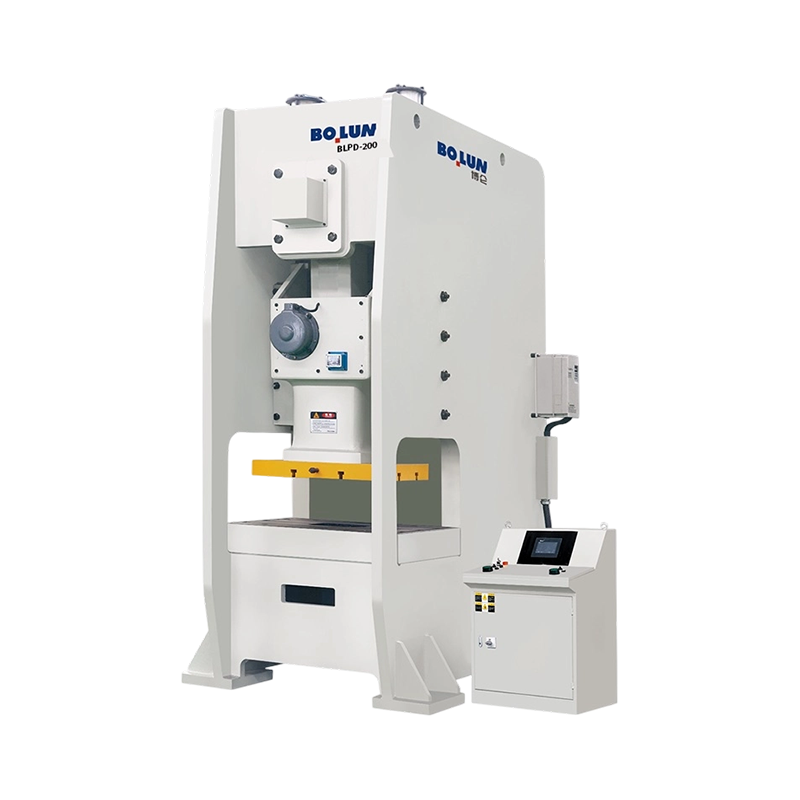
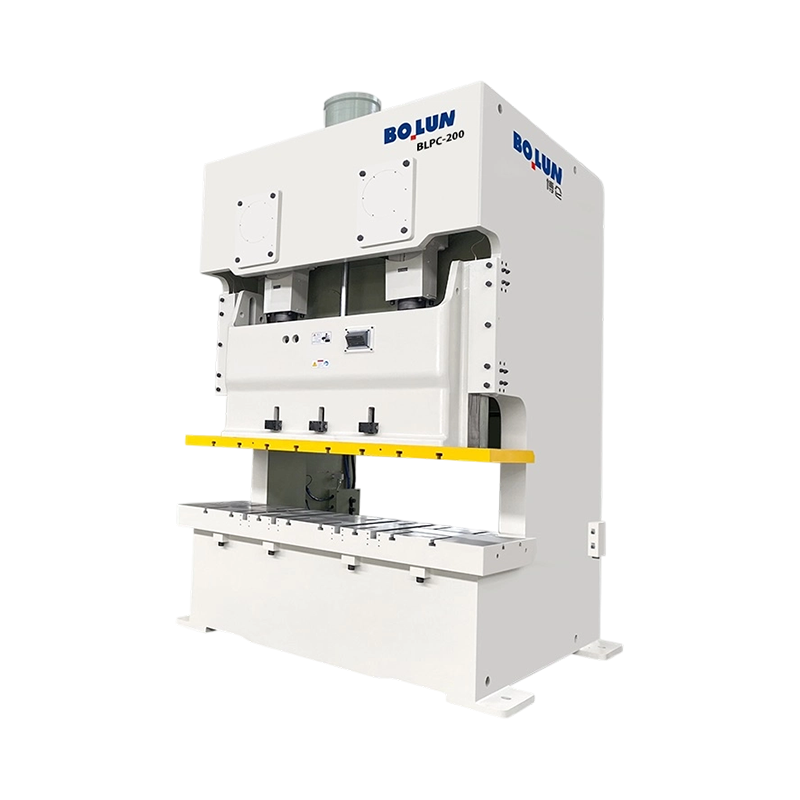
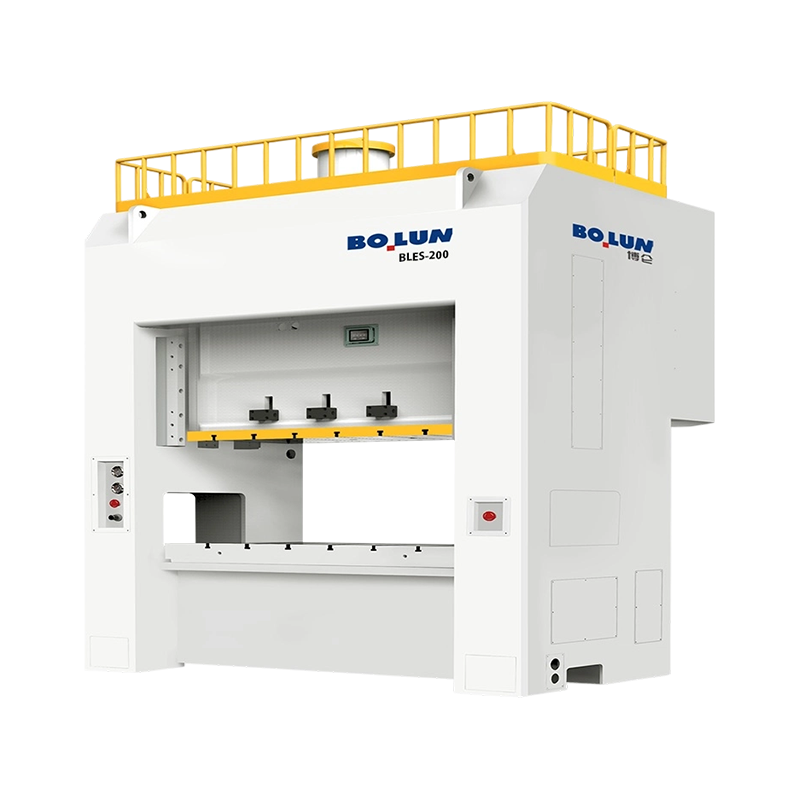
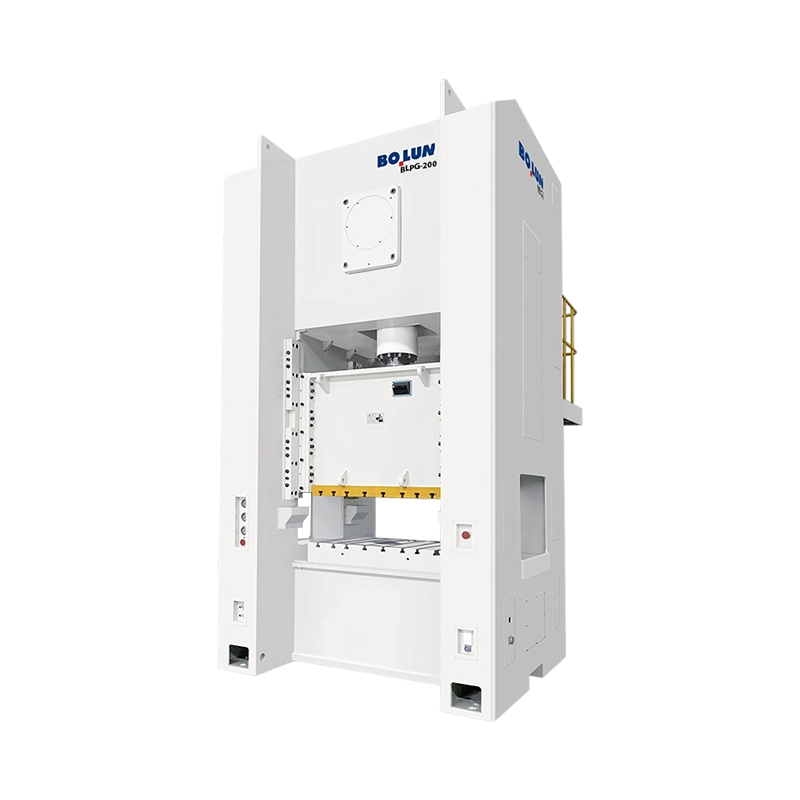
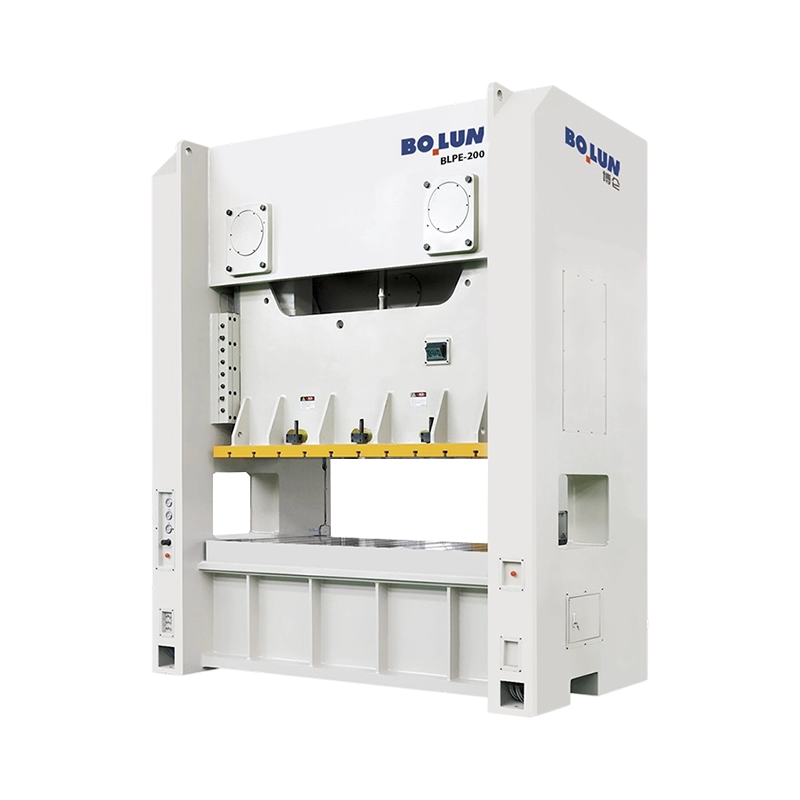
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
ZHEJIANG BOLUN PERALATAN CERDAS PERDAGANGAN IMPOR & EKSPOR dengan bangga mema...
Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Letakkan mesin press rangka terbuka seberat 160 ton dan mesin press rangka...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

