Letakkan mesin press rangka terbuka seberat 160 ton dan mesin press rangka tertutup seberat 160 ton secara berdampingan dan perbedaannya akan terlihat dari jarak tiga puluh kaki. Seseorang membiarkan area cetakan terbuka pada tiga sisi sehingga operator dapat memasukkan blanko lebar dengan tangan; yang lainnya membungkus cetakan yang sama di dalam kotak baja bebas tegangan yang hampir tidak dapat ditekuk pada beban penuh. Keduanya dijual dengan deskripsi yang sama, "mesin press mekanis 160 ton", dan keduanya akan dijual dengan harga yang sangat mirip. Mereka bukanlah mesin yang sama.
Definisi harus didahulukan, karena setiap keputusan praktis mengenai pers berasal dari situ. Mesin press mekanis adalah peralatan mesin pembentuk logam yang menyimpan energi kinetik dalam roda gila yang berputar dan melepaskan energi tersebut, melalui kopling dan mekanisme tipe engkol, ke dalam perosotan yang menggerakkan gerakan tetap ke atas dan ke bawah dalam serangkaian pemandu. Kekuatannya tidak konstan. Ia terbentuk melalui goresan dan mencapai puncaknya pada beberapa milimeter terakhir sebelum titik mati bawah, itulah sebabnya mesin press mekanis sangat baik dalam melakukan blanking dan coining serta tidak nyaman dalam pembentukan yang lambat dan mendalam.
Salah satu karakteristik tersebut menjelaskan sebagian besar hal berikut: mengapa tonase, langkah, dan langkah per menit ditentukan oleh mekanik mesin dan bukan oleh pengaturan kontrol; mengapa kekakuan rangka lebih penting daripada angka pada papan nama; dan mengapa versi mesin yang sama yang digerakkan oleh servo telah menjadi kategori dengan pertumbuhan tercepat di toko stamping yang membutuhkan fleksibilitas tanpa mengorbankan kecepatan siklus.
Ikuti jalur energi dari pasokan listrik ke permukaan cetakan dan seluruh mesin menjadi lebih mudah untuk dipikirkan, dan lebih mudah untuk ditentukan.
Ada dua konsekuensi yang tidak termasuk dalam urutan tersebut. Pertama, mesin press mekanis mengembangkan tonase terukurnya hanya di dekat bagian bawah kayuhan; jika suatu proses memerlukan gaya tinggi pada setengah langkah, mesin press engkol adalah alat yang salah dan mesin press hidrolik atau servo harus dipertimbangkan. Kedua, karena kopling dan rem menentukan seberapa akurat perosotan dapat dihentikan dan seberapa cepat perputarannya, jenis kopling adalah salah satu sinyal terkuat dari pembangkitan alat berat. Kopling gesekan dengan monitor rem elektronik dan pemilih mode inci/tunggal/kontinu memungkinkan mesin press digunakan untuk pengaturan cetakan dan pengumpanan koil otomatis pada shift yang sama.
Jenis transmisi adalah separuh cerita lainnya. Poros engkol polos tidak mahal, kompak, dan memberikan kurva langkah kira-kira sinusoidal, yang sesuai dengan blanking dan stamping umum. Penggerak roda gigi eksentrik memperpanjang langkah efektif dan memperlambat perosotan di dekat bagian bawah, menghasilkan lebih banyak energi kerja per langkah dan kinerja yang lebih baik dalam penarikan dalam dan pembentukan berat. Tautan pengalih melipatgandakan gaya secara dramatis di dekat bagian bawah dan oleh karena itu merupakan pilihan standar untuk pekerjaan penempaan dingin, pencetakan koin, dan kalibrasi di mana material perlu dialirkan, bukan digeser. Penggerak servo menggantikan pengaturan roda gila dan kopling dengan motor torsi tinggi yang dapat memprogram kurva langkah apa pun yang diinginkan proses tersebut.
Tonase adalah angka utama, namun ini adalah komponen yang menentukan apakah mesin press masih memiliki toleransi setelah lima tahun beroperasi dengan dua shift.
| Majelis | Apa fungsinya | Apa yang diceritakannya kepada Anda dalam sebuah kutipan |
|---|---|---|
| Bingkai | Membawa reaksi pembentukan dan menjaga slide tetap sejajar dengan alasnya | Konstruksi las vs. tie-rod; angka defleksi di bawah beban pengenal; apakah itu menghilangkan stres setelah pengelasan |
| roda gila | Menyimpan energi yang dilepaskan selama setiap pukulan | roda gila mass and allowable speed drop indicate available work energy, not just tonnage |
| Kopling dan rem | Aktifkan dan hentikan drive train setiap siklus | Kopling gesekan udara dengan pemantauan rem dan mode inci menandakan alat berat modern dan lebih aman |
| Poros engkol atau gigi eksentrik | Mengubah rotasi menjadi gerakan slide | Menentukan profil goresan, energi kerja, dan kesesuaian untuk menggambar versus mengosongkan |
| Batang penghubung dan geser | Mengirimkan kekuatan ke dadu atas | Area geser, rentang penyesuaian geser, dan apakah pelindung beban berlebih hidraulik dipasang |
| Gib dan panduan | Jaga agar slide tetap sejajar dan tahan dorongan yang tidak berada di tengah | Gib yang dapat disesuaikan vs. tetap; spesifikasi izin; panduan delapan titik pada slide yang lebih luas |
| Tempat tidur dan pelat guling | Mendukung cetakan bawah dan menentukan ruang cetakan yang dapat digunakan | Ukuran tempat tidur, pola T-slot, penyediaan bantalan atau bantalan mati, dan ketebalan tempat tidur |
| Silinder penyeimbang | Slide offset dan bobot perkakas | Mempengaruhi akurasi pengereman, keausan rem, dan tingkat kebisingan |
| Sistem pelumasan | Mengumpankan oli ke bearing, gibs, dan gear | Terpusat vs. manual; apakah kesalahan pelumasan saling bertautan ke dalam kontrol |
| Sistem kontrol dan keselamatan | Menjalankan siklus dan melindungi operator | Pembuatan PLC, monitor tonase, tirai tipis, kontrol dua tangan, dan pemilihan mode langkah |
Dua entri dalam tabel tersebut patut mendapat perhatian ekstra karena merekalah yang paling sering dilewati pembeli. Lendutan rangka — sering kali dinyatakan sebagai sepersekian milimeter per meter panjang lapisan pada beban terukur — menentukan apakah tepi cetakan di tengah lapisan panjang dekat dengan kedalaman yang sama dengan tepi cetakan di ujungnya. Dan jarak gib menentukan bagaimana slide berperilaku ketika cetakan dimuat di luar pusat, yang normal dalam pekerjaan progresif dan transfer. Mesin press dengan tonase yang besar tetapi rangka yang lembut dan pemandu yang longgar masih akan menghasilkan suku cadang yang ditolak, hanya saja harganya lebih mahal.
Mesin press dikelompokkan berdasarkan empat hal: bentuk rangka, jumlah titik sambungan antara penggerak dan slide, transmisi yang menghasilkan kayuhan, dan proses pembuatan mesin tersebut. Keempat sumbu tersebut menghasilkan kategori yang akan Anda lihat di katalog mana pun.
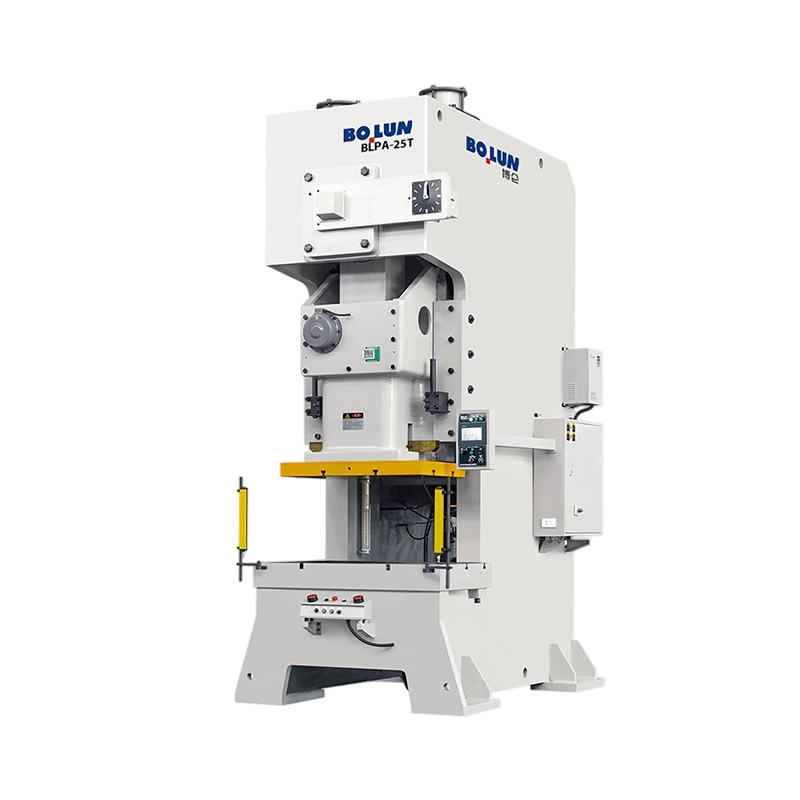
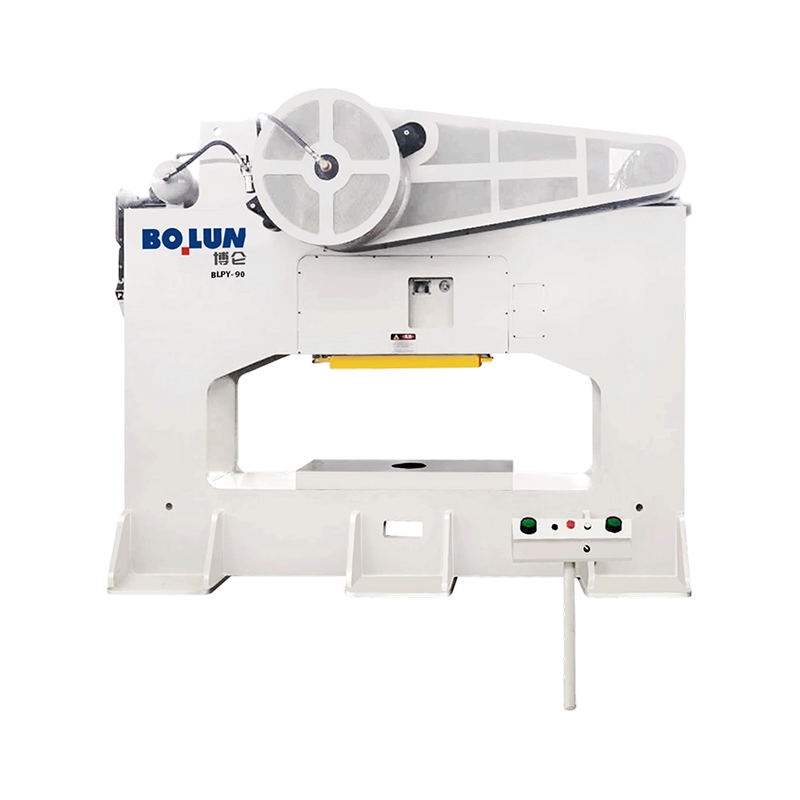
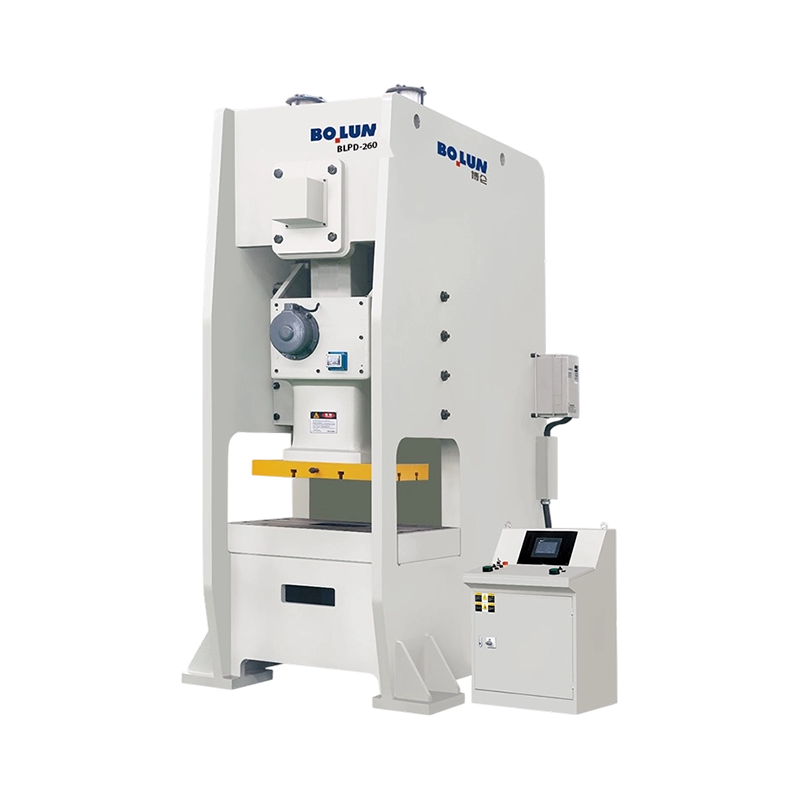
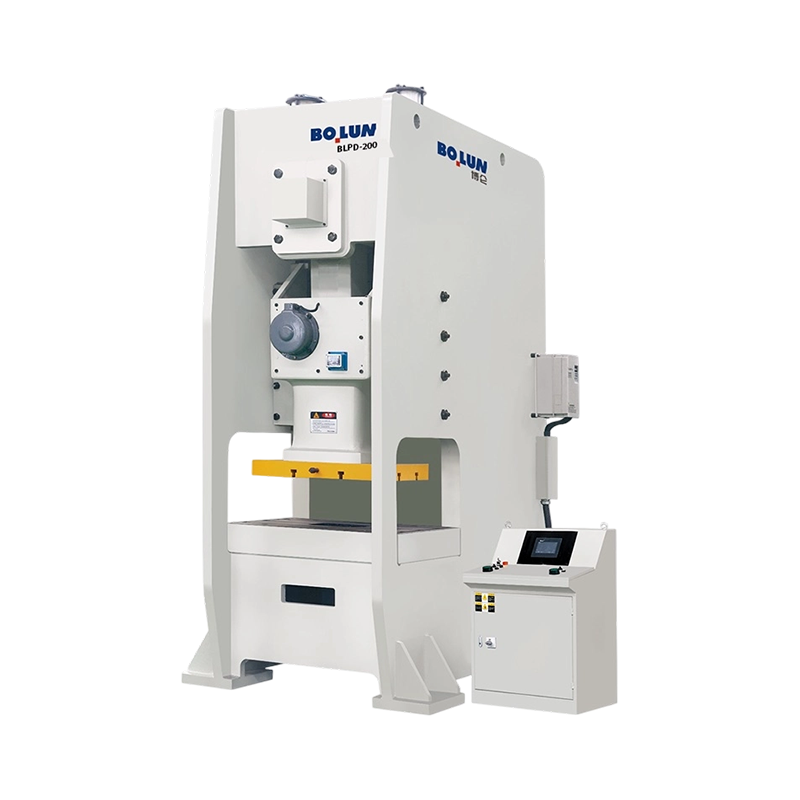
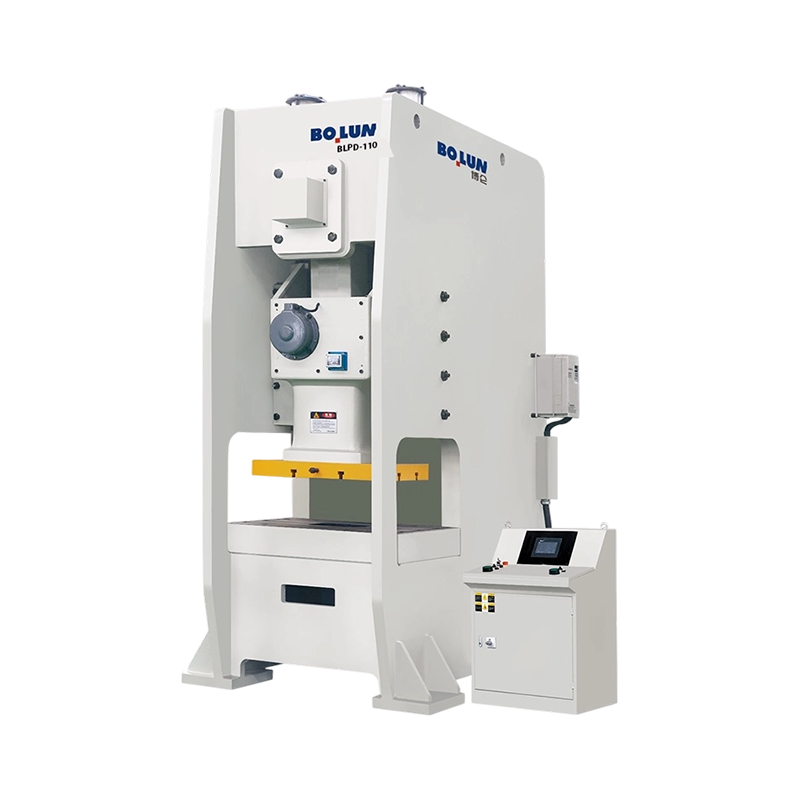
Mesin press tipe terbuka memiliki bingkai berbentuk C dengan area cetakan dapat diakses dari depan dan kedua sisi, sehingga memudahkan pemuatan manual, akses robot, dan pekerjaan jangka pendek. Kerugiannya adalah rangka secara inheren menjadi kurang kaku karena jalur beban tidak tertutup, sehingga rangka lebih banyak dibelokkan dan lebih banyak memantul kembali saat terkena beban, sehingga mengorbankan masa pakai cetakan dan keakuratan komponen. Mesin press tipe tertutup menutup jalur beban di sekitar cetakan, memberikan kekakuan yang jauh lebih tinggi dan toleransi beban di luar pusat yang lebih baik dengan mengorbankan akses yang terbatas. Sebagian besar bengkel yang menjalankan pekerjaan presisi volume tinggi pada akhirnya melakukan standarisasi pada mesin rangka tertutup, sedangkan mesin press rangka terbuka tetap menjadi standar untuk tonase yang lebih kecil dan produksi campuran. Perbandingan yang lebih lengkap antara kedua keluarga ini layak dibaca sebelum mengambil keputusan pembelian, dan rincian yang berguna trade-off tipe terbuka versus tipe tertutup mencakup argumen defleksi dan akses secara lebih rinci.
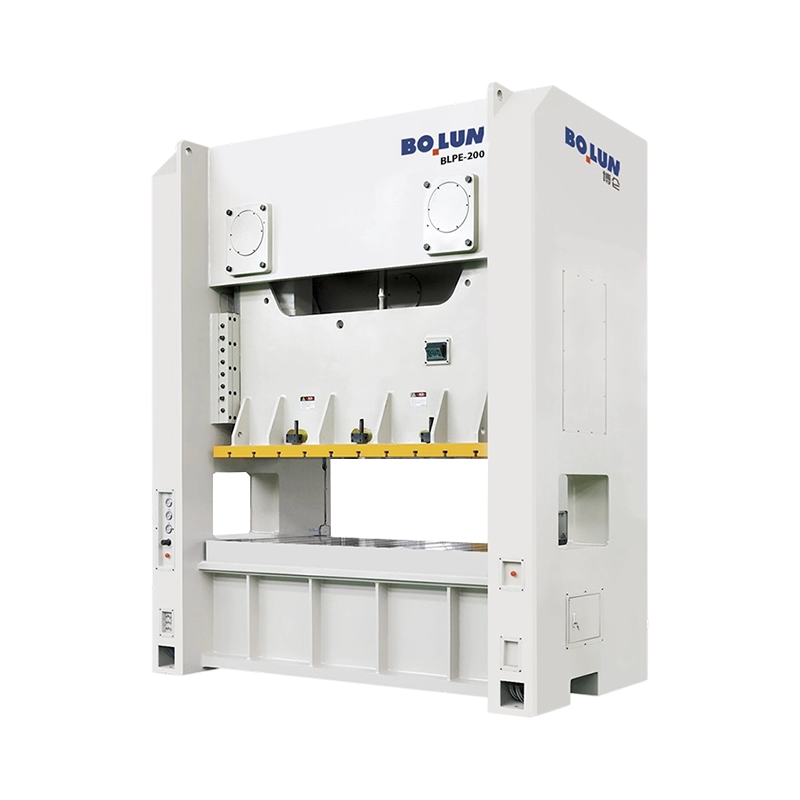
Penekanan satu titik menggerakkan slide melalui satu batang penghubung di tengah. Ini lebih sederhana, lebih murah, dan cukup memadai untuk cetakan sempit dan pemuatan sedang di luar pusat. Penekanan dua titik menggerakkan slide melalui dua batang penghubung yang diberi jarak melintasi lebar slide, yang menyebarkan beban dan secara dramatis meningkatkan ketahanan terhadap tip ketika cetakan dimuat tidak tepat di tengah. Jika Anda menjalankan panel lebar, cetakan progresif dengan stasiun tidak seimbang, atau apa pun yang mendorong beban ke satu sisi tempat tidur, mesin dua titik bukanlah suatu kemewahan; inilah perbedaan antara suku cadang dan skrap yang konsisten. Contoh yang representatif adalah kelompok titik ganda tipe tertutup, di mana model kelas menengah seperti alat berat wide-bed seberat 250 ton ditujukan untuk jenis pekerjaan ini.
 BLPE-250 Mesin Press Dua Titik Tipe Tertutup Tempat Tidur Lebar yang Kuat Mesin press titik ganda tipe tertutup seberat 250 ton dengan meja kerja 2.500 x 1.000 mm, motor 22 kW dan data seri, cocok untuk cetakan progresif lebar dan beban di luar pusat. Lihat Produk →
Penggerak engkol adalah yang klasik dan masih paling umum: sederhana, kuat, dan murah perawatannya. Penggerak roda gigi eksentrik memberikan langkah efektif yang lebih lama dan energi kerja yang lebih besar, itulah sebabnya penggerak ini muncul pada alat berat rangka tertutup yang berat dalam kisaran 400 hingga 800 ton. Penggerak pengalih melipatgandakan gaya di bagian bawah kayuhan, menjadikannya standar untuk penempaan dan pencetakan dingin. Penggerak servo menghilangkan seluruh mekanisme roda gila dan kopling dan menggantinya dengan motor servo yang dapat menahan perosotan, membalikkannya di tengah langkah, dan mengikuti profil gerakan yang dapat diprogram — pendekatan lambat, kontak terkontrol, diam di bawah, pengembalian cepat.
Kemampuan untuk diprogram itulah yang membuat servo press menarik untuk deep drawing, dimana material harus dibiarkan mengalir daripada robek, dan untuk operasi pembentukan yang membutuhkan waktu untuk menghilangkan springback. Mesin seperti mesin press servo satu titik tipe terbuka seberat 125 ton dibuat khusus sesuai kebutuhan tersebut, memadukan gerakan geser yang dikontrol servo dengan jendela proses deep-drawing.
 BLAS-125 Mesin Press Daya Servo Titik Tunggal Tipe Terbuka Gambar Dalam Mesin press servo tipe terbuka seberat 125 ton dengan langkah geser yang diperpanjang 180 mm dan kedalaman tenggorokan 350 mm untuk penarikan dalam, di mana gerakan geser yang dapat diprogram mendukung aliran material. Lihat Produk →
Peringatan praktisnya adalah bahwa harga mesin press servo lebih mahal per tonnya dan menuntut pengetahuan proses yang lebih baik untuk dieksploitasi. Jika bagian tersebut berupa blanko sederhana atau braket berlubang, kontrol gerak ekstra adalah uang yang dihabiskan untuk kemampuan yang tidak pernah digunakan dalam pekerjaan tersebut.
Lembar kutipan pers berisi selusin nomor, dan hanya sedikit di antaranya yang memutuskan apakah mesin tersebut cocok untuk pekerjaan tersebut. Inilah yang harus diperiksa terlebih dahulu.
Kesalahan spesifikasi yang paling umum adalah membeli tonase tanpa memeriksa langkah dan energi. Mesin press seberat 200 ton dengan pukulan pendek dan roda gila yang ringan dapat dikalahkan oleh mesin press seberat 160 ton dengan pukulan yang lebih panjang dan roda gila yang lebih berat pada pekerjaan gambar dalam, dan lembar spesifikasi tidak akan mengatakannya dengan jelas. Kesalahan paling umum kedua adalah mengabaikan pemuatan di luar pusat. Sebuah dadu yang ditempatkan seluruhnya di tengah-tengah tempat tidur berperilaku sangat berbeda dari dadu yang membentang seluruh lebar tempat tidur dengan stasiun terberat berada di satu sisi.
Pengepres mekanis adalah mesin pembentuk yang memiliki tujuan umum, namun proses yang didominasinya memiliki satu ciri yang sama: mesin ini memerlukan gaya tinggi yang diterapkan secara tiba-tiba dan berulang kali pada posisi terkendali.
Mengosongkan dan menusuk. Menggunting lembaran logam menjadi bentuk dan membuat lubang. Bahannya patah, bukan mengalir, jadi pengepresan yang cepat dan kaku dengan panduan geser yang baik adalah pilihan yang ideal, dan kebutuhan tonase mudah dihitung dari kekuatan geser dan panjang potongan.
Membengkokkan, membengkokkan, dan membentuk. Operasi pembengkokan udara, bottoming, dan flanging di mana cetakan menentukan geometri akhir. Konsistensi bergantung pada posisi titik mati bawah yang dapat diulang.
Gambar yang dalam. Cangkir, wadah, dan cangkang motor tempat material harus mengalir ke dalam rongga cetakan tanpa robek. Ini adalah proses yang paling sering memaksa pembeli memilih kayuhan yang lebih panjang, bantalan cetakan, atau penggerak servo dengan profil kecepatan yang dapat diprogram.
Pembuatan koin dan ukuran. Operasi tipis dan bertekanan tinggi yang memerlukan kekuatan terkonsentrasi di bagian bawah pukulan. Mesin sakelar dan roda gigi eksentrik unggul di sini.
Penempaan dingin. Bagian padat atau hampir padat yang terbentuk pada suhu kamar, memerlukan gaya yang sangat tinggi dan deformasi yang besar. Mesin penggerak pengalih dengan karakteristik kayuhan seimbang dan rangka tugas berat dibuat untuk tugas ini, dan mesin penekan pengalih tonase tinggi di kelas 650 ton menggambarkan kategori: gerak kayuhan seimbang, kemampuan deformasi tinggi, dan rangka yang ditujukan untuk beban industri berkelanjutan.
 BLKP-650 Penekan Daya Tipe Toggle Tempa Dingin Deformasi Tinggi Switch press seberat 650 ton dengan langkah tekanan 8 mm, ejektor terintegrasi, dan motor 75 x 4 kW untuk penempaan dingin yang berat dan pembentukan komponen pengukur tebal yang stabil. Lihat Produk →
Cangkang baterai dan stempel komponen struktural. Aplikasi yang lebih baru dan berkembang pesat. Penutup baterai dan bagian struktural memerlukan gerakan geser yang sangat stabil, presisi tinggi pada berbagai ukuran cangkang, dan tonase yang cukup untuk membentuk paduan yang lebih tebal atau lebih keras tanpa distorsi. Mesin titik ganda yang dibuat khusus dengan tempat tidur lebar telah muncul khusus untuk kategori pekerjaan ini.
Sebelum model tertentu dipilih, rangkaian mesin harus tepat. Ketiga keluarga memecahkan masalah yang berbeda.
| Variabel | Pers mekanis | Tekan hidrolik | Tekan servo |
|---|---|---|---|
| Profil kekuatan | Puncak dekat titik mati bawah | Konstan sepanjang pukulan | Dapat diprogram di mana saja dalam stroke |
| Pukulan | Diperbaiki oleh mekanisme | Dapat disesuaikan | Dapat diprogram sepenuhnya |
| Kecepatan siklus | Cepat, biasanya yang tercepat dari ketiganya | Paling lambat | Cepat, dan dapat dioptimasi per bagian |
| Efisiensi energi | roda gila buffers peak demand from the supply | Beban pompa terus menerus | Energi yang digunakan terutama dalam pembentukan |
| Paling cocok untuk | Blanking, menusuk, membungkuk, stamping umum, penempaan dingin | Gambar dalam, pelat tebal, bentuk hunian panjang | Gambar dalam, kontrol springback, produksi campuran dan fleksibel |
| Penggerak biaya utama | Bingkai stiffness, drive type, tonnage | Kapasitas pompa dan katup, ukuran silinder | Elektronik motor dan penggerak, perangkat lunak kontrol |
Dalam praktiknya, sebagian besar toko stamping bervolume tinggi masih menjalankan pengepres mekanis untuk segala hal yang melibatkan pemotongan atau pembentukan dangkal, mempertahankan hidraulik untuk pekerjaan yang dalam dan lambat, dan menambahkan mesin servo di mana campuran komponennya luas dan waktu pergantian menjadi penting. Kesalahan yang harus dihindari adalah membeli mesin press servo untuk pekerjaan yang dapat dilakukan oleh mesin press engkol yang telah ditentukan dengan baik dengan biaya yang jauh lebih sedikit, atau membeli mesin press mekanis kecil untuk pekerjaan deep-draw yang memerlukan profil gaya yang hanya dapat dihasilkan oleh mesin hidrolik atau servo.
Setelah keluarga dan tonase diselesaikan, perbedaan antara mesin yang bekerja selama lima belas tahun dan mesin yang bertarung dengan Anda selama lima tahun akan tergantung pada daftar pendek pertanyaan komersial dan teknik.
Waktu tunggu layak mendapatkan batasannya sendiri. Mesin berbingkai terbuka standar mungkin dikirimkan dalam beberapa bulan, sementara mesin berbingkai tertutup atau mesin servo berukuran besar yang dibuat sesuai spesifikasi dapat memakan waktu jauh lebih lama. Jika jalur produksi sudah diperbaiki, tanggal perintah pers juga sudah ditetapkan secara efektif, dan penyesuaian apa pun harus disetujui secara tertulis sebelum penyimpanan.
Mesin press mekanis adalah mesin yang menyimpan energi, dan akan tetap menyimpan energi tersebut meskipun listrik dimatikan. Setiap fitur keselamatan pada mesin cetak modern ada karena fakta tersebut: rem harus dipantau sehingga rem yang rusak dapat menghentikan mesin daripada membiarkan mesin tergelincir, dan prosedur penguncian harus mengisolasi energi yang tersimpan, bukan hanya pasokan listrik.
Perawatan juga mengikuti dari mekanik. Kopling dan kampas rem aus dan harus diperiksa sesuai jadwal; jarak gib harus diperiksa karena melayang karena beban dan suhu; titik pelumasan harus diumpankan dengan andal, karena gib yang kekurangan akan merusak permukaan geser jauh sebelum merusak bantalan; dan bantalan roda gila, silinder penyeimbang, dan perangkat perlindungan beban berlebih semuanya memiliki interval pemeriksaan yang harus dicatat dalam catatan pemeliharaan sejak hari pertama.
Kebiasaan paling berguna yang dapat diterapkan oleh sebuah toko adalah pemantauan tonase. Mesin press yang mencatat tanda gaya setiap pukulan akan menandai cetakan yang sudah aus, blanko ganda, komponen yang salah dimasukkan, atau masalah bearing yang berkembang beberapa minggu sebelum mesin tersebut menghasilkan tempat sampah yang penuh dengan komponen yang ditolak. Pada mesin yang menjalankan ribuan pukulan per shift, pemantauan tersebut membuahkan hasil lebih cepat daripada hampir semua opsi lain pada formulir pemesanan.
Mesin press mekanis memiliki konsep yang sederhana dan detail yang tak kenal ampun. Roda gila menyimpan energi, kopling melepaskannya, dan engkol, roda gigi, atau sakelar mengubahnya menjadi gerakan tetap yang menghasilkan gaya di dekat bagian bawah. Segala sesuatu yang penting secara komersial — kekakuan rangka, titik sambungan, toleransi beban di luar pusat, langkah dan energi, bukan tonase saja, serta kualitas kopling, pemandu, dan sistem kontrol — merupakan konsekuensi langsung dari mekanisme tersebut.
Perbaiki keluarga terlebih dahulu. Kemudian cocokkan langkah, energi, dan ukuran alas dengan bagian tersebut, bukan dengan nomor pada brosur, belilah margin tonase yang masuk akal, dan konfirmasikan siapa yang mengerjakan rangka tersebut dan siapa yang berdiri di belakang mesin setelah pemasangan. Pers yang dipilih dengan cara ini tidak harus menjadi opsi termahal dalam penawaran; itu hanya harus yang mekanismenya sesuai dengan pekerjaan yang sebenarnya ingin Anda jalankan.


Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Pengertian Mesin Press Tenaga Mekanik dan Fungsi Esensialnya ...
Desain Titik Tunggal Koneksi satu drive di...
Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

