Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomotif tingkat satu: 8 juta sekrup tutup kepala soket kelas 10.9, dikirimkan selama empat belas bulan. Rute pemesinan di pabrik terlalu lambat, kehilangan material terlalu tinggi, dan sifat aliran butir dari benang yang dipotong tidak memenuhi persyaratan kelelahan. Seminggu kemudian pabrik menandatangani perintah perkakas untuk mesin press pembentuk dingin.
Urutan tersebut diulangi ribuan kali di seluruh industri. Ketika volume produksi meningkat dan rasio biaya material terhadap tenaga kerja tinggi, jawabannya adalah cold forming, dan mesin yang menjalankannya, cold forming press, ternyata merupakan sebuah keluarga mesin press dengan karakteristik mekanik yang sangat spesifik dan bukan hanya desain generik tunggal.
Singkatnya: mesin press pembentuk dingin adalah mesin pembentuk logam yang membentuk material kosong atau kawat pada suhu kamar menggunakan set cetakan dan gaya tekan yang tinggi, dan konfigurasinya yang paling efektif untuk pekerjaan berat adalah mesin press yang digerakkan oleh sakelar, yang melipatgandakan gaya di bagian bawah kayuhan. Bagian selanjutnya dari artikel ini akan menjelaskan apa artinya, apa saja varian umum, cara membandingkannya, dan cara mengukur satu bagian sebenarnya.
Mesin press pembentuk dingin adalah mesin press yang menerapkan gaya tekan pada logam pada suhu sekitar, menyebabkan material mengalir secara plastis ke dalam rongga cetakan. Prosesnya tidak menghasilkan serpihan, tidak memerlukan pemanasan benda kerja, dan diklasifikasikan dalam penempaan dingin jika deformasinya parah. Ekstrusi, menjengkelkan, coining, dan menyetrika adalah operasi yang umum. Istilah cold forming press digunakan secara bergantian dengan cold forging press di banyak katalog peralatan.
Kesimpulannya adalah: jika suku cadang Anda berupa baut, mur kosong, ring bantalan, tiang bola, konektor listrik, atau komponen simetris apa pun yang dibuat dalam volume di atas 50.000 keping per tahun, pembentukan dingin hampir selalu akan memproduksinya lebih cepat, dengan input material yang lebih sedikit, dan dengan sifat mekanik yang lebih baik dibandingkan permesinan. Pers adalah landasan logika ekonomi tersebut.
Tiga fakta mendefinisikan kasus ekonomi. Pertama, hasil material: penempaan dingin menggunakan material 20 hingga 40 persen lebih sedikit dibandingkan permesinan untuk bagian akhir yang sama karena logam digantikan dibandingkan dihilangkan. Kedua, produktivitas: satu mesin press cold forming menghasilkan suku cadang dengan kecepatan 20 hingga 200 pukulan per menit, bergantung pada ukuran suku cadang dan jenis mesin. Ketiga, kekuatan: karena aliran butiran terus menerus sepanjang kontur bagian dan bukannya dipotong, kinerja kelelahan meningkat dengan margin yang dapat diukur, seringkali 20 hingga 30 persen dalam pengujian kelelahan dibandingkan dengan bagian-bagian yang dikerjakan dengan mesin.
Ada juga kondisi batas. Pembentukan dingin membutuhkan material yang cukup ulet untuk berubah bentuk pada suhu kamar. Baja karbon rendah dan sedang, baja paduan tingkat anil, baja tahan karat seri 300, paduan aluminium dengan kekuatan hingga sedang, dan paduan tembaga mendominasi daftar praktis. Bahan karbon tinggi atau rapuh bukanlah kandidat. Gaya tekan juga harus relatif tinggi dibandingkan dengan alat press stamping dengan ukuran yang sama, dan struktur mesin juga harus kaku. Itulah sebabnya pembeli mendengar "mesin cetak dingin" sebagai kategori peralatan khusus, bukan mesin cetak generik. Untuk melihat lebih dalam hubungan proses, lihat catatan industri kami apa yang dilakukan mesin press tempa dingin sebelum membandingkan model, karena pabrikan yang sama yang membuat mesin press stamping mungkin membuat garis pengalih terpisah untuk pekerjaan dingin.
Prinsip kerja mesin press pembentuk dingin mekanis memiliki konsep yang jelas. Roda gila menyimpan energi rotasi. Kopling menghubungkan energi tersebut ke rangkaian roda gigi, dan roda gigi tersebut menggerakkan mekanisme yang mengubah putaran menjadi gerakan bolak-balik pada perosotan. Perosotan membawa pukulan; cetakan dipasang pada guling atau alas. Ketika siklus pengepresan, pukulan memasuki rongga cetakan dan memaksa blanko mengalir ke bentuk yang diinginkan.
Variabel pembedanya adalah mekanisme yang mengubah putaran menjadi gerak geser. Mesin press engkol standar menggunakan poros engkol: perosotan bergerak lebih cepat di tengah langkah dan melambat di dekat titik mati bawah, dan gaya yang tersedia meningkat secara bertahap hingga maksimum mendekati dasar. Pers sakelar menggunakan serangkaian tautan yang diatur sedemikian rupa sehingga saat engkol berputar, tautan tersebut hampir lurus pada bagian bawah kayuhan. Pada fase terakhir tersebut, keuntungan mekanis menjadi sangat besar: gaya yang relatif kecil dari rangkaian roda gigi dikalikan menjadi gaya yang sangat besar pada perosotan.
Susunan mekanis tersebut menghasilkan kurva gaya yang tepat sesuai dengan kebutuhan pembentukan dingin. Upsetting, forward extrusion, dan coining semuanya memerlukan gaya puncak pada beberapa milimeter terakhir pukulan, setelah material memenuhi cetakan dan mengeras. Tombol tekan menghasilkan tonase tinggi pada bagian akhir kayuhan sambil menjaga kecepatan geser tetap rendah pada titik kontak. Kecepatan rendah pada kontak berarti umur cetakan lebih lama dan lebih banyak waktu bagi material untuk mengalir dibandingkan patah.
Manfaat kedua adalah karakteristik "stroke seimbang" yang sering disebutkan dalam lembar data pers beralih. Karena geometri pengalih mendistribusikan kecepatan kontak dan percepatan secara merata di seluruh zona kerja, mesin press tidak akan terbanting ke dalam blanko secara tiba-tiba seperti yang dilakukan oleh mesin press engkol dengan tonase yang sama. Hal ini mengurangi benturan pada rangka dan sering kali berkorelasi dengan konsistensi dimensi yang lebih baik di seluruh batch.
Ada juga aspek energi. Roda gila berukuran untuk menghasilkan energi pembentuk tanpa penurunan kecepatan yang berlebihan. Dalam pengoperasian berkelanjutan, motor mengakselerasi kembali roda gila di antara pukulan. Jika motor tidak dapat memulihkan energi yang cukup dalam waktu yang tersedia, mesin press akan berhenti pada tonase nominal di bawah rating pelat namanya. Inilah alasan mengapa jalur penempaan dingin harus mengevaluasi kapasitas energi dalam joule per langkah, tidak hanya tonase, poin yang kita kembalikan ke bagian spesifikasi.
Banyak toko memulai dengan pengepres engkol untuk keperluan umum, mencoba operasi ekstrusi dingin, dan melaporkan kerusakan cetakan, rangka terbentur, atau tenaga yang tidak mencukupi di akhir kayuhan. Perbedaannya tidak terlalu kentara.
Pers engkol mengembangkan gaya kira-kira sebesar sinus sudut engkol. Perosotan mencapai kecepatan maksimum pada pertengahan langkah dan gaya maksimum hanya dalam kisaran 15 hingga 30 derajat sebelum titik mati bawah. Energi kerja disalurkan dalam waktu singkat. Sebaliknya, sakelar tekan menggunakan tautan pelurus untuk menghasilkan gaya tinggi di seluruh bagian bawah kayuhan, biasanya pada putaran engkol 40 hingga 60 derajat. Zona pembentukan yang dapat digunakan lebih panjang, dan gaya tersedia di tempat pekerjaan sebenarnya terjadi.
Dalam praktiknya, hal ini mengubah setiap keputusan proses: desain alat dapat menggunakan laju aliran material yang lebih lambat pada tekanan tinggi; dadu dimuat lebih seragam; dan mesin press dapat menangani guncangan berat yang terus menerus dengan kecepatan pukulan yang lebih tinggi tanpa tingkat getaran yang sama. Tabel di bawah ini merangkum perbedaan yang harus diperiksa oleh teknisi produksi sebelum memilih mesin press untuk pekerjaan dingin.
| Kriteria | Tekan engkol | Alihkan tekan | Tekan hidrolik |
|---|---|---|---|
| Gaya mendekati titik mati bawah | Tingginya hanya di 15 hingga 30 derajat terakhir | Tinggi di atas segmen pukulan bawah yang lebih panjang | Kekuatan penuh pada posisi slide apa pun |
| Kecepatan geser pada kontak mati | Relatif tinggi | Rendah dan terkendali | Dapat disesuaikan, biasanya rendah |
| Tingkat pukulan | Tinggi (60 hingga 200 spm untuk bingkai kecil) | Sedang tinggi (30 hingga 80 spm untuk frame berat) | Rendah (5 hingga 30 spm untuk pekerjaan pembentukan) |
| Pengiriman energi | Roda gila, sedang | Roda gila, sangat efektif pada titik mati bawah | Aliran pompa, terus menerus tetapi lebih lambat |
| Paling cocok untuk | Blanking, bending, draw dangkal | Mengecewakan, ekstrusi, coining, bengkel dingin yang berat | Komponen dalam, jangka pendek, profil gaya variabel |
Pembentukan dingin merupakan suatu kelompok proses, sehingga kelompok mesinnya juga bervariasi. Memilih tipe yang tepat biasanya bergantung pada kecepatan produksi, ukuran komponen, dan profil gaya. Empat konfigurasi di bawah ini mencakup sebagian besar instalasi industri.
Pers sakelar mekanis adalah standar untuk komponen industri otomotif dan pengikat: kancing bola, penahan pegas katup, blanko roda gigi, dan pengencang struktural. Ini menggabungkan kecepatan pengepresan mekanis dengan karakteristik gaya dasar tinggi yang dijelaskan di atas. Kisaran gaya yang mencakup sebagian besar adalah 100 hingga 1000 ton, dengan panjang pukulan antara 50 dan 200 mm. Untuk komponen bervolume tinggi, satu tombol tekan sangat efisien karena waktu siklusnya singkat dan prosesnya sepenuhnya otomatis setelah komponen dimasukkan.
Pengepres hidrolik mempunyai keunggulan lain: tidak dibatasi oleh kurva gerak geser yang tetap. Kecepatan geser dan waktu tunggu dapat diprogram pada langkah penuh, dan gaya penuh tersedia di posisi mana pun, tidak hanya di dekat titik mati bawah. Hal ini penting untuk ekstrusi jauh ke depan dan untuk komponen dengan fitur dalam di mana deformasi dimulai pada awal langkah. Harganya adalah kecepatan dan efisiensi energi. Pengepres hidraulik bekerja dengan kecepatan sepersekian langkah per menit dari pengepres, dan sistem pompa mengonsumsi energi listrik secara terus-menerus bahkan saat pengepres dalam keadaan idle di antara proses produksi.
Aturan praktis dari praktik penawaran harga sebenarnya: jika suku cadang dapat diproduksi dalam langkah kerja 50 mm dan volume tahunan melebihi sekitar 100.000 keping, mesin pengalih mekanis akan menghasilkan biaya per suku cadang terendah. Mesin hidrolik masuk akal secara ekonomi ketika ukuran batch kecil, komponennya panjang, atau perkakas memerlukan fleksibilitas untuk menjalankan cetakan yang berbeda pada tingkat gaya yang berbeda pada satu mesin.
Penekan servo menggantikan roda gila dan kopling dengan satu atau lebih motor servo besar yang terhubung ke rangkaian penggerak. Perangkat lunak ini mengontrol gerakan slide; pengguna dapat memprogram pendekatan cepat, penekanan lambat, titik mati bawah, dan pengembalian cepat. Untuk pembentukan dingin, kontrol servo mengurangi kecepatan pada kontak hingga mendekati nol, memberikan masa pakai cetakan dan toleransi komponen sebagai langkah perbaikan lainnya. Pengepres servo pada awalnya lebih mahal, dan sistem kelistrikan harus mengatasi puncak energi baik yang masuk maupun keluar dari motor. Untuk komponen presisi, mesin press servo servo adalah opsi dengan performa tertinggi, dan pabrik yang sama yang membuat mesin press mekanis standar sering kali menawarkan versi servo di seluruh lini produknya. Prinsip penggerak juga membuat pengaturan cetakan lebih mudah, karena perosotan dapat dibuat berinci dan diposisikan tanpa memutar kayuhan penuh.
Untuk pengencang, mesin yang disukai bukanlah mesin press satu stasiun sama sekali melainkan mesin cold-former multi-stasiun, yang sering disebut cold header. Kawat diumpankan dari kumparan, diluruskan, dipotong memanjang, ditransfer melalui dua hingga enam cetakan, dan diubah menjadi baut, sekrup, mur kosong, atau bentuk khusus dalam serangkaian stasiun. Tingkat produksi mencapai beberapa ratus bagian per menit untuk pengencang kecil. Gaya pembentukan per stasiun lebih rendah dibandingkan dengan satu operasi pengadukan berat, sehingga volume tahunan yang tinggi dapat mendukung alat berat ini bahkan pada tonase per stasiun yang relatif rendah.
Logika pemilihan dapat dinyatakan dalam satu kalimat: penekan sakelar stasiun tunggal menangani komponen besar atau kompleks; pembuat multi-stasiun menguasai dunia pengencang kecil dan bervolume tinggi; pengepres hidrolik mencakup pekerjaan jangka panjang atau jangka pendek; penekan servo menyempurnakan kondisi perkakas dan stabilitas proses dari semua jenis sebelumnya.
Saat kutipan pers muncul di atas meja, ia mencantumkan tonase papan nama, langkah, laju langkah, luas meja, dan tinggi penutupan. Untuk mesin press pembentuk dingin, pembeli harus memeriksa serangkaian parameter kedua yang menentukan apakah mesin benar-benar akan membentuk bagian tersebut hari demi hari.
Tonase papan nama bukanlah satu nomor universal. Kebanyakan mesin press mekanis menilai tonase pada posisi di atas titik mati bawah, biasanya 5 mm untuk mesin press yang lebih kecil dan 10 hingga 13 mm untuk rangka industri yang lebih besar, mengikuti konvensi umum yang digunakan dalam JIS dan standar mesin press lainnya. Gaya di dekat titik mati bawah lebih tinggi dari nilai nominalnya, namun hanya dalam langkah kerja. Saat membandingkan harga dari pemasok yang berbeda, tanyakan kurva gaya: tonase yang dapat digunakan pada ketinggian penutupan cetakan Anda lebih penting daripada tonase maksimum pada titik mati.
Operasi pembentukan dingin dibagi berdasarkan kebutuhan langkah. Upsetting dan coining memerlukan pukulan pendek, seringkali 30 hingga 60 mm, karena deformasi terkonsentrasi pada milimeter akhir. Ekstrusi ke depan mendapat keuntungan dari stroke yang lebih panjang, 100 hingga 200 mm, untuk mengakomodasi panjang bagian dan perjalanan pukulan. Kecepatan pukulan menunjukkan siklus kontinu maksimum per menit. Pers sakelar berat dengan bobot 260 hingga 400 ton biasanya mencantumkan 25 hingga 40 spm; mesin press seberat 60 hingga 110 ton untuk komponen yang lebih kecil dapat bekerja dari 40 hingga 70 spm. Periksa laju pada panjang guratan sebenarnya karena beberapa spesifikasi mencantumkan nilai pada guratan minimum saja.
Gaya pembentukan dingin bersifat terus menerus dan parah, tidak seperti blanking, dimana beban runtuh saat material retak. Rangka harus menahan defleksi dalam dua arah: kompresi vertikal dan kemiringan sudut akibat beban di luar pusat. Mesin press bingkai tertutup memiliki kekakuan yang tinggi secara alami; mesin press rangka terbuka membelok secara terukur dan direkomendasikan hanya bila beban pembentuknya kecil atau terpusat. Tolok ukur kualitas yang umum adalah defleksi sudut di bawah 1/10000 rad di bawah beban pusat terukur yang diukur pada permukaan geser. Jika lembar data tidak menyertakan nilai ini, wajar untuk bertanya.
Pemandu delapan sisi yang dipasang adalah solusi umum untuk pengepresan presisi; beberapa alat pengepres berat menggunakan pelat pemandu berlapis perunggu yang dapat disesuaikan untuk dimainkan. Panduan yang lebih ketat menjaga pukulan tetap sejajar dengan cetakan pada setiap pukulan dan menjadi lebih penting ketika bagian-bagian memiliki zona ekstrusi yang panjang atau memerlukan pukulan ejektor dari sisi yang berlawanan. Ketinggian cetakan yang dapat disesuaikan juga sama pentingnya: cetakan pembentuk dingin akan aus, dan Anda perlu menambah ketinggian penutup saat mengerjakan ulang perkakas.
Energi roda gila yang tersedia per langkah, dalam banyak kasus, merupakan spesifikasi yang menentukan tekanan sebelum tonase. Energi deformasi untuk bagian yang ditempa dingin dapat dihitung dari luas area di bawah kurva gaya-perpindahan. Untuk komponen ukuran menengah pada umumnya, angkanya berkisar antara 5 dan 30 kJ per langkah. Mesin press harus menyuplai setidaknya jumlah tersebut, dengan margin operasi sekitar 30 persen, dan motor harus mengakselerasi kembali flywheel hingga mendekati kecepatan penuh di antara pukulan. Metode sederhananya adalah dengan mengkonfirmasi tiga angka: energi nominal per pukulan dalam kN·m, yang sama dengan kJ; pekerjaan yang diperlukan untuk bagian Anda; dan laju pukulan kontinu aktual.
Alat pembentuk dingin dapat macet jika blankonya hilang atau sisipan cetakannya retak. Perlindungan beban berlebih hidraulik pada slide menghentikan pengepresan sebelum kerusakan mencapai rangka. Di sisi substruktur, gaya knockout atau ejector untuk bagian akhir harus ditentukan; komponen yang dibentuk dingin dapat melekat pada cetakan dengan gaya yang setara dengan 10 hingga 20 persen gaya pembentukan, dan tanpa ejektor yang kuat, langkah ekstraksi menjadi hambatan.
Mesin press pembentuk dingin adalah mesin produksi, dan cara terbaik untuk memahami apakah mesin tersebut sesuai dengan perencanaan adalah dengan melihat bagian-bagian yang dibuat dari mesin tersebut. Penyebut yang umum adalah bentuk oleh aliran plastis: bentuk luar ditentukan oleh rongga cetakan, bagian dalam ditentukan oleh pukulan.
Otomotif dan kendaraan niaga merupakan konsumen terbesar. Kancing bola, ujung batang pengikat, penahan pegas katup, penahan hub roda, komponen sabuk pengaman, bantalan balap, blanko roda gigi, dan banyak pengencang berkekuatan tinggi di ruang mesin ditempa dingin. Alasannya bukan hanya materi; itu adalah kelelahan. Ball stud tempa dingin dengan aliran butiran kontinu lebih jarang gagal pada pembebanan siklik dibandingkan dengan ball stud yang dikerjakan dengan kualitas yang sama.
Industri elektronik dan kelistrikan muncul baru-baru ini dalam daftar. Konektor terminal baterai, busbar, kontak soket, inti relai, dan blanko roda gigi pinion untuk mekanisme penguncian dibuat pada pengepres sakelar atau pengepres hidrolik. Aplikasi pembentukan cangkang baterai adalah varian spesifik: cangkang silinder untuk wadah baterai digambar dan disetrika dengan mesin press bertonase tinggi, dengan perbedaan presisi terlihat pada keseragaman ketebalan dinding.
Pengencang tetap menjadi segmen yang paling terlihat. Baut dari M4 hingga M36, sekrup tutup kepala soket, mur segi enam, mur flensa, paku keling, sekrup untuk kayu dan plastik, dan suku cadang berulir khusus dibentuk dalam header multi-stasiun untuk ukuran kecil dan pada pengepres sakelar tunggal untuk ukuran lebih besar dari standar. Tabel di bawah ini berisi daftar force window yang biasa ditemui di bengkel ketika menggunakan komponen cold-formed.
| Kategori bagian | Bahan khas | Kira-kira. rentang gaya (ton) | Tipe mesin yang khas |
|---|---|---|---|
| Pengencang kecil M4 hingga M10 | 1022, 10B21, 304 | 10 hingga 60 | Header multi-stasiun |
| Baut dan mur M12 hingga M24 | 1035, 1045, 4140 | 60 hingga 250 | Beralih atau tajuk |
| Kancing bola dan bagian kemudi | SAE 1541, 4140 | 100 hingga 400 | Alihkan tekan |
| Bantalan balapan dan perlengkapan kosong | 52100, 8620 | 200 hingga 600 | Alihkan tekan |
| Cangkang baterai, tabung berdinding tebal | Aluminium, strip baja | 250 hingga 800 | Hidraulik rangka tertutup atau sakelar |
Tidak ada produsen yang akan memilih mesin press dari meja saja, namun perkiraan pertama membuat pembicaraan tetap jujur. Titik awalnya adalah model yang mengecewakan. Untuk operasi pengadukan yang sederhana, gaya yang dibutuhkan adalah kira-kira luas kepala akhir dikalikan dengan tegangan aliran material pada akhir deformasi, dikalikan dengan faktor yang memperhitungkan gesekan dan bentuk. Koefisien biasanya berkisar antara dua dan empat untuk pengerjaan dingin.
Berikut adalah contoh dari kutipan nyata. Pelanggan membentuk kepala heksagonal dengan lebar rata 20 mm pada blanko baja AISI 1045 berdiameter 12 mm, dianil. Luas segi enam sekitar 346 mm². Tegangan aliran 1045 setelah pekerjaan dingin sedang kira-kira 800 MPa. Koefisien konservatif sebesar 2,5 menghasilkan gaya pembentukan sebesar 346 mm² dikalikan 800 MPa dikalikan 2,5, yaitu sekitar 690 kN. Itu berarti 70 ton pada titik mati bawah. Dengan menambahkan margin keamanan sebesar 30 persen dan memperhitungkan gesekan cetakan, ukuran mesin press yang direkomendasikan adalah 100 hingga 110 ton. Mesin press sakelar bingkai terbuka seberat 110 ton adalah pilihan yang nyaman; mesin press seberat 60 ton akan menunjukkan kinerja yang marjinal.
Ekstrusi ke depan diperkirakan berbeda. Gayanya tergantung pada rasio reduksi. Sebuah batang berdiameter 25 mm yang diekstrusi menjadi 18 mm memberikan pengurangan luas sekitar 48 persen. Regangan ekivalen dihitung dari rasio luas, dan untuk baja karbon sedang, tekanan pada pukulan, termasuk gesekan, turun antara 1200 dan 1800 MPa. Mengalikan tekanan pukulan dengan luas penampang asli 491 mm² menghasilkan 590 hingga 880 kN, atau 60 hingga 90 ton. Dengan margin, mesin seberat 130 hingga 160 ton adalah pilihan pertama yang masuk akal. Jika ekstrusinya panjang, panjang langkah dan peringkat energi harus diperiksa secara terpisah.
Bagian dengan presisi tertinggi menambah batasan kedua. Ketika toleransi bagian di bawah 0,05 mm, kekakuan tekan, panduan geser, dan stabilitas suhu mesin menjadi lebih relevan daripada penghitungan tonase. Rangka tertutup dengan defleksi rendah dengan panduan delapan sisi memerlukan biaya lebih besar namun memiliki toleransi lebih lama sepanjang masa pakai perkakas.
Aturan praktis untuk mengutip adalah mengikuti urutan berikut:
Jika tonase yang dihasilkan berada dalam 20 persen dari rating model pers, lanjutkan ke model berikutnya. Mesin press cold forming yang didorong hingga 95 persen dari kapasitas yang dapat digunakan akan kehilangan margin energi, dan masalah kemacetan akan muncul di tengah panasnya proses produksi di sore hari.
Ketika spesifikasi pers sudah jelas, masih ada pertanyaan tentang siapa yang membuatnya dan dalam konfigurasi apa. Poin-poin berikut berasal dari perbandingan beberapa kutipan dan dari masalah yang muncul setelah instalasi.
Untuk beban pembentukan dingin di atas 100 ton, pilihlah struktur rangka tertutup jika anggaran memungkinkan. Rangka tertutup memiliki dimensi yang stabil di bawah beban samping dan memungkinkan presisi yang lebih tinggi seiring waktu. Jika rangka terbuka diperlukan untuk aksesibilitas perkakas, pastikan bahwa rangka telah bebas tegangan dan alas serta perosotan dikerjakan secara bersamaan untuk menjaga referensi keselarasan. Tanyakan apakah pemasok menjual desain rangka yang sama dalam versi stamping standar dan versi cold forging; perbedaannya sering kali terletak pada pemandu geser yang lebih panjang, penyangga yang lebih berat, dan alas yang diperkuat.
Pembentukan dingin menimbulkan guncangan hebat pada drive. Kopling multi-pelat basah menghasilkan kapasitas panas lebih besar dan merupakan pilihan umum untuk beban kontinu tinggi; kopling kering dapat diterima untuk tekanan yang lebih kecil dan jangka pendek. Konfirmasikan bahwa mesin press dapat menghasilkan tonase tetapan secara terus-menerus pada laju langkah yang Anda rencanakan, tidak hanya dalam pengujian satu langkah.
Pembeli pers modern mengharapkan pengontrol logika yang dapat diprogram dengan layar sentuh berwarna, penyimpanan untuk parameter pengaturan cetakan, dan monitor beban yang mencatat tonase aktual pada setiap pukulan. Monitor beban bukanlah suatu kemewahan: ia melindungi alat dan memberitahu operator ketika cetakan sudah aus. Konfirmasikan juga bahwa pengontrol mendukung jenis sistem pengumpanan, baik pengumpan koil, pengumpan batang, sistem transfer, atau sel pick-and-place robotik, dan bahwa pemasok dapat mengintegrasikan antarmuka otomatisasi selama commissioning.
Waktu henti pembentukan dingin didominasi oleh perubahan cetakan. Sistem penggantian cetakan yang cepat, set ejektor yang dirancang dengan baik, dan alas tekan dengan slot T yang memadai mengurangi waktu penyetelan secara signifikan. Jika komponen diproduksi dengan oli atau pelumas yang larut dalam air, mesin press harus memiliki saluran pembuangan, wadah, dan sambungan ekstraksi kabut opsional yang diperlukan untuk tata letak sel yang bersih.
Untuk alat berat yang akan menjalankan dua shift selama bertahun-tahun, pemasok sama pentingnya dengan spesifikasinya. Carilah pabrikan dengan produksi terintegrasi: rangka rumah pengecoran, permesinan, jalur perakitan, dan tim layanan yang menjawab pertanyaan teknis selama pra-penjualan. Pemeriksaan di tempat yang berguna adalah apakah pemasok mengontrol pemesinan presisi slide dan alas pada peralatan mesin yang sama, karena hal ini menentukan toleransi paralelisme yang bertahan selama masa pakai mesin cetak. Pemasok yang kompeten juga akan mendokumentasikan sistem manajemen produksi dan sertifikasi mutu mereka, jadi mintalah sertifikat dan laporan audit terbaru selama negosiasi.
Mesin press pembentuk dingin bekerja keras, dan perbedaan antara mesin yang dirawat dengan baik dan mesin yang diabaikan terlihat pada masa pakai cetakan dan konsistensi komponen dalam waktu enam bulan.
Pemeriksaan harian berkaitan dengan sistem pelumasan: level oli, tekanan sirkulasi, dan kondisi filter. Tautan pengalih membawa tekanan pin yang sangat tinggi, dan gangguan pelumasan selama beberapa menit dapat merusak permukaan pin tautan secara permanen. Kalender pemeliharaan praktis terlihat seperti ini:
Kegagalan paling umum dalam pembentukan dingin bukanlah kerusakan rangka melainkan penyimpangan termal. Proses produksi yang lama menghasilkan panas pada bantalan pengalih, yang memperluas rangka dan mengubah ketinggian penutup. Mesin yang dirancang untuk pekerjaan dingin terus-menerus mengimbanginya dengan aliran pelumasan otomatis yang juga menghilangkan panas, dan sistem kontrol memantau suhu rangka. Diskusikan stabilitas termal dengan produsen sebelum membeli, terutama jika lantai pabrik tidak dikontrol suhunya.
Keselamatan adalah bagian dari pengoperasian: kontrol anti-pengulangan dengan dua tangan, tirai tipis atau pelindung tetap, dan interlock rem mekanis merupakan persyaratan dasar. Cetakan dingin mengeluarkan material dengan kecepatan tinggi, dan chiplees tidak berarti bebas chip; melindungi terhadap potongan kawat atau kabut pelumas yang beterbangan memiliki konsep keselamatan yang sama dengan perosotan itu sendiri.
Jawaban pertama terhadap pertanyaan biaya adalah: mesin press cold forming harganya lebih mahal, untuk tonase nominal yang sama, dibandingkan mesin stamping biasa, karena rangka, pemandu, dan penggeraknya lebih berat. Jawaban kedua adalah bahwa keekonomian biasanya ditentukan oleh material dan kecepatan, bukan oleh harga pers.
Mesin press pembentuk dingin bertonase sedang dengan kisaran 160 hingga 400 ton memerlukan pengeluaran modal awal dengan urutan yang sama seperti mesin press industri lainnya di kelas tersebut, dan perhitungan pengembalian harus mencakup perkakas, pemasangan, pelatihan, dan set suku cadang pertama. Namun, biaya pengoperasian per komponen turun drastis seiring dengan volume karena pemanfaatan material meningkat dari 40 hingga 60 persen pada pemesinan menjadi 75 hingga 95 persen pada pembentukan dingin.
Model sederhana: bagian mesin kehilangan 50 persen stok batangan awalnya dalam bentuk chip. Jika harga baja tersebut cukup besar dalam harga jual, dan pabrik memproduksi 500.000 potong per tahun, material yang diperoleh kembali saja dapat membenarkan perbedaan tekanan dalam waktu dua tahun, sebelum menghitung waktu siklus. Dalam kenyataan di pabrik, keputusan tersebut juga mencakup pemasangan mesin cetak ke dalam lini produksi yang ada. Oleh karena itu analisis biaya yang bertanggung jawab selalu didasarkan pada bagian spesifik daripada pernyataan umum.
Anggaran modal dan perencanaan ruang juga harus mempertimbangkan peralatan pengumpanan: dudukan koil, pelurus, pengumpan, konveyor skrap, dan sistem penanganan suku cadang. Sistem periferal ini sering kali mewakili 20 hingga 35 persen investasi pers, dan tidak terlihat pada tahap penawaran harga. Pembeli yang melewatkan langkah ini akan mendapatkan mesin press yang hanya menjalankan satu shift karena operator tidak dapat menyediakan mesin tersebut.
Cara praktis untuk memulai diskusi adalah dengan melihat rangkaian produk nyata yang dibuat khusus untuk penempaan dingin. Mesin Presisi Tinggi Bolun memproduksi mesin press listrik tipe sakelar tempa dingin seri BLKP, yang mencakup kapasitas nominal 260, 400, 650, dan 850 ton. Seri ini adalah contoh langsung dari prioritas desain yang dijelaskan di atas: penggerak sakelar untuk gaya deformasi tinggi, gerakan seimbang untuk gerakan geser yang terkontrol, dan konstruksi rangka tugas berat untuk pengoperasian berkelanjutan di industri.
BLKP260 adalah model entri di kelas berat. Ia diposisikan untuk pekerjaan yang menjengkelkan dan ekstrusi kecil, di mana presisinya yang lincah dan stabilitas sistem sakelar memungkinkan kontrol dimensi yang ketat pada komponen bervolume tinggi. Pabrik yang memproduksi blanko pengikat sedang, rangkaian bantalan kecil, dan komponen sambungan listrik biasanya memulai jalur penempaan dingin dengan kapasitas ini.
 BLKP-260 Tekan Toggle Tempa Dingin Presisi Agile Mesin press sakelar 2600 kN ini cocok untuk pembentukan komponen-komponen kecil dengan presisi berkecepatan tinggi. Kecepatan gesernya yang berkurang di dekat titik mati bawah mendukung deformasi yang terkendali, ideal untuk pekerjaan yang menjengkelkan dan ekstrusi kecil yang dijelaskan di sini. Lihat Produk →
BLKP400 menambahkan pukulan yang seimbang, yang penting ketika material harus melewati rongga cetakan yang lebih panjang: gaya geser tetap pada bagian tersebut melalui zona pembentukan penuh, sehingga cetakan terisi sepenuhnya tanpa memecahkan sudut-sudutnya. Ini adalah pilihan umum untuk kancing bola, ujung tie-rod, serta komponen rem dan kemudi otomotif.
 BLKP-400 Tekan Toggle Penempaan Dingin Langkah Seimbang Dengan kapasitas 4000 kN dan mekanisme sambungan buku jari, model ini meningkatkan aliran material untuk upsetting, coining, dan sizing. Pukulannya yang seimbang membantu mengisi rongga die yang lebih panjang secara penuh, yang merupakan keuntungan utama bagi ball stud dan komponen kemudi. Lihat Produk →
Di bagian atas, BLKP650 dan BLKP850 adalah mesin tugas industri untuk ekstrusi besar, blanko roda gigi berat, dan komponen berdinding tebal. Kemampuan deformasi yang tinggi dan rangka yang diperkuat menyerap beban berulang dari pengurangan penampang besar pada laju langkah yang terus menerus. Seri BLKP lengkap didokumentasikan di halaman produk Bolun, dan tim teknik penjualan dapat memetakan bagian spesifik Anda ke model setelah meninjau gambarnya.
 BLKP-650 Mesin Penempa Dingin Deformasi Tinggi Tugas Berat Mesin 6500 kN ini menangani kompresi berat dan penempaan dingin dalam dengan langkah tekanan 8 mm dan ejektor terintegrasi. Sistem keamanan rangka dan deteksi bebannya yang diperkuat cocok untuk ekstrusi besar dan komponen berdinding tebal dalam operasi industri. Lihat Produk →
Latar belakang Bolun mendukung klaim tersebut: perusahaan tersebut telah memproduksi peralatan pembentuk logam selama lebih dari dua dekade, mengoperasikan rantai produksi penuh mulai dari desain dan pemesinan komponen inti hingga perakitan akhir, dan mengelola katalog luas mesin cetak tipe terbuka, tipe tertutup, dan tujuan khusus. Katalog lengkap tersebut, yang tersedia di situs web perusahaan, penting bagi pembeli karena pabrik yang sama tidak hanya dapat memasok mesin press tempa dingin tetapi juga mesin press stamping dan mesin press servo untuk operasi yang berdekatan di pabrik yang sama.
Mesin press pembentuk dingin bukanlah mesin khusus; ini adalah proses produksi yang paling ekonomis untuk berbagai macam komponen yang bentuknya simetris, volumenya tinggi, dan bahannya cukup ulet. Inti teknisnya adalah mekanisme peralihan: mekanisme ini menempatkan tonase tepat di tempat pekerjaan pembentukan terjadi, melindungi cetakan dengan memperlambat pergeseran saat bersentuhan, dan memberi perancang alat jendela gaya yang dapat diprediksi. Proses pemilihan dimulai dengan perkiraan gaya, beralih ke perbandingan transparan definisi tonase, langkah, kekakuan, energi, dan panduan, dan diakhiri dengan kemitraan dengan produsen yang produksi rangka dan sistem kualitasnya telah Anda verifikasi.
Seri Bolun BLKP menunjukkan seperti apa mesin press pembentuk dingin modern dalam kisaran 260 hingga 850 ton, dan katalog perusahaan yang lebih luas mencakup mesin stamping, servo, dan deep-drawing yang biasanya mengelilingi sel pembentuk dingin. Ketika gambar bagian telah tiba dan volumenya sesuai dengan prosesnya, langkah paling praktis berikutnya adalah mengirimkan gambar dan kondisi pengoperasian ke pabrik untuk analisis waktu siklus dan tonase. Begitulah bagaimana pembelian pers menjadi keputusan produksi, dan keputusan produksi menjadi posisi biaya kompetitif.


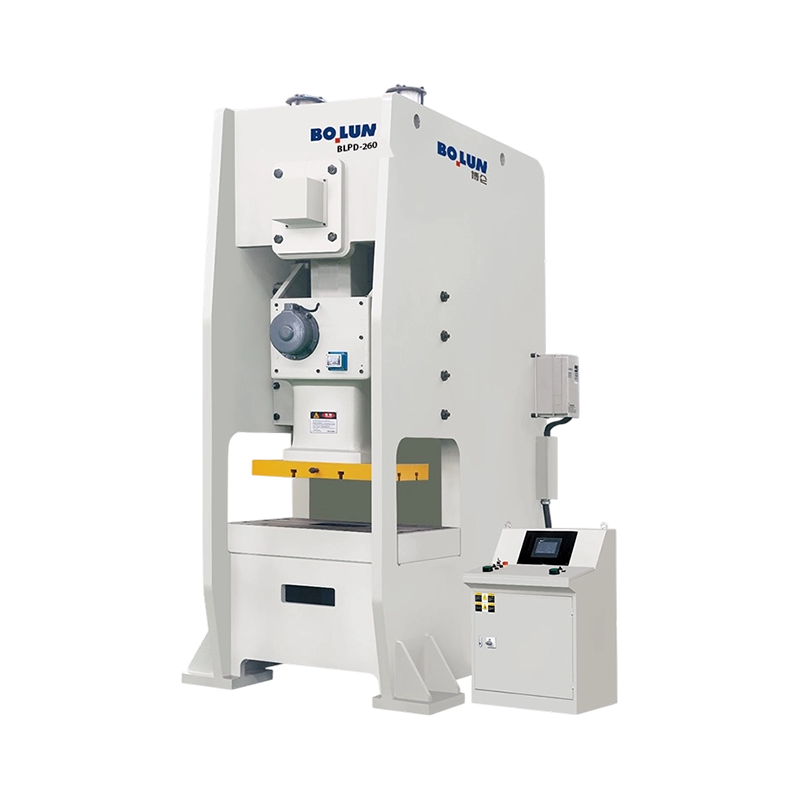
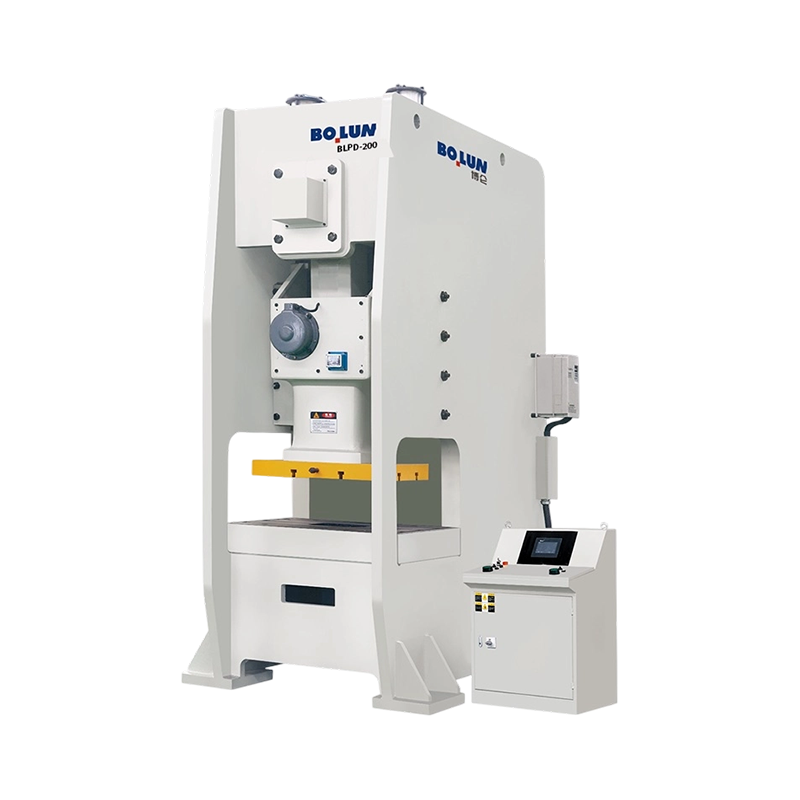
Seorang manajer produksi di pabrik komponen logam skala menengah baru-baru...
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Letakkan mesin press rangka terbuka seberat 160 ton dan mesin press rangka...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Bila Anda berencana memproduksi komponen logam berukuran sedang atau kecil...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

