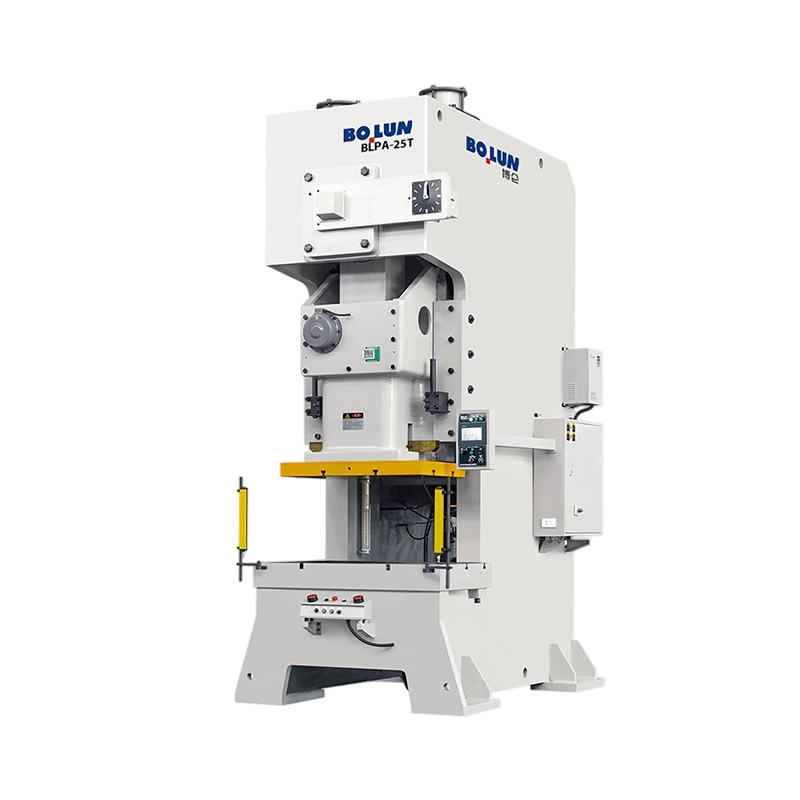
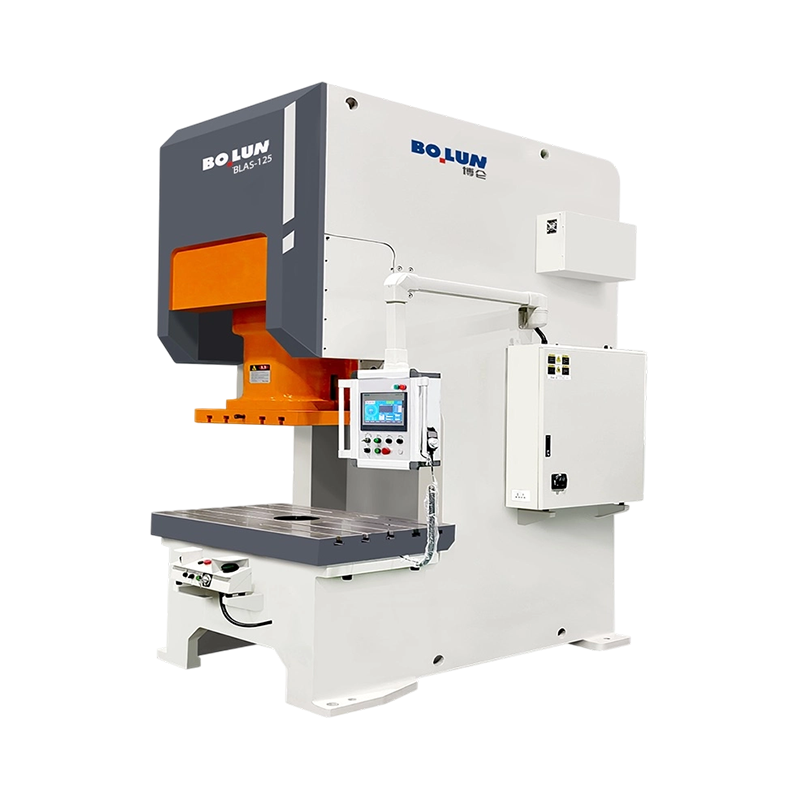
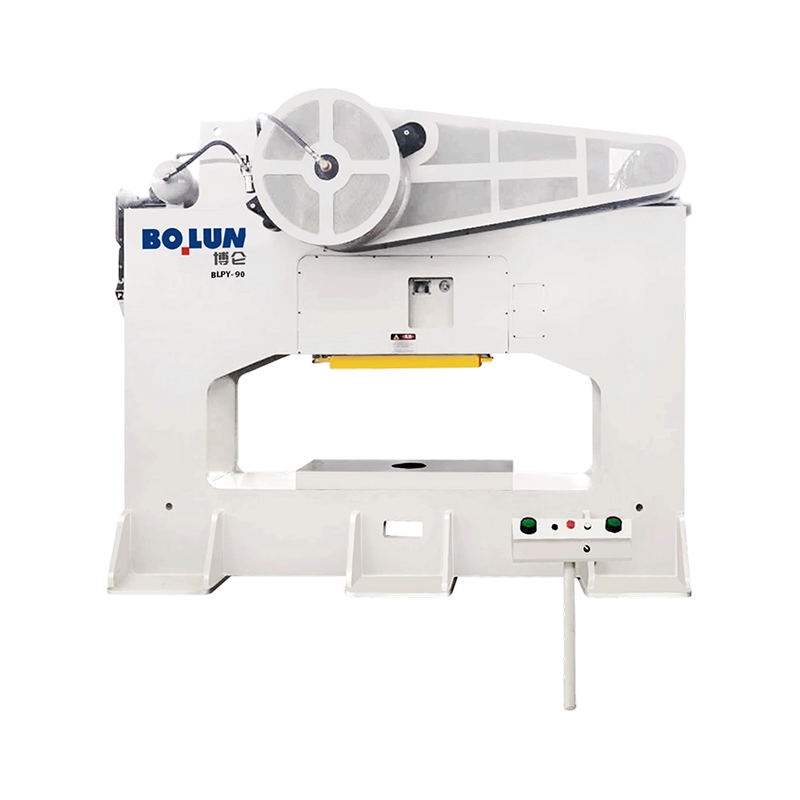
An mesin press listrik tipe terbuka menggunakan rangka berbentuk C atau rangka celah yang membuat ketiga sisi area kerja dapat diakses, sehingga memudahkan untuk memuat cetakan dan bagian pengumpan, sedangkan mesin press listrik tipe tertutup menggunakan sisi lurus atau rangka rumah yang menutup area cetakan untuk kekakuan dan akurasi maksimum di bawah beban berat . Mesin press terbuka umumnya cocok untuk pekerjaan blanking, punching, dan pembentukan ringan hingga sedang hingga sekitar 300 ton, sedangkan mesin press tertutup dipilih untuk pekerjaan stamping berat, gambar dalam, dan komponen berpresisi tinggi yang sering kali memiliki bobot jauh di atas 500 ton. .
Bagi manajer pabrik dan pembeli yang membandingkan mesin, kesimpulan praktisnya adalah bahwa jenis rangka harus mengikuti ukuran bagian, gaya pembentuk, paralelisme yang diperlukan, dan seberapa sering perubahan cetakan. Memilih rangka yang salah akan membuang-buang uang karena keausan dini dan komponen yang tidak akurat pada mesin cetak terbuka berukuran kecil, atau melalui biaya modal dan ruang lantai yang tidak perlu pada mesin cetak tertutup berukuran besar.
Tiga sisi dapat diakses untuk memuat dan memberi makan
Rangka tertutup untuk kekakuan dan tonase tinggi
Energi roda gila disimpan dan dilepaskan setiap langkahnya
Defleksi bingkai dan paralelisme di bawah beban
A tekan tenaga mekanis mengubah putaran motor listrik menjadi gerakan linier dari perosotan yang menggerakkan cetakan menjadi lembaran logam, menggunakan roda gila untuk menyimpan energi di antara pukulan dan kopling serta rem untuk memulai dan menghentikan setiap siklus . Pendekatan penyimpanan energi ini memungkinkan tingkat kayuhan yang tinggi dan produksi komponen yang konsisten, itulah sebabnya mesin press mekanis tetap menjadi pekerja keras di pabrik stamping bervolume tinggi.
Motor menggerakkan sabuk yang terhubung ke roda gila, yang berputar bebas pada poros engkol hingga kopling aktif. Saat diaktifkan, kopling mentransfer energi yang tersimpan ke poros engkol atau eksentrik, yang menggerakkan batang penghubung dan meluncur ke atas dan ke bawah. Rem menghentikan poros engkol pada titik tertentu dalam siklus, biasanya pada titik mati atas, sehingga mesin siap untuk pukulan berikutnya.
Itu mesin press listrik tipe terbuka , sering disebut gap frame atau C frame press, memiliki rangka berbentuk huruf C, dengan leher terbuka di bagian depan dan kedua sisi sehingga operator dan peralatan otomasi dapat menjangkau cetakan dari beberapa arah .
Tenggorokannya yang terbuka memudahkan untuk mengosongkan bagian, melepas bagian yang sudah jadi, dan memasang atau mengganti cetakan. Kru pengaturan dapat bekerja dari depan dan samping, dan konveyor atau peralatan pengumpan dapat mendekat dari lebih dari satu sudut. Aksesibilitas ini adalah salah satu alasan mesin cetak terbuka populer di bengkel kerja dan pabrik berukuran menengah di mana pergantian cetakan sering terjadi.
Mesin press terbuka menangani operasi pengosongan, penindikan, pembentukan cahaya, pembuatan koin, pembengkokan, dan perakitan pada bagian-bagian seperti braket, kontak listrik, komponen peralatan, dan bagian struktural kecil. Kapasitasnya biasanya berkisar antara 25 ton hingga sekitar 300 ton, dengan laju pukulan yang bervariasi menurut ukuran dan desain penggerak.
Karena rangka terbuka pada bagian samping, maka rangka akan lebih banyak dibelokkan akibat beban pembentukan yang berat, yang dapat mengurangi kesejajaran antara perosotan dan alas dan menyebabkan keausan yang tidak merata atau variasi bagian. . Operator tidak boleh menjalankan mesin cetak terbuka di dekat nilai tonase untuk waktu yang lama, dan mereka harus melakukan pemantauan tonase jika tersedia untuk menghindari kelebihan beban.
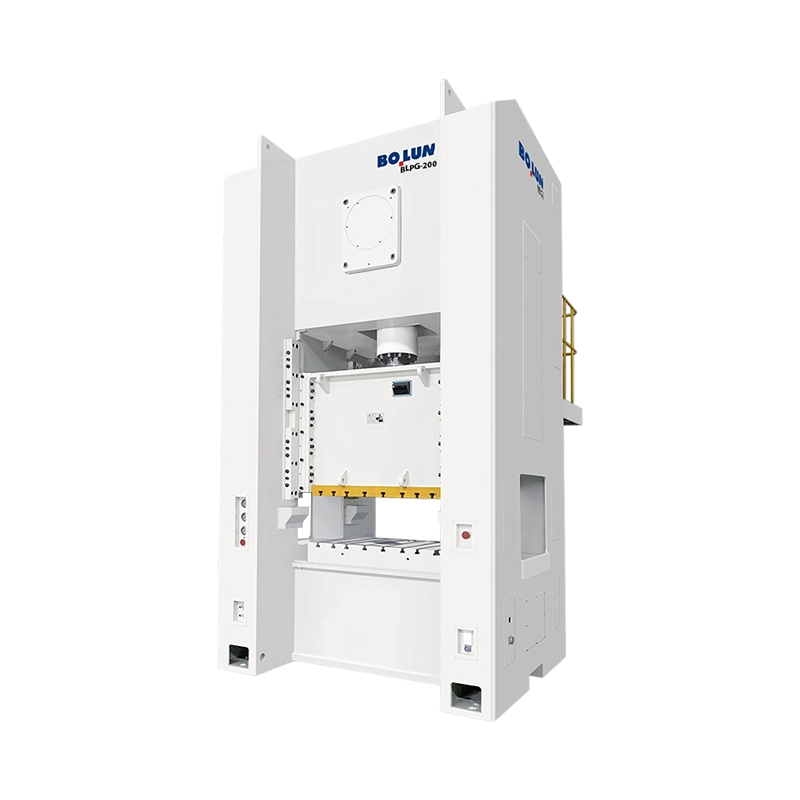
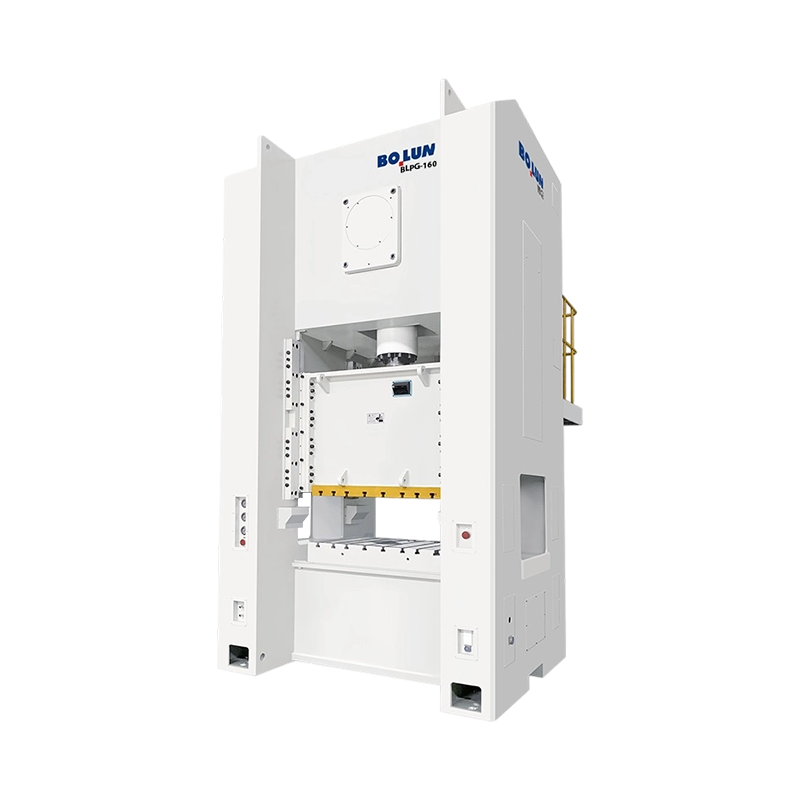
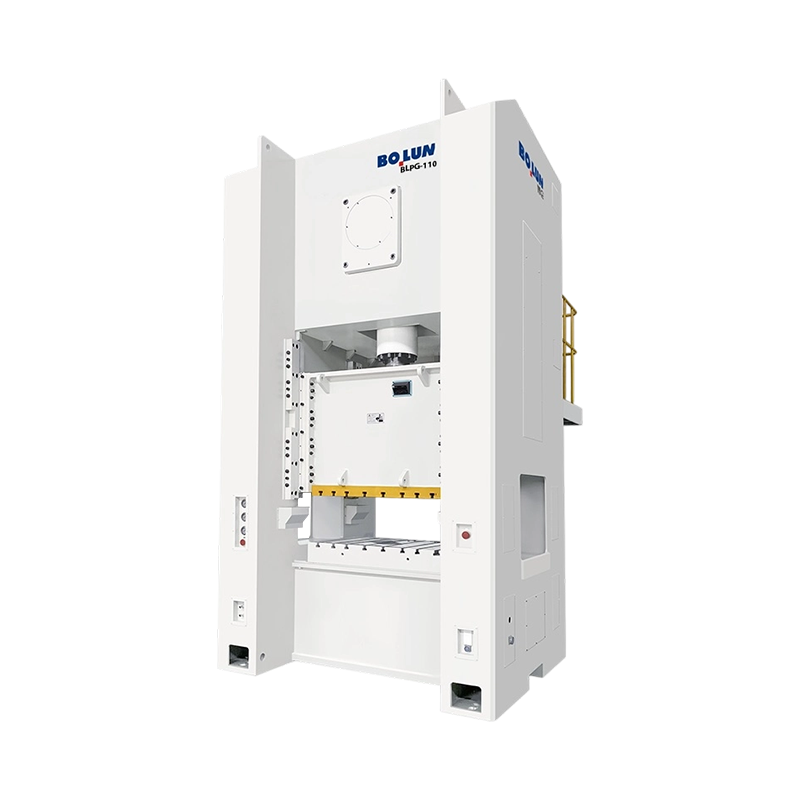
Itu closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Rangka tertutup menjaga perosotan dan alas tetap sejajar di bawah beban, yang sangat penting saat membentuk bagian dalam atau menahan toleransi yang ketat. Paralelisme yang konsisten mengurangi keausan cetakan, memperpanjang masa pakai alat, dan menjaga variasi dimensi tetap rendah selama proses produksi yang lama. Oleh karena itu, pengepresan tertutup merupakan pilihan standar ketika presisi dan kemampuan pengulangan lebih penting daripada akses.
Mesin press tertutup banyak digunakan pada panel bodi otomotif, rumah peralatan, komponen struktural besar, dan suku cadang yang ditarik dalam. Kapasitas biasanya dimulai dari ratusan ton dan meluas hingga ribuan untuk jalur transfer dan tandem yang sangat besar. Desainnya yang kaku juga mendukung guling yang lebih besar dan area cetakan yang lebih besar.
Rangka yang tertutup membatasi akses, sehingga pemuatan dan perubahan cetakan dapat memakan waktu lebih lama dan sering kali memerlukan derek di atas kepala, pengumpan otomatis, atau pemuatan robot. Massa struktural yang lebih tinggi dan tapak yang lebih besar juga meningkatkan biaya modal, kebutuhan pondasi, dan kebutuhan ruang lantai.
Perbandingan langsung membuat pilihan rangka lebih jelas, karena setiap desain menawarkan keseimbangan berbeda antara akses, kekakuan, kapasitas, dan biaya .
| Fitur | Tipe Terbuka Power Press | Tipe Tertutup Power Press |
|---|---|---|
| Bentuk bingkai | Bingkai berbentuk C atau celah | Sisi lurus atau rangka rumah |
| Kisaran kapasitas tipikal | Sekitar 25 hingga 300 ton | Umumnya 200 ton hingga beberapa ribu ton |
| Akses ke area mati | Depan dan kedua sisi terbuka | Terbatas, biasanya hanya depan dan belakang |
| Kekakuan bingkai | Lebih rendah, lebih banyak defleksi di bawah beban | Paralelisme yang tinggi dan luar biasa |
| Mati waktu ganti | Umumnya lebih cepat | Umumnya lebih lambat, sering kali dibantu derek |
| Aplikasi yang umum | Blanking, penindikan, pembentukan ringan, perakitan | Gambar dalam, stempel berat, panel besar |
| Biaya modal relatif | Lebih rendah untuk penggunaan tugas ringan yang sebanding | Lebih tinggi, dengan fondasi dan tapak yang lebih besar |
Tonase saja tidak menggambarkan mesin press, karena panjang langkah, tinggi penutup, ukuran lapisan, dan kapasitas energi semuanya membatasi bagian mana yang dapat dibuat dengan aman dan akurat. .
Tonase terukur adalah gaya maksimum yang dapat dihasilkan oleh mesin press, namun pabrikan menentukannya pada jarak tertentu sebelum titik mati bawah, biasanya beberapa milimeter. Operasi pembentukan yang membutuhkan gaya pada titik pukulan yang berbeda mungkin melebihi apa yang dapat dilakukan dengan aman oleh mesin press, sehingga titik rating harus dibandingkan dengan proses tersebut.
Panjang goresan menentukan seberapa jauh perosotan bergerak, yang mengatur seberapa dalam suatu bagian dapat ditarik dan apakah peralatan pengumpan dapat membersihkan cetakan. Ketinggian penutup adalah jarak dari alas ke perosotan di titik mati bawah dengan kayuhan disesuaikan, dan harus mengakomodasi gabungan tinggi set cetakan dan bagian yang dijalankan.
Tempat tidur dan guling harus cukup besar untuk menopang set cetakan dengan batas yang jelas untuk memasang baut dan peralatan pengumpanan. Cetakan yang terlalu besar pada alas yang berukuran terlalu kecil menyebabkan defleksi dan pembebanan yang tidak merata, sehingga merusak perkakas dan mesin press.
| Spesifikasi | Apa yang Dikendalikannya | Pertimbangan Khas |
|---|---|---|
| Nilai tonase | Kekuatan pembentukan maksimum | Konfirmasikan poin peringkat pada pukulan tersebut |
| Panjang pukulan | Kedalaman penarikan dan jarak umpan | Cocokkan dengan bagian terpanjang dan tinggi cetakan |
| Tutup tinggi | Ruang untuk set cetakan | Sertakan set cetakan dan tinggi bagian |
| Pukulan per menit | Hasil produksi | Seimbangkan kecepatan dengan batas umpan dan keamanan |
| Energi roda gila | Energi tersedia per pukulan | Penting untuk blanking dan drawing yang berat |
| Paralelisme | Bahkan memuat di seluruh permukaan cetakan | Periksa toleransi bagian tersebut |
Pemilihan harus dimulai dari suku cadang, bukan dari katalog pers, karena gaya pembentukan, ukuran suku cadang, toleransi, dan volume produksi menentukan rangka mana yang akan bekerja dengan andal. .
Gunakan data proses untuk mengosongkan perimeter, ketebalan material, kekuatan geser, dan persyaratan pembentukan untuk memperkirakan gaya yang dibutuhkan. Tambahkan margin keamanan, biasanya setidaknya sekitar 20 persen, untuk memperhitungkan variasi material dan keausan cetakan. Jika perkiraannya mendekati kapasitas nominal mesin cetak terbuka, mesin cetak tertutup sering kali merupakan pilihan yang lebih aman.
Bagian dengan toleransi yang ketat, terutama yang memerlukan kerataan atau kedalaman yang konsisten, mendapat manfaat dari kekakuan rangka tertutup. Untuk toleransi blanking dan punching yang lebih longgar, mesin press terbuka dapat memberikan akurasi yang memadai dengan biaya lebih rendah, asalkan paralelisme diverifikasi dan dipelihara.
Pabrik campuran tinggi dengan perubahan cetakan yang sering mendapat manfaat dari akses terbuka pada mesin press bingkai celah. Garis yang didedikasikan untuk beberapa bagian besar dapat membenarkan pers tertutup dengan transfer otomatis atau pemuatan robot, di mana batas akses tidak terlalu menjadi masalah.
Mesin press tertutup biasanya memerlukan fondasi yang lebih berat, zona pembersihan yang lebih besar, dan terkadang peralatan penanganan di atas kepala. Tanaman dengan luas lantai terbatas atau lantai lemah mungkin akan lebih mudah memasang dan memindahkan mesin press terbuka.
Prosedur penyetelan yang konsisten menjaga suku cadang tetap dalam toleransi, mengurangi sisa, dan mencegah kerusakan pada cetakan dan mesin cetak itu sendiri .
Bersihkan guling dan sepatu cetakan sebelum pemasangan, dan jepit cetakan secara merata untuk menghindari pemuatan yang tidak merata. Atur ketinggian penutup ke spesifikasi cetakan dan verifikasi dengan alat perasa atau pengukur ketinggian. Pukulan percobaan pada kecepatan lambat harus memastikan bahwa cetakan menutup sepenuhnya dan bagian-bagian terbentuk dengan benar sebelum kecepatan produksi diterapkan.
Periksa paralelisme antara perosotan dan alas secara berkala menggunakan indikator dial atau pengukur shim. Mesin press terbuka khususnya harus diperiksa secara teratur, karena defleksi dan keausan dapat mengubah keselarasan seiring berjalannya waktu. Catat pembacaan sehingga tren menjadi terlihat sebelum bagian-bagiannya keluar dari toleransi.
Gib memandu slide, dan jarak bebasnya memengaruhi akurasi dan keausan. Jarak bebas yang berlebihan menyebabkan slide bergoyang, sedangkan jarak yang terlalu sedikit menyebabkan pengikatan dan panas. Ikuti jadwal pelumasan untuk bantalan, gibs, dan poros engkol, dan gunakan kadar pelumas yang ditentukan oleh pabrikan.
Lapisan gesekan kopling dan bantalan rem aus pada setiap siklus, dan kondisinya menentukan seberapa andal perosotan berhenti pada titik yang benar. Ukur jarak berhenti dan periksa lapisan sesuai dengan rencana pemeliharaan. Rem yang aus meningkatkan risiko terjadinya overrun dan cedera.
Pengepres mekanis dapat menyebabkan cedera parah dalam waktu sepersekian detik, sehingga pengamanan harus dirancang, dipasang, dan diverifikasi sebagai sistem yang lengkap dan bukan hanya sekedar aksesori opsional. .
Pelindung tetap, pelindung yang saling bertautan, tirai tipis, dan perangkat penginderaan kehadiran melindungi titik pengoperasian. Pilihannya bergantung pada pekerjaan, metode pemberian pakan, dan kebutuhan akses. Penjaga harus mencegah masuknya tangan saat perosotan sedang bergerak dan harus menghentikan penekanan jika terganggu.
Kontrol dua tangan mengharuskan kedua tangan berada pada aktuator sebelum slide bergerak, sehingga menjauhkannya dari dadu. Perangkat penghenti darurat harus mudah dijangkau dan diuji secara teratur. Waktu berhenti dan jarak berhenti harus diukur dan didokumentasikan untuk setiap penekanan.
Pabrik harus mengikuti standar pelindung mesin yang berlaku di negaranya, seperti peraturan OSHA di Amerika Serikat atau arahan dan standar mesin Eropa yang relevan. Operator memerlukan pelatihan tentang pengaturan yang aman, penanganan cetakan, tagout penguncian, dan tanggap darurat. Inspeksi rutin memastikan bahwa penjaga dan kontrol masih berfungsi sebagaimana mestinya.
Program pemeliharaan yang terencana mengurangi waktu henti yang tidak direncanakan dan menjaga akurasi pengepresan sesuai spesifikasi selama bertahun-tahun beroperasi .
Pemeriksaan harian harus mencakup perangkat keselamatan, level oli, kebisingan yang tidak biasa, dan kondisi cetakan. Pemeriksaan mingguan dapat mencakup pengukuran jarak gib, ketegangan sabuk, dan pemeriksaan pengencang serta baut pemasangan pada rangka dan rangka.
Perombakan besar-besaran biasanya mencakup penggantian kopling dan rem, pemeriksaan bantalan, penyelarasan poros engkol, dan pemeriksaan rangka. Intervalnya bergantung pada siklus kerja dan kondisi pengoperasian, namun banyak pabrik merencanakan perbaikan setiap beberapa tahun untuk mesin press dengan beban berat.
Harga awal hanyalah salah satu elemen biaya. Penggunaan energi, tenaga kerja pemeliharaan, ketersediaan suku cadang, umur cetakan, dan tingkat sisa semuanya berkontribusi terhadap total biaya. Mesin press yang dipilih dan dirawat dengan baik sering kali menghasilkan biaya per suku cadang yang lebih rendah dibandingkan mesin murah yang kinerjanya buruk.
Sebagian besar masalah mesin cetak menunjukkan tanda-tanda peringatan dini seperti penyimpangan dimensi, kebisingan yang tidak biasa, atau keausan yang tidak merata, dan pemeriksaan sistematis biasanya mengidentifikasi penyebabnya sebelum terjadi kerusakan serius. .
Ketika dimensi bagian bergeser secara bertahap, periksa keausan cetakan, pengaturan ketinggian tutup, dan paralelisme. Pada mesin cetak terbuka, defleksi di bawah beban dapat mengubah hasil seiring dengan peningkatan tonase, jadi pantau tren di seluruh proses produksi.
Jika perosotan berhenti pada posisinya atau bergerak berlebihan, periksa rem, periksa pasokan udara atau hidrolik jika ada, dan verifikasi logika kontrol. Masalah penghentian harus diperbaiki sebelum menjalankan produksi, karena kelebihan beban akan menimbulkan risiko keselamatan dan peralatan.
Ketukan atau bunyi berderak sering kali menandakan gibs yang aus, baut yang kendor, atau keausan bearing. Getaran yang meningkat seiring kecepatan dapat mengindikasikan masalah pada roda gila atau sabuk penggerak. Investigasi dini menghindari kerusakan poros engkol atau rangka yang lebih mahal di kemudian hari.
Pertanyaan: Apa perbedaan utama antara power press tipe terbuka dan tipe tertutup?
Mesin press tipe terbuka memiliki rangka C yang dapat diakses dari tiga sisi untuk memudahkan pemuatan dan penggantian cetakan, sedangkan mesin press tipe tertutup memiliki rangka tertutup yang menawarkan kekakuan lebih besar dan tonase lebih tinggi .
Pertanyaan: Berapa kisaran kapasitas yang biasanya dicakup oleh mesin cetak terbuka?
Mesin press terbuka biasanya berkisar antara 25 ton hingga sekitar 300 ton, tergantung pada ukuran rangka, desain penggerak, dan aplikasi yang dimaksudkan.
Pertanyaan: Kapan sebaiknya pers tertutup dipilih daripada pers terbuka?
Mesin press tertutup cocok untuk pekerjaan deep drawing, stamping berat, panel besar, dan toleransi ketat di mana defleksi rangka akan mengurangi keakuratan komponen .
Pertanyaan: Bagaimana roda gila membantu mesin press bertenaga mekanik?
Itu flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Pertanyaan: Mengapa titik tonase terukur pada pukulan itu penting?
Pabrikan menilai tonase pada jarak tertentu sebelum titik mati bawah, sehingga operasi pembentukan yang memerlukan kekuatan penuh pada posisi langkah lainnya mungkin melebihi kapasitas aman .
Pertanyaan: Seberapa sering paralelisme harus diperiksa?
Paralelisme harus diperiksa sesuai jadwal yang ditentukan oleh pabrik, dengan pemeriksaan yang lebih sering pada mesin press terbuka dan mesin press yang beroperasi mendekati beban terukur atau memproduksi komponen dengan toleransi yang ketat.
Pertanyaan: Alat pengaman apa yang biasa digunakan pada mesin press mekanis?
Perangkat umum mencakup pelindung tetap dan saling bertautan, tirai tipis, sistem penginderaan kehadiran, kontrol dua tangan, dan tombol berhenti darurat .
Pertanyaan: Komponen mana yang paling cepat aus pada mesin press mekanis?
Lapisan gesekan kopling, bantalan rem, gibs, dan sabuk penggerak biasanya paling cepat aus, sehingga harus diperiksa secara teratur dan disimpan sebagai cadangan.
Pertanyaan: Dapatkah mesin press terbuka digunakan untuk pekerjaan pembentukan berat?
Pengepres terbuka dapat menangani pembentukan sedang jika gaya tetap berada di dalam kapasitas tetapan dan paralelisme dipertahankan, namun pembentukan yang berat atau dalam biasanya memerlukan kerangka tertutup.
Pertanyaan: Bagaimana cara memperkirakan gaya yang dibutuhkan untuk operasi stamping?
Perkirakan gaya dari keliling potongan, ketebalan material, dan kekuatan geser untuk blanking, lalu tambahkan persyaratan pembentukan dan margin keamanan sekitar 20 persen .


Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Pengertian Mesin Press Tenaga Mekanik dan Fungsi Esensialnya ...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Di bidang pembentukan logam, fabrikasi lembaran logam, blanking, dan punching...
Letakkan mesin press rangka terbuka seberat 160 ton dan mesin press rangka...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

