Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghasilkan komponen yang sangat berbeda. Toko cetakan yang menggunakan braket baja ringan 2,5 mm pada mesin press celah terbuka dan kemudian menjalankan pahat yang sama pada mesin press rangka tertutup biasanya memperhatikan perubahan pada tepi camber, tinggi duri pada lebar strip, dan seberapa sering cetakan perlu diasah. Jumlah tonase tidak berubah. Yang berubah adalah seberapa banyak frame bergerak di bawah beban.
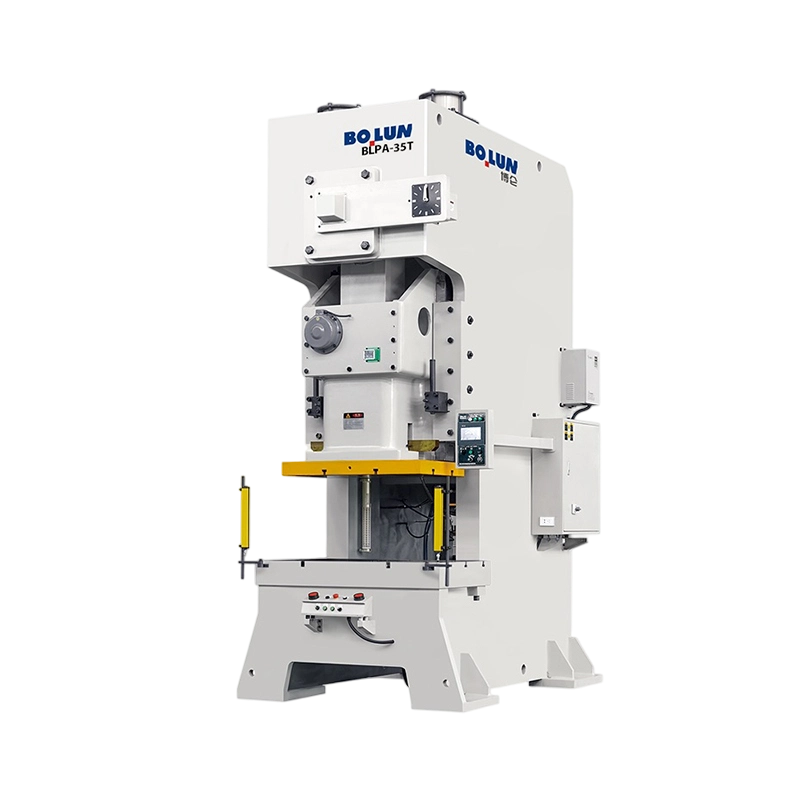
Kesimpulan praktisnya adalah yang pertama: jika toleransi komponen ketat, pahat berbentuk cetakan progresif, atau alas lebih lebar dari kira-kira 1.200 mm, mesin press listrik tipe tertutup biasanya merupakan titik awal yang tepat. Hal pertama yang harus dinegosiasikan adalah kekakuan rangka, ruang cetakan yang dapat digunakan, dan karakteristik penggerak, bukan tonase utama. Untuk penindikan dan pembentukan sederhana dengan toleransi yang besar dan gulungan yang sempit, mesin press celah terbuka yang dibuat dengan baik sering kali dapat melakukan pekerjaan tersebut dengan biaya yang lebih sedikit dan memberikan akses yang lebih baik dari tiga sisi.
Segala sesuatu di bawah ini menjelaskan di mana sebenarnya garis pemisah itu berada, cara membaca lembar spesifikasi bingkai tertutup tanpa disesatkan, dan detail apa yang menentukan apakah mesin berjalan dengan baik selama lima belas tahun atau diam-diam menjadi sumber kerusakan, waktu henti, dan perbaikan cetakan.
Bingkai pers adalah pegas. Di bawah beban ia meregang secara vertikal dan, pada desain celah terbuka, ia juga berputar karena jalur beban berbentuk C dan hanya ditopang pada satu sisi. Peregangan vertikal dapat dikelola; rotasi sudut inilah yang menyebabkan kerusakan mati. Ketika perosotan dimiringkan beberapa ratus milimeter melintasi alas, jarak bebas pukulan-ke-mati tidak lagi seragam. Jarak bebas pemotongan pada lembaran logam biasanya 5 hingga 8 persen dari ketebalan per sisi, sehingga pada stok 1,5 mm, jendela yang dapat diterima adalah sekitar 0,075 hingga 0,12 mm. Bingkai yang berputar cukup untuk memakan setengah jendela di salah satu ujung tempat tidur secara efektif mengurangi separuh umur cetakan Anda dan mendorong ketinggian duri ke atas di sisi itu.
Penekan rangka tertutup mengelilingi jalur beban dengan dua tiang tegak dan sebuah mahkota, sehingga gaya bergerak melalui struktur simetris. Lendutan vertikal masih ada, namun defleksi sudut pada longsoran jauh lebih kecil, dan paralelisme longsoran ke guling tetap berada dalam toleransi pada seluruh lebar lapisan. Dalam praktiknya, inilah yang memberi Anda tinggi duri yang konsisten, kerataan yang lebih baik pada bagian yang ditarik, masa pakai pukulan dan cetakan yang lebih lama, dan kemampuan untuk menjalankan alat progresif dengan empat atau enam stasiun pemotongan pada saat yang sama tanpa strip berjalan ke samping.
Imbalannya adalah akses. Pada mesin rangka tertutup, material biasanya masuk dari depan ke belakang, garis kumparan dan pengumpan diatur ke arah tersebut, dan akses samping untuk pemuatan manual dibatasi. Jika proses Anda bergantung pada operator yang memuat dari tiga sisi, atau Anda perlu menggantungkan komponen panjang di sisi pahat, desain celah terbuka atau semi tertutup adalah jawaban yang lebih jujur. Perbandingan kami sendiri terhadap kedua arsitektur tersebut, penjelasan power press tipe terbuka versus tipe tertutup , mencakup geometri secara lebih detail jika Anda masih menimbang keduanya.
| Faktor seleksi | Pers celah terbuka | Pers bingkai tertutup |
|---|---|---|
| Perilaku bingkai saat dibebani | Peregangan vertikal ditambah rotasi sudut celah yang nyata | Peregangan vertikal yang dominan, kesalahan sudut kecil |
| Paralelisme slide-to-bolster | Berubah dengan beban dan posisi beban | Memegang erat di lebar tempat tidur |
| Toleransi beban di luar pusat | Rendah; beban harus tetap berada di dekat pusat celah | Sedang hingga tinggi, terutama dengan perosotan dua titik |
| Akurasi bagian dan konsistensi duri | Dapat diterima untuk pekerjaan umum | Lebih baik untuk toleransi yang ketat dan pekerjaan progresif |
| Matilah hidup | Lebih pendek jika kemiringannya signifikan | Lebih lama karena izin tetap seragam |
| Akses operator dan die | Luar biasa dari depan, kiri dan kanan | Hanya depan dan belakang; akses samping dibatasi |
| Pita tonase yang khas | Sekitar 10 hingga 250 ton | Kira-kira 60 hingga 1.000 ton ke atas |
| Luas lantai untuk tonase yang sama | Jejak yang lebih besar dibandingkan dengan kapasitas | Lebih kompak per ton kekuatan |
Rangka tertutup tidak semuanya dibuat dengan cara yang sama, dan pilihan konstruksi memengaruhi pengangkutan, pemeliharaan, dan perilaku alat berat setelah sepuluh tahun proses blanking berat.
Rangka monoblok dicetak atau dibuat menjadi satu bagian, atau dilas dan kemudian dihilangkan tegangannya dan dikerjakan sebagai satu unit. Ini adalah opsi paling kaku per kilogram baja, tidak memiliki prategang untuk dilonggarkan, dan memberikan kurva defleksi yang paling dapat diprediksi. Kendalanya adalah logistik: rangka merupakan barang terberat, biasanya memerlukan pengiriman dalam jumlah besar atau dalam jumlah besar dibandingkan menggunakan kontainer, dan rencana tali-temali di pabrik Anda harus diselesaikan sebelum pesanan pembelian, bukan setelahnya. Perbaikan setelah tabrakan juga lebih sulit karena tidak ada tie rod yang perlu dishim ulang.
Rangka batang pengikat are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Mesin semi-tertutup mempertahankan kolom samping tetapi membiarkan bagian depan dan belakang lebih terbuka daripada rangka tertutup penuh. Alat ini terletak di antara kedua keluarga dan berguna jika Anda menginginkan kekakuan yang lebih baik daripada mesin press dengan celah terbuka namun masih memerlukan akses depan yang luas untuk bagian yang panjang atau canggung. Ini bukan pengganti kerangka tertutup sebenarnya dalam cetakan progresif yang mendekati tonase terukur.
Konstruksi apa pun yang Anda pilih, mintalah bagian terberat, titik angkat, dan pusat gravitasi. Ketiga angka ini menentukan kapasitas derek Anda, lebar pintu, dan biaya pemasangan, dan angka-angka ini sering kali hilang dari kutipan yang hanya berfokus pada tonase dan ukuran bak.
Jumlah titik sambungan slide adalah keputusan jalur pemuatan, bukan fitur pemasaran. Perosotan satu titik digerakkan melalui satu batang penghubung di tengah perosotan. Alat ini sederhana, hemat biaya, dan cukup memadai jika tenaga kerja berada di tengah-tengah alat dan alatnya relatif sempit.
Perosotan titik ganda digerakkan melalui dua batang penghubung, satu di setiap sisi. Di bawah beban yang tidak berada di tengah, slide lebih tahan terhadap kemiringan, karena titik sambungan kedua bertindak sebagai penahan momen. Hal ini penting dalam tiga situasi umum: cetakan progresif dimana beberapa stasiun dipotong secara bersamaan pada posisi yang berbeda, alas lebar dimana strip melintang 1.500 mm atau lebih, dan pekerjaan dimana pahat sengaja diimbangi ke satu sisi agar sesuai dengan garis kumparan atau sistem transfer.
Aturan praktisnya sangat jelas. Jika cetakan lebih lebar dari sekitar 60 persen lebar lapisan, atau jika tonase terkonsentrasi jauh dari pusat lebih dari seperempat panjang lapisan, mesin titik ganda adalah pilihan yang lebih aman. Pers satu titik dapat dijalankan dengan cara itu, namun Anda menghabiskan banyak waktu untuk menghemat biaya modal.
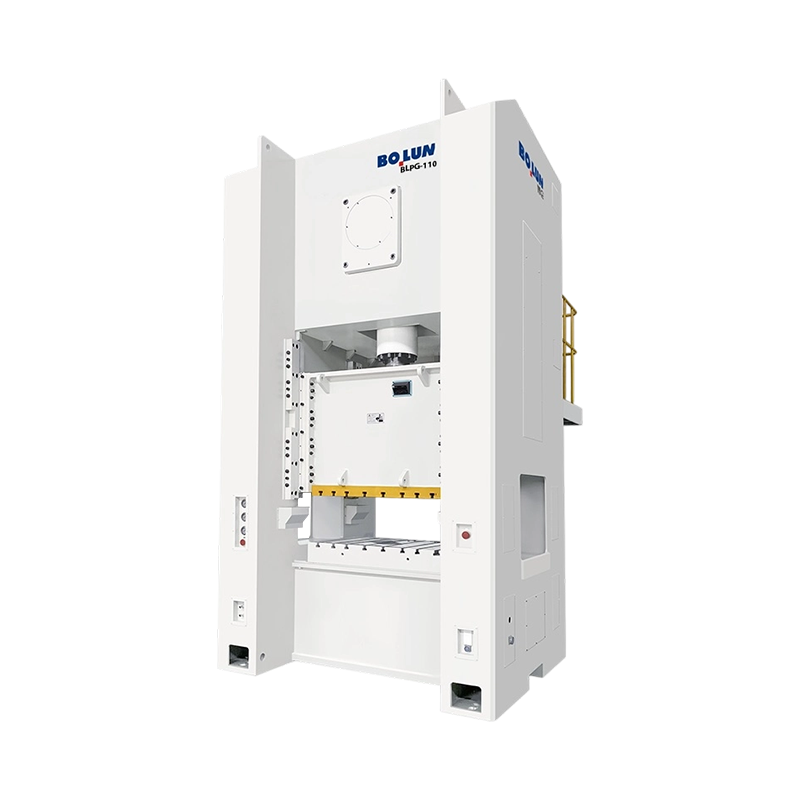
Di sinilah juga mesin titik tunggal dengan alas lebar mendapatkan tempatnya. Mesin press satu titik tertutup dengan pintu lebar dan tempat tidur besar, seperti seri BLPG, memberikan akses depan yang baik untuk panel besar sekaligus menjaga kekakuan rangka tertutup, dan cocok untuk pekerjaan yang bebannya benar-benar terpusat tetapi bagiannya secara fisik besar. Sebaliknya, kelompok titik ganda adalah pekerja keras untuk perkakas progresif dan multi-stasiun. Contoh yang representatif adalah 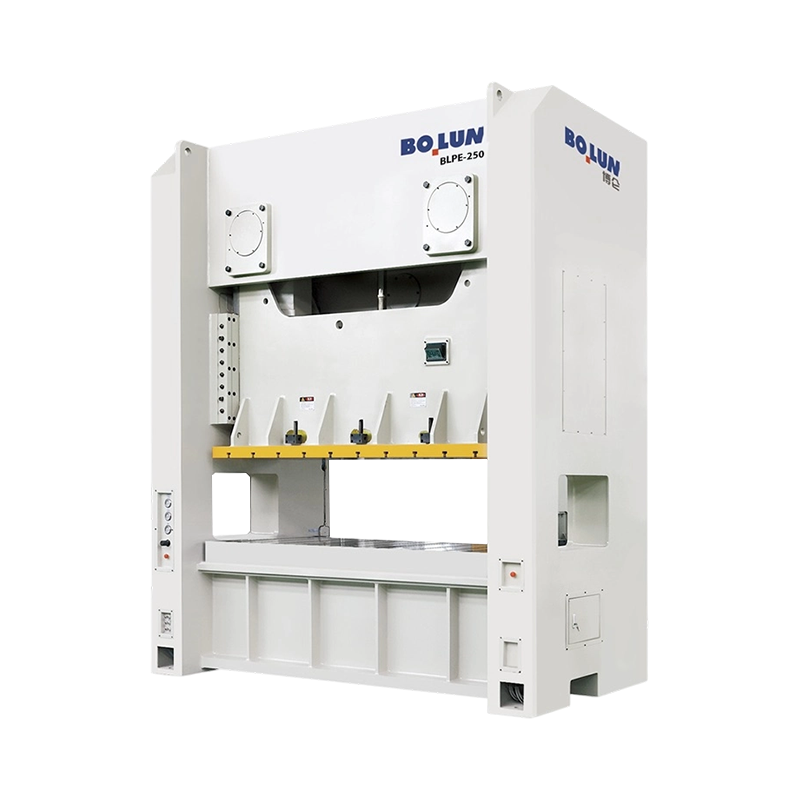 BLPE-250 Mesin Press Dua Titik Bingkai Tertutup Tempat Tidur Lebar BLPE-250 berkekuatan 2500 kN memasangkan unggun 2500 × 1000 mm dengan kekakuan rangka tertutup untuk perkakas progresif besar dan multi-stasiun. Lihat Produk → konfigurasi, yang memasangkan alas lebar dengan dua titik sambungan dan rangka kokoh untuk pekerjaan produksi berkelanjutan.
Rangka menentukan seberapa lurus mesin tersebut. Drive memutuskan apa yang dilakukan slide saat turun, dan pada gilirannya menentukan proses mana yang benar-benar dapat dilakukan oleh mesin. Empat pengaturan mendominasi pengepres mekanis rangka tertutup, dan tidak dapat dipertukarkan.
Penggerak engkol klasik mengubah energi roda gila putar menjadi gerakan geser sinusoidal. Ini efisien, sederhana secara mekanis dan murah perawatannya. Kecepatan geser mencapai puncaknya pada pertengahan langkah dan turun menuju titik mati bawah, sehingga material menghabiskan waktu yang cukup lama dalam kompresi di dekat bagian bawah. Penggerak engkol sesuai dengan pengosongan, penindikan, pembengkokan, pembentukan dangkal, dan pengecapan umum di mana kebutuhan gaya mendekati bagian bawah kayuhan.
Penggerak roda gigi eksentrik menempatkan roda gigi besar dan bantalan eksentrik di antara roda gila dan batang penghubung, yang meningkatkan penggandaan torsi di dekat titik mati bawah dan memungkinkan langkah yang lebih panjang tanpa lemparan engkol yang lebih besar secara proporsional. Hasilnya adalah gaya tersedia yang tinggi dan rendah pada kayuhan, yang merupakan hal yang dibutuhkan oleh pekerjaan deep drawing, cold forming, dan pelat tebal. Mesin-mesin ini cenderung berukuran besar: langkah panjang, alas lebar, tonase tinggi, dan roda gila berukuran untuk satu langkah berat dibandingkan pekerjaan ringan terus menerus. Jika pekerjaan memerlukan kemampuan pukulan dalam dengan tonase tinggi, maka 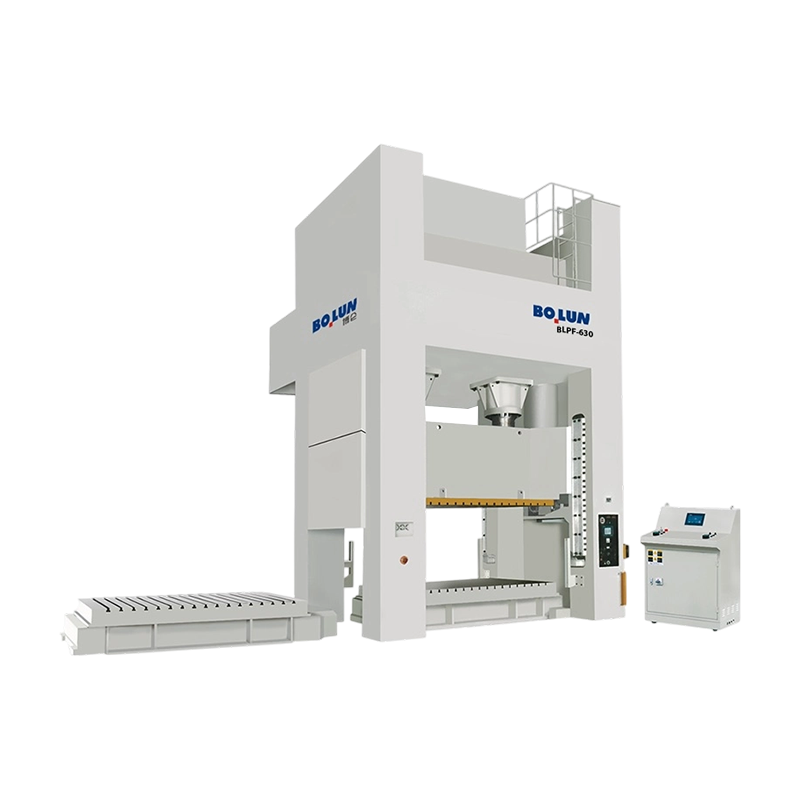 BLPF-630 Penekan Titik Ganda Roda Gigi Eksentrik Langkah Dalam Mesin press bergigi eksentrik 6300 kN dengan langkah 400 mm dan bantalan 800 kN untuk penarikan dalam dengan tonase tinggi dan pembentukan kompleks. Lihat Produk → spesifikasi adalah jenis mesin yang akan dibandingkan dengan perhitungan energi pembentukan Anda, bukan hanya perhitungan tonase Anda.
Mesin press servo menggantikan roda gila dan kopling dengan motor dan mekanisme sekrup atau engkol yang dapat diprogram. Perosotan dapat melambat melalui potongan, menetap di bagian bawah, mundur sebagian, atau mendekat dengan cepat dan terbentuk secara perlahan. Fleksibilitas tersebut terbayar dalam pengosongan senyap, dalam menggambar di mana Anda menginginkan kecepatan pukulan yang terkontrol melalui material, dalam pembuatan koin di mana waktu diam yang singkat meningkatkan pengisian, dan dalam pekerjaan di mana mesin yang sama harus menjalankan beberapa alat yang berbeda. Batasannya juga nyata: torsi yang tersedia pada kecepatan rendah, energi per langkah, biaya motor dan penggerak, dan fakta bahwa energi yang dapat digunakan mesin servo terbatas dibandingkan dengan roda gila besar. Jika proses Anda memerlukan satu pukulan yang sangat berat, periksa angka energinya dalam kilojoule, bukan hanya tonasenya.
Mesin servo titik ganda yang dipasang pada bingkai, seperti 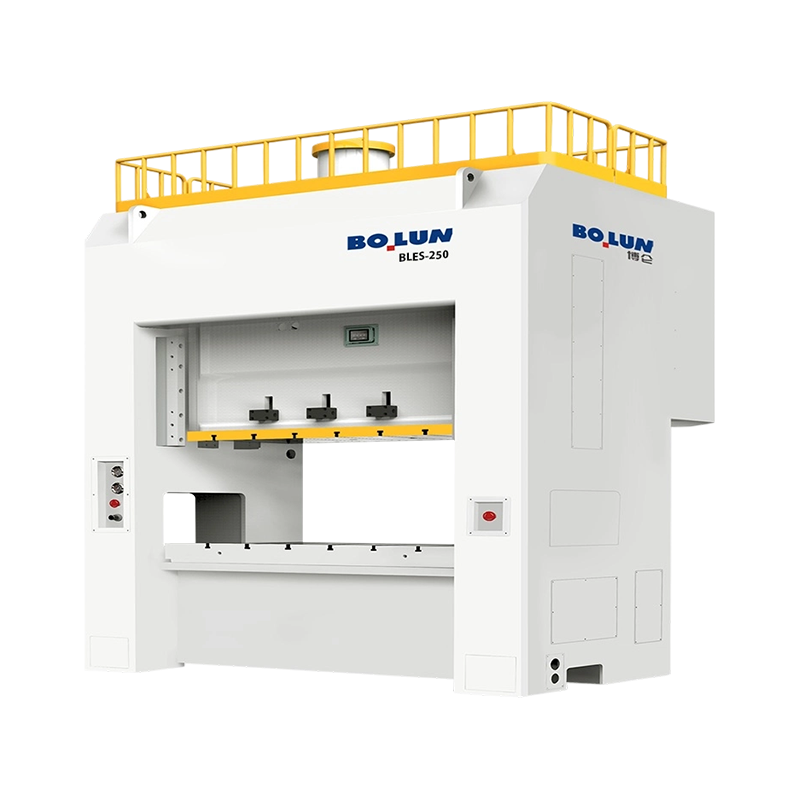 BLES-250 Mesin Press Servo Titik Ganda Bingkai Tertutup Mesin press servo 2500 kN dengan energi kerja 25.200 J dan kekakuan titik ganda rangka tertutup untuk pekerjaan deep-drawing dan stamping presisi yang dapat diprogram. Lihat Produk → Konfigurasi ini merupakan pilihan alami untuk pabrik yang menjalankan pekerjaan campuran bernilai tinggi dan menginginkan profil kayuhan yang dapat diprogram tanpa mengorbankan kekakuan rangka tertutup.
Penggerak pengalih melipatgandakan gaya secara dramatis di dekat titik mati bawah melalui hubungan yang menjadi lurus saat perosotan turun. Perosotan mendekat secara perlahan dengan keunggulan mekanis yang tinggi, lalu memendek dengan cepat. Ini adalah arsitektur standar untuk penempaan dingin, pembuatan koin, dan pengukuran, di mana material harus mengalir, bukan dipotong, dan di mana puncak gaya berada dalam satu atau dua milimeter dari dasar. Mesin pengalih biasanya ditentukan berdasarkan energi deformasi dan kekakuan rangka, bukan berdasarkan tonase saja.
| Jenis penggerak | Gaya tersedia di dekat titik mati bawah | Proses yang khas | Batasan utama untuk diperiksa |
|---|---|---|---|
| Engkol | Kekuatan terukur pada posisi tonase terukur | Mengosongkan, menusuk, membengkokkan, membentuk dangkal | Panjang pukulan dan energi per pukulan |
| Perlengkapan eksentrik | Tinggi, dengan penggandaan torsi yang kuat | Gambar dalam, pelat tebal, pembentukan dingin | Waktu pemulihan roda gila pada pukulan terus menerus |
| Servo | Dapat diprogram; tergantung pada motor dan rating sekrup | Pengosongan senyap, gambar terkontrol, pembuatan koin, perkakas campuran | Energi yang tersedia per langkah dan biaya penggerak |
| Beralih / buku jari | Sangat tinggi dalam zona kerja pendek | Penempaan dingin, pengukuran, pembuatan koin | Jendela guratan sempit yang dapat digunakan |
Sebagian besar kesalahan pembelian pada mesin press bingkai tertutup tidak dilakukan berdasarkan tonase. Itu dibuat berdasarkan empat atau lima angka yang tercetak di bawahnya. Lembar spesifikasi adalah miniatur kontrak, dan setiap gambar memiliki konteks yang jarang dijelaskan dalam kutipan.
Mulailah dengan posisi tonase terukur. Mesin press mekanis hanya dapat menyalurkan gaya nominalnya pada jarak tertentu di atas titik mati bawah, biasanya antara 5 dan 13 mm tergantung pada ukuran dan standar. Di atas titik tersebut, geometri penggerak membatasi gaya. Jika operasi pembentukan Anda memerlukan tonase penuh 30 mm di atas titik mati bawah, mesin dengan nilai 6 mm tidak akan menghasilkan tonase penuh, apa pun yang tertulis di papan nama. Mintalah kurva tonase, bukan angka tunggalnya.
Selanjutnya, periksa pukulan dan pukulan per menit secara bersamaan. SPM biasanya dikutip pada panjang pukulan tertentu dan sering kali pada pengaturan kecepatan tertentu. Mesin yang diiklankan pada 60 SPM hanya dapat mencapainya dengan pukulan pendek dan penggerak kecepatan variabel disetel ke maksimum. Jika alat Anda memerlukan langkah 200 mm untuk ekstraksi bagian, tingkat produksi realistis mungkin jauh lebih rendah.
Kemudian verifikasi aritmatika ruang dadu. Ketinggian penutup, penyesuaian geser dan ketebalan guling harus dibaca sebagai satu set. Tumpukan cetakan Anda harus berada di dekat bagian tengah rentang penyesuaian, bukan pada titik ekstrim, sehingga Anda tetap dapat menggiling kelonggaran pada cetakan dan ruang untuk menambahkan spacer atau pelat bantalan nanti. Dadu yang hanya pas dengan penyesuaian pada batas atasnya adalah dadu yang tidak muat setelah penggilingan pertama.
| Gambar spesifikasi | Apa yang dikontrolnya | Pertanyaan untuk ditanyakan |
|---|---|---|
| Tonase terukur dan posisi terukur | Gaya yang dapat digunakan pada ketinggian tertentu di atas titik mati bawah | Bisakah Anda menyediakan kurva tonase pada langkah kerja? |
| Panjang pukulan dan SPM | Tinggi ekstraksi bagian dan keluaran realistis | Pada pengaturan langkah dan kecepatan berapa SPM diukur? |
| Ketinggian cetakan dan penyesuaian geser | Apakah tumpukan cetakan sesuai dengan margin | Apa posisi penyesuaian dengan cetakan saya terpasang? |
| Area tempat tidur dan perosotan | Jejak kaki mati dan ruang penjepit | Apakah tempat tidur yang disebutkan merupakan bukaan rangka atau pelat guling? |
| Defleksi bingkai | Stabilitas jarak bebas cetakan dan akurasi bagian | Lendutan vertikal dan sudut berapa yang dijamin pada beban tetapan? |
| Kapasitas dan pukulan bantalan mati | Kekuatan dan ejeksi pemegang kosong | Apakah gaya bantalan konstan sepanjang pukulan atau meningkat? |
| Tenaga motor utama | Output berkelanjutan dan pemulihan energi | Berapa banyak pukulan per menit yang dapat dipertahankan pada beban penuh? |
Tonase harus dihitung dari alat tersebut, kemudian dibulatkan dengan margin, kemudian dicocokkan dengan kurva tekan. Melakukannya dalam urutan lain, dimulai dari mesin yang ditawarkan kepada Anda, adalah bagaimana mesin press akhirnya berjalan pada 95 persen dari beban terukur dan gagal lebih awal.
Untuk geser dan blanking, gaya adalah panjang potongan dikalikan ketebalan dikalikan dengan kuat geser material. Blanko persegi 180 mm dari baja ringan 3 mm memiliki panjang potongan 720 mm; dengan kuat geser sekitar 350 MPa, gaya yang dihasilkan kira-kira 756 kN atau sekitar 77 ton. Tambahkan gaya pengupasan, biasanya 5 hingga 10 persen, dan margin kerja 20 hingga 30 persen, dan mesin seberat 100 hingga 110 ton akan terasa nyaman. Kalikan dengan jumlah stasiun yang memotong secara bersamaan dalam dadu progresif. Empat pemotongan simultan sebesar itu akan membutuhkan lebih dari 300 ton, yang mengubah kelas alat berat secara keseluruhan.
Untuk menggambar, gaya tarik bergantung pada diameter blanko, ketebalan material, dan kekuatan tarik, dan gaya penahan blanko biasanya bertambah 20 hingga 40 persen di atasnya. Kesalahan umum adalah mengukur tekanan pada gaya penarikan saja dan lupa bahwa bantalan harus menahan benda kerja agar kedalaman penarikan penuh saat perosotan masih bergerak. Kapasitas bantalan, kurva gaya dan langkahnya semuanya harus diperiksa berdasarkan jadwal gambar, tidak hanya berdasarkan angka tertinggi dalam katalog.
Dua pemeriksaan lebih lanjut sering kali dilewati. Pertama, energi: mesin flywheel dapat menghasilkan gaya yang besar namun hanya sejumlah energi yang terbatas per langkah sebelum melambat. Pekerjaan dengan langkah kerja yang panjang mengkonsumsi lebih banyak energi dibandingkan dengan pemotongan blanking yang pendek pada tonase yang sama, dan jika roda gila tidak dapat pulih di antara langkah-langkah tersebut, laju produksi akan turun. Kedua, pembebanan di luar pusat: frame tertutup dapat menoleransinya lebih baik dibandingkan mesin dengan celah terbuka, namun mereka tidak mengabaikannya. Jika gaya resultan berada di luar zona yang direkomendasikan, slide akan miring, gibs aus secara tidak merata, dan die melihat variasi jarak bebas. Mintalah diagram beban di luar pusat yang diizinkan dan periksa di mana sebenarnya letak pusat gaya alat Anda.
Ruang mati adalah tempat hilangnya spesifikasi yang baik. Gambar yang menunjukkan alas berukuran 2.000 kali 1.000 mm mungkin mengutip bukaan rangka, sedangkan pelat guling sebenarnya dengan slot T mungkin lebih kecil. Konfirmasikan dimensi mana yang Anda beli, lalu konfirmasikan ukuran, pitch, dan posisi T-slot, karena hal tersebut menentukan cara Anda menjepit cetakan dan apakah klem dan paralel yang ada akan berfungsi.
Area perosotan sama pentingnya dengan area tempat tidur. Cetakan bagian atas dijepit pada kaca objek, dan kaca objek yang jauh lebih sempit daripada cetakan membuat tepi luar alat tidak tertopang. Untuk panel besar, ini adalah sumber pelenturan dan penandaan yang nyata. Periksa juga batas berat cetakan terhadap slide dan kapasitas penyeimbang: cetakan berat yang tidak seimbang akan turun ketika tekanan penyeimbang dilepaskan, yang merupakan masalah keamanan dan masalah kerusakan cetakan.
Di atas bantalan, pertanyaan yang penting adalah kekuatan, pukulan, dan kontrol. Bantalan pneumatik memberikan gaya yang kira-kira konstan dengan karakteristik kenaikan pada akhir pukulan, yang cocok untuk banyak pekerjaan menggambar. Bantalan hidraulik dengan gaya dan posisi yang dapat diprogram memberikan kontrol lebih besar untuk penarikan yang sulit namun menambah biaya dan perawatan. Jika Anda ingin melakukan pekerjaan menggambar dan mengosongkan, periksa apakah bantalan dapat dikunci atau ditarik keluar dari cetakan, dan apakah pin bantalan dapat diposisikan sesuai tata letak alat Anda tanpa membuat lubang baru pada bantalan.
Untuk pabrik yang menjalankan pekerjaan dengan campuran tinggi dan volume rendah, moving bolster dengan rel dan penjepitan cetakan cepat mengubah nilai ekonomi lebih dari pilihan lain dalam daftar. Waktu penyiapan yang turun dari empat jam menjadi empat puluh menit memberikan hasil yang lebih cepat dibandingkan pengurangan waktu siklus secara marjinal, karena pers dapat memperoleh uang pada pekerjaan berikutnya sementara cetakan masih dalam proses persiapan.
Pers bingkai tertutup adalah investasi besar yang dilindungi oleh sejumlah kecil komponen, dan sistem kelebihan beban adalah yang paling penting. Perlindungan beban berlebih hidraulik melepaskan slide ketika gaya melebihi batas yang ditetapkan, biasanya dalam milidetik, dan kemudian disetel ulang. Tanpanya, strip kosong ganda atau strip yang salah umpan akan memindahkan beban berlebih ke batang penghubung, engkol, dan rangka. Saat membandingkan mesin, tanyakan berapa ambang pelepasan kelebihan beban, bagaimana pengaturan ulangnya, dan apakah titik pelepasan dapat diverifikasi selama pengujian penerimaan dan bukan berdasarkan kepercayaan.
Susunan kopling dan rem menentukan performa penghentian, kebisingan, dan perawatan. Kopling dan rem multi-pelat basah bekerja dengan oli, bertahan lebih lama, bekerja lebih senyap, dan memerlukan lebih sedikit penyetelan dibandingkan jenis gesekan kering, dengan mengorbankan sirkuit oli yang harus dipelihara. Yang penting bagi keselamatan adalah waktu berhenti dan sudut berhenti, diukur pada flywheel atau perosotan, karena jarak aman pelindung dan tirai tipis bergantung padanya. Angka-angka tersebut harus dicatat pada saat commissioning dan diperiksa ulang setiap tahun.
Pelumasan tidak menarik dan menentukan. Pelumasan terpusat otomatis dengan tekanan yang dipantau dan keluaran kesalahan mencegah penyebab paling umum dari keausan dini gib dan gigi. Tanyakan diagram pelumasan, jumlah titik, kapasitas reservoir dan perilaku alarm ketika ada saluran yang tersumbat. Tanyakan juga tentang prosedur pemanasan: mesin press dingin memiliki jarak bebas yang berbeda dari mesin press hangat, dan bengkel yang memulai dengan tonase penuh pada pagi yang dingin akan melihat penyimpangan akurasi pada jam pertama shift.
Keamanan pers diatur hampir di semua tempat, dan persyaratannya bukanlah stiker pada mesin, melainkan fungsi keselamatan yang tervalidasi. Di pasar yang mengikuti ISO 16092, mesin press mekanis tercakup dalam standar keselamatan umum untuk mesin press ditambah suku cadang khusus mesin untuk mesin press mekanis, dan sistem kontrol terkait keselamatan dirancang dan divalidasi ke tingkat kinerja berdasarkan ISO 13849. Mesin bertanda CE di Eropa, NR-12 di Brasil, dan instalasi yang diatur OSHA di Amerika Serikat semuanya menghadapi masalah yang sama dari sudut yang sedikit berbeda: titik pengoperasian harus dilindungi, dan perlindungan harus gagal dengan aman.
Dalam praktiknya, carilah pelindung tetap dengan pintu inspeksi yang saling bertautan, unit kontrol dua tangan untuk pengoperasian satu langkah, tirai tipis atau alas pengaman jika akses diperlukan, blok pengaman untuk pengaturan cetakan, dan prosedur isolasi energi yang benar-benar mengisolasi energi yang tersimpan di roda gila, udara penyeimbang, dan sirkuit hidrolik. Blok keamanan sering kali dihilangkan dari kutipan anggaran dan sangat penting bagi siapa pun yang akan melakukan perubahan.
Di sisi kontrol, fitur yang berguna adalah fitur yang mengurangi kesalahan operator dibandingkan fitur yang terlihat mengesankan di brosur. Memori ketinggian cetakan dengan penyetelan bermotor, pemantauan tonase dengan tampilan per langkah, riwayat kesalahan dengan stempel waktu, dan indikasi sudut engkol yang jelas, semuanya layak untuk dimiliki. Pemantauan tonase khususnya membuahkan hasil ketika pertama kali menemukan kesalahan pengumpanan sebelum alat tersebut dimusnahkan.
Mesin press bingkai tertutup kaku, berat, dan sensitif terhadap posisinya di lantai. Pondasi biasanya berupa balok beton bertulang terpisah, diisolasi dari pelat di sekitarnya, disesuaikan dengan massa mesin dan beban dinamis, serta dicetak dengan kantong baut jangkar yang dipasang dari templat. Melewatkan isolasi dan membaut langsung ke pelat industri umum adalah cara tercepat menuju keretakan, transmisi getaran ke mesin di sekitarnya, dan mesin press yang tidak memiliki paralelisme.
Leveling adalah pekerjaan yang presisi. Mesin press yang diratakan hingga sepersekian milimeter per meter dengan spiritus atau level elektronik yang sesuai, kemudian dipasang dan diperiksa ulang setelah natnya sembuh, akan mempertahankan geometrinya. Orang yang diratakan dengan mata akan menunjukkannya pada dadu pertama. Berikan waktu pengeringan sebelum produksi, dan catat pembacaan level sebagai bagian dari file instalasi.
Utilitas biasanya diremehkan. Udara bertekanan diperlukan untuk kopling, penyeimbang, bantalan dan hembusan udara; periksa tekanan, aliran dan apakah suplai kering dan tersaring, karena air di sirkuit udara mencapai kopling dan pneumatik. Pasokan listrik harus sesuai dengan motor dan tegangan kontrol, dan kapasitas transformator harus disesuaikan dengan arus awal dan beban servo atau VFD di masa mendatang. Berikan ruang untuk konveyor siput atau tempat sampah di bawah tempat tidur, dan pastikan kedalaman lubang yang diperlukan untuk bantalan dan ejeksi.
Terakhir, rencanakan tali-temalinya. Konfirmasikan kapasitas derek di titik pemasangan, lebar pintu dan lintasan, pemuatan lantai di sepanjang rute, dan apakah rangka tiba dalam keadaan dirakit atau dipotong. Mesin yang siap tepat waktu tetapi tidak dapat dibawa ke dalam gedung merupakan penundaan yang mahal, dan rencana tali-temali tidak memerlukan biaya apa pun untuk dipersiapkan sebelumnya.
Sebelum menandatangani, pelajari item-item berikut dan dapatkan jawaban masing-masing secara tertulis. Tak satu pun dari mereka yang eksotik; semuanya sering terlewatkan.
Total biaya kepemilikan biasanya mengikuti umur dan waktu aktif yang jauh lebih besar daripada harga pembelian. Sebuah mesin yang memiliki paralelisme di bawah beban akan memperpanjang masa pakai cetakan dengan margin yang dapat diukur, dan cetakan yang bertahan 30 persen lebih lama bernilai lebih dari sekadar diskon kecil pada mesin cetak. Tambahkan biaya sisa, jam penyetelan, energi per seribu pukulan, dan waktu henti yang tidak direncanakan, dan penawaran harga termurah sering kali berhenti menjadi pilihan termurah pada tahun ketiga.
Pembuat yang memproduksi mesin terbuka dan tertutup cenderung menyusun katalog mereka berdasarkan empat variabel yang sama: arsitektur rangka, jumlah titik sambungan slide, jenis penggerak, dan spesialisasi proses. Memahami struktur tersebut memudahkan dalam memilih model yang tepat daripada membaca tiga puluh lembar data.
Garis rangka tertutup yang khas dimulai dari mesin berpintu lebar satu titik untuk pekerjaan besar dan terpusat, melalui pengepresan dua titik untuk perkakas progresif dan multi-stasiun, hingga mesin roda gigi eksentrik untuk penarikan dalam dan pembentukan berat, dan akhirnya menjadi varian yang digerakkan oleh servo di mana gerakan geser yang dapat diprogram bernilai lebih tinggi. Cabang-cabang khusus berada di sampingnya: penekan penempaan dingin untuk pekerjaan deformasi, dan pengepres cangkang baterai untuk produksi casing bervolume tinggi di mana konsistensi dimensi pada jutaan komponen lebih penting daripada tonase mentah.
Zhejiang Bolun High-Precision Machinery membangun keluarga rangka tertutupnya persis seperti ini, dengan model pintu tunggal titik lebar, pengepres titik ganda pada kisaran menengah, mesin roda gigi eksentrik pada skala tonase teratas, dan cabang servo titik ganda untuk pembentukan yang dapat diprogram. Posisi perusahaan adalah sebagai produsen yang terintegrasi secara vertikal yang mencakup desain, pemesinan komponen inti, dan perakitan akhir, yang penting bagi pembeli terutama karena satu alasan: rangka, perosotan, dan penggerak diproduksi di bawah satu atap, sehingga angka defleksi dan akurasi dapat ditelusuri kembali ke proses pemesinan dan inspeksi, bukan dirakit dari suku cadang pihak ketiga. Pembeli yang mengevaluasi kisaran tersebut dapat meninjau gambaran umum pabrikan lalu bandingkan model tertentu dengan daftar periksa spesifikasi di atas.
Satu-satunya kebiasaan yang paling berguna ketika membeli mesin press listrik tipe tertutup adalah berhenti memperlakukan tonase sebagai spesifikasi utama. Tonase memberi tahu Anda ukuran alat berat. Lendutan rangka, ruang cetakan, karakteristik penggerak, dan energi per langkah memberi tahu Anda apa yang sebenarnya akan dihasilkan, berapa lama cetakan akan bertahan, dan apakah mesin masih akan mempertahankan toleransi dalam satu dekade. Lakukan keempatnya dengan benar, tuliskan kriteria penerimaan, dan sisanya adalah administrasi.


Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Seorang manajer produksi di pabrik komponen logam skala menengah baru-baru...
Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Pengertian Mesin Press Tenaga Mekanik dan Fungsi Esensialnya ...
Cetakan penempaan dingin jarang mengumumkan kegagalannya terlebih dahulu. ...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

