Seorang manajer produksi di pabrik komponen logam skala menengah baru-baru ini menghadapi masalah yang banyak ditemui di bengkel saat beralih dari pengerjaan mesin ke pembentukan dingin. Perusahaan telah memenangkan kontrak untuk flensa kecil berkekuatan tinggi berukuran diameter luar sekitar 22 mm, dan target laju produksi adalah 180 buah per menit. Mesin press hidrolik yang ada tidak dapat mengimbanginya. Waktu siklus terlalu lama, sisa-sisa meningkat, dan kekerasan komponen bervariasi dari satu batch ke batch lainnya. Pabrik tersebut jelas membutuhkan mesin pembentuk dingin, bukan mesin stamping serba guna lainnya.
Situasi ini bukanlah hal yang aneh. Pembentukan dingin membentuk kembali logam pada suhu sekitar, yang berarti material tersebut mengeras dan bukannya dipanaskan. Hasilnya adalah komponen berbentuk hampir jaring dengan kekuatan luar biasa dan permukaan halus, namun mesin yang melakukan pekerjaan ini harus dipilih dengan hati-hati. Tonase, langkah, kekakuan rangka, dan bentuk kurva gaya semuanya menentukan apakah operasi berjalan lancar selama bertahun-tahun atau gagal dalam beberapa bulan. Artikel ini membahas fungsi sebenarnya dari mesin cold forming, spesifikasi mana yang paling penting, di mana letak risiko tersembunyinya, dan cara mengevaluasi pemasok sebelum Anda melakukan pemesanan.
Mesin pembentuk dingin adalah mesin pengepres mekanis berkekuatan tinggi yang membentuk kembali logam pada suhu sekitar. Benda kerja berada di antara cetakan dan pelubang, dan mesin press mendorong pelubang ke dalam material. Logam tersebut meleleh dan mengalir ke dalam rongga cetakan, membentuk perkakas. Berbeda dengan penempaan panas, pembentukan dingin tidak memanaskan benda kerja, sehingga deformasi terjadi melalui pengerasan kerja, bukan rekristalisasi.
Secara praktis, hal ini menciptakan beberapa hasil yang dapat diukur. Pemanfaatan material tinggi. Bagian yang dibentuk dingin seringkali hanya memerlukan 5 persen atau kurang potongan, dibandingkan dengan 20 hingga 30 persen untuk pemesinan dari batangan batangan. Permukaan akhir cerah, bebas kerak, dan biasanya siap untuk pelapisan atau pengecatan tanpa persiapan tambahan. Sifat mekanik meningkat karena pengerasan regangan meningkatkan kekuatan luluh dan kekerasan, itulah sebabnya banyak pengencang dan bagian struktural yang kritis terhadap keselamatan dibentuk dalam keadaan dingin. Kecepatan produksi juga tinggi, dengan mesin cold forming yang mampu menjalankan 150 hingga 300 lembar per menit tergantung pada geometri komponen dan desain pengepresan.
Terminologi di pasar bisa membingungkan. Beberapa pemasok menyebut mesin ini sebagai mesin penekan dingin, mesin pos dingin, atau mesin pembentuk dingin. Ungkapan mesin press cold forging sering digunakan secara bergantian dengan mesin cold forming, namun ada perbedaan halus. Pos dingin berfokus pada operasi penyisihan atau pos untuk membentuk kepala pengencang. Pembentukan dingin mencakup deformasi yang lebih luas, termasuk ekstrusi dan coining. Sebelum mengambil keputusan pembelian, ada baiknya memahami apa yang dimaksud dengan a mesin press tempa dingin dan perbedaannya dengan mesin stamping standar.
Kategori mesin yang paling relevan untuk operasi pembentukan dingin bertonase tinggi dan presisi tinggi adalah mesin penempa dingin tipe sakelar. Tautan pengalih menghasilkan kurva gaya yang meningkat tajam di dekat bagian bawah langkah, memberikan operator waktu tinggal yang singkat di mana material memiliki waktu untuk mengisi cetakan pada tekanan maksimum. Inilah tepatnya yang dituntut oleh pembentukan dingin, dan itulah sebabnya sebagian besar jalur pembentukan dingin yang serius dibuat berdasarkan pengepres alih-alih pengepres engkol biasa.
Mesin pembentuk dingin mengubah energi rotasi dari motor menjadi satu langkah terkontrol dengan gaya tinggi. Poros engkol menggerakkan batang penghubung dan penghubung sakelar. Saat engkol berputar, tautan pengalih mulai lurus. Di dekat bagian bawah kayuhan, sambungannya hampir sejajar, dan keuntungan mekanisnya menjadi sangat tinggi. Hal ini memungkinkan alat press untuk menghasilkan ledakan kekuatan yang bisa mencapai ratusan ton sementara luncurannya hanya bergerak dalam jarak dekat.
Komponen utama mesin pembentuk dingin adalah rangka, yang memberikan kekakuan struktural yang menjaga slide tetap sejajar; perosotan yang membawa pukulan; tautan sakelar atau sambungan buku jari, yang memperkuat gaya masukan; roda gila, yang menyimpan energi dan menjaga mesin tetap bergerak lancar sepanjang siklus; kopling dan rem, yang memulai dan menghentikan perosotan dengan aman; sistem ejektor, yang mengeluarkan bagian yang sudah jadi dari cetakan setelah setiap pukulan; dan silinder penyeimbang, yang mengurangi guncangan dan membantu menjaga keakuratan gerakan geser.
Proses pembentukannya sendiri memiliki beberapa tahapan, seringkali ditangani dalam satu mesin dengan beberapa stasiun. Urutannya dimulai dengan feeding, dimana coil atau bar stock diluruskan, dipotong memanjang, dan dipindahkan ke die station pertama. Kekecewaan kemudian terjadi ketika pukulan menekan benda kerja dan material mengalir keluar membentuk kepala atau flensa. Dalam ekstrusi, blanko dipaksa melewati cetakan, mengurangi penampang atau membentuk poros. Coining menerapkan deformasi akhir bertekanan tinggi yang membawa bagian tersebut ke bentuk dan dimensi akhirnya. Terakhir, ejeksi mendorong bagian yang sudah selesai keluar dari cetakan dan membawanya ke langkah berikutnya dalam barisan.
Perbedaan utama antara penekan sakelar dan penekan engkol sederhana adalah kurva gaya. Pada alat pengepres engkol, gaya turun saat perosotan mendekati titik mati bawah. Pada tombol tekan, gaya meningkat tajam di dekat bagian bawah. Artinya, tombol tekan menghasilkan tekanan aktual yang lebih tinggi pada titik di mana cetakan ditutup, yang merupakan titik di mana pembentukan dingin memerlukannya.
Misalnya, pertimbangkan operasi pembentukan dingin yang menghasilkan blanko 22 mm. Alat pengepres seberat 400 ton dapat menghasilkan gaya aktual sebesar 380 ton pada posisi 3 mm di atas titik mati bawah, sedangkan alat pengepres engkol seberat 400 ton hanya dapat menghasilkan gaya sebesar 280 ton pada posisi yang sama. Kesenjangan ini penting ketika Anda membentuk material yang lebih keras atau mencoba mencapai pengisian cetakan yang lengkap tanpa menimbulkan retakan internal.
Beberapa sistem klasifikasi membantu pembeli memahami mesin yang tersedia di pasar. Perbedaan yang paling berguna adalah berdasarkan mekanisme penggerak, konstruksi rangka, dan sambungan geser.
Pers tipe sakelar adalah standar untuk pembentukan dingin bertonase tinggi. Perhubungannya memberikan kekuatan tinggi pada bagian bawah kayuhan dan kayuhan kerja yang pendek, sehingga ideal untuk operasi ekstrusi, pembuatan koin, dan penyelesaian akhir. Mesin ini juga kompak, sehingga mesin press pengalih seberat 260 ton seringkali memiliki tapak yang lebih kecil dibandingkan mesin press engkol seberat 315 ton dengan kapasitas pembentukan yang sama.
Pengepres engkol mekanis lebih sederhana dan cepat, sehingga berguna untuk gangguan dangkal atau heading ketika geometri bagian tidak terlalu rumit. Namun, kurva gayanya kurang cocok untuk operasi ekstrusi dalam atau deformasi tinggi. Jika Anda memilih mesin press engkol untuk pembentukan dingin, Anda harus memastikan bahwa gaya yang tersedia di dekat titik mati bawah cukup untuk seluruh rangkaian pembentukan.
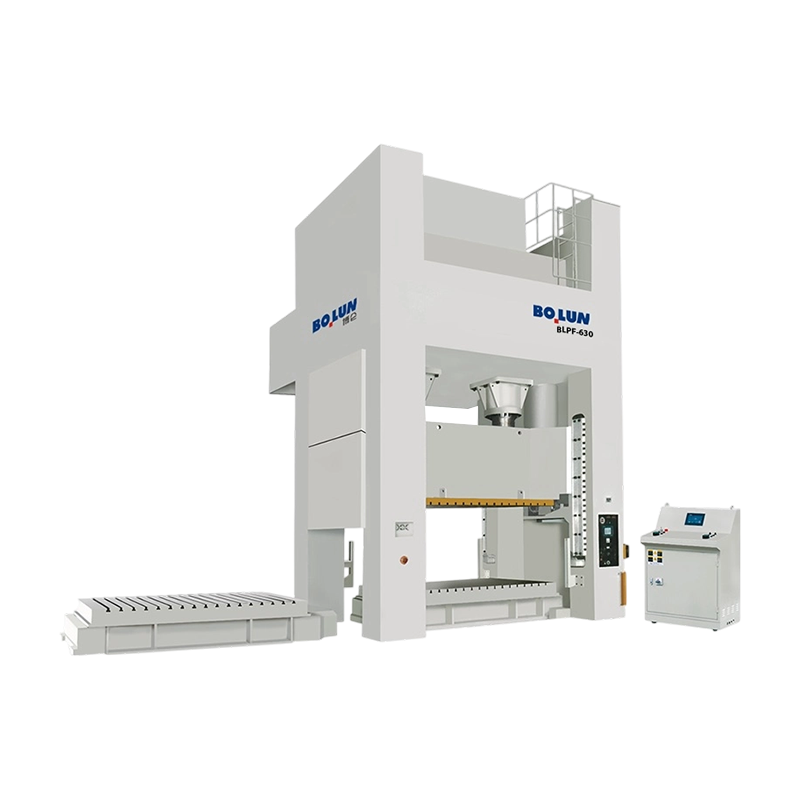
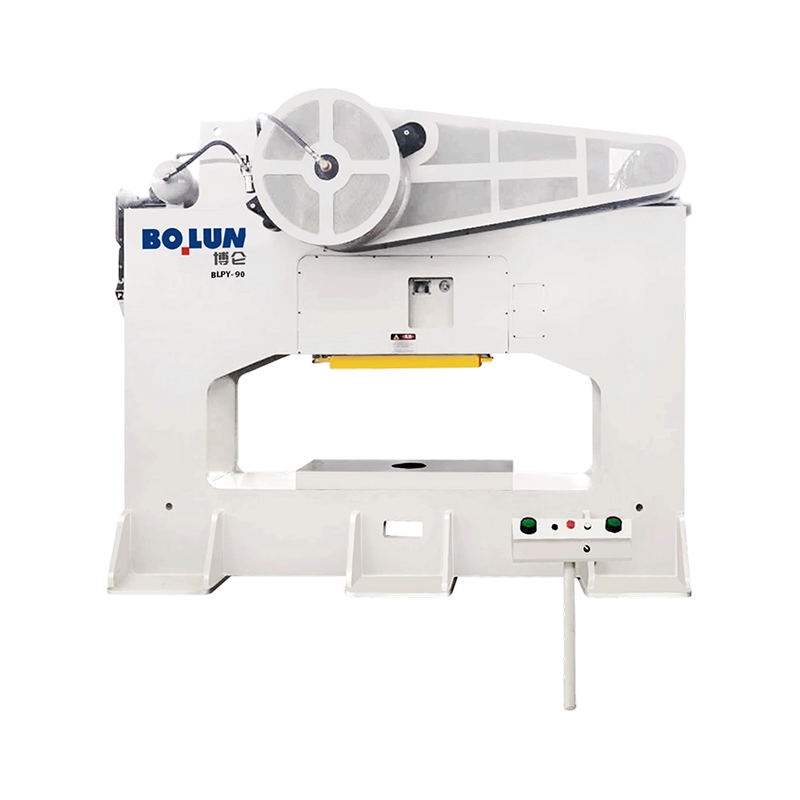
Pengepres bingkai terbuka, terkadang disebut pengepres bingkai-C, memungkinkan akses mudah ke area cetakan dan sangat cocok untuk komponen kecil dan penggantian cetakan cepat. Pengepres rangka tertutup, juga disebut pengepres sisi lurus, memberikan kekakuan yang lebih tinggi dan keselarasan geser yang lebih baik. Perbedaan ini menjadi penting ketika beban pembentuk berada di luar pusat atau bagian tersebut memerlukan toleransi yang sangat ketat. Untuk pembentukan dingin, mesin press rangka tertutup biasanya merupakan pilihan yang lebih aman karena rangka tidak terlalu meregang saat diberi beban, dan perosotan tetap sejajar pada permukaan cetakan.
Jumlah titik sambungan slide mempengaruhi cara pers mendistribusikan beban. Penekanan satu titik cukup untuk bagian simetris yang berada di tengah meja. Penekanan dua titik menyebarkan beban ke dua titik sambungan, sehingga mengurangi risiko kemiringan geser. Untuk pembentukan dingin, di mana beban di luar pusat sering terjadi, penekanan dua titik meningkatkan paralelisme dan memperpanjang umur cetakan.
| Konfigurasi | Paksa Dekat BDC | Kecepatan Khas | Penggunaan Terbaik | Pertukaran |
|---|---|---|---|---|
| Beralih jenis | Tinggi | 30 hingga 60 SPM | Penempaan dingin, ekstrusi, pembuatan koin | Pukulan yang lebih pendek, hubungan yang lebih kompleks |
| Tipe engkol | Sedang | 60 hingga 150 SPM | Judulnya dangkal, menjengkelkan | Lebih sedikit kekuatan di dekat bagian bawah pukulan |
| Buka bingkai | Sedang | Jangkauan luas | Bagian-bagian kecil, perubahan mati cepat | Kekakuan lebih rendah, defleksi lebih banyak |
| Bingkai tertutup | Stabil | Jangkauan luas | Tinggi-precision, high-tonnage work | Tinggier cost, less die area access |
| Poin tunggal | Beban terpusat | Bervariasi | Bagian yang simetris | Geser kemiringan di bawah beban di luar pusat |
| Poin ganda | Beban seimbang | Bervariasi | Suku cadang di luar pusat atau multi-stasiun | Lebih kompleks, biaya lebih tinggi |
Daftar parameter teknis pada lembar data mesin bisa sangat banyak. Spesifikasi berikut ini paling penting dalam cold forming, dan masing-masing spesifikasi memengaruhi apakah mesin dapat menangani suku cadang, cetakan, dan target produksi Anda.
Tonase terukur adalah gaya maksimum yang dihasilkan mesin press pada jarak tertentu di atas titik mati bawah. Pada tombol tekan, jendela kerja menjadi sempit, jadi Anda perlu memeriksa apakah gaya yang diperlukan untuk bagian Anda berada di dalam jendela itu. Jika bagian tersebut memerlukan gaya sebesar 200 ton pada ketinggian 5 mm di atas BDC, mesin press seberat 315 ton dengan nilai gaya hanya sebesar 2 mm mungkin tidak memberikan tekanan yang cukup pada saat yang tepat.
Panjang goresan menentukan seberapa jauh perjalanan slide. Pembentukan dingin dapat dilakukan dengan langkah kerja yang singkat karena material hanya mengalir dalam jarak yang terbatas, namun perkakas juga memerlukan ruang untuk pemuatan, pembentukan, dan pengeluaran. Ukur total kayuhan dan bandingkan dengan tinggi cetakan dan persyaratan pelepasan bagian Anda.
Penyesuaian slide memberi Anda fleksibilitas vertikal untuk menjalankan cetakan yang berbeda. Ketinggian penutup adalah jarak dari tempat tidur ke perosotan di bagian bawah kayuhan. Jika tinggi penutup terlalu kecil, dadu tidak akan muat. Jika terlalu besar, mesin press tidak akan memberikan kekuatan penuh seperti yang ditunjukkan pada papan namanya. Kedua angka tersebut harus diperiksa terhadap dimensi dadu Anda sebelum Anda menandatangani pesanan pembelian.
Kecepatan is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Area dasar dan perosotan menentukan tapak cetakan maksimum. Cetakan pembentuk dingin bisa berukuran besar jika mencakup beberapa stasiun. Pastikan mesin press memiliki area meja yang cukup untuk menerima cetakan Anda, sistem pemindahan komponen, dan pelindung keselamatan apa pun yang diperlukan.
Banyak operasi pembentukan dingin memerlukan ejektor yang kuat untuk mendorong bagian yang sudah jadi keluar dari cetakan. Jika gaya ejektor terlalu rendah atau pukulannya terlalu pendek, komponen tersebut dapat tetap tersangkut di cetakan, sehingga menyebabkan terhenti dan berpotensi merusak perkakas. Tanyakan kepada pabrikan mengenai gaya ejektor terukur dan pastikan gaya tersebut cocok dengan geometri komponen Anda.
Lendutan rangka pada beban penuh secara langsung mempengaruhi keakuratan suku cadang dan umur perkakas. Tanyakan kepada pabrikan mengenai nilai defleksi pada tonase terukur. Mesin press rangka tertutup biasanya membelok lebih kecil dibandingkan mesin press rangka terbuka, itulah sebabnya pembentukan dingin berpresisi tinggi biasanya memerlukan desain rangka tertutup.
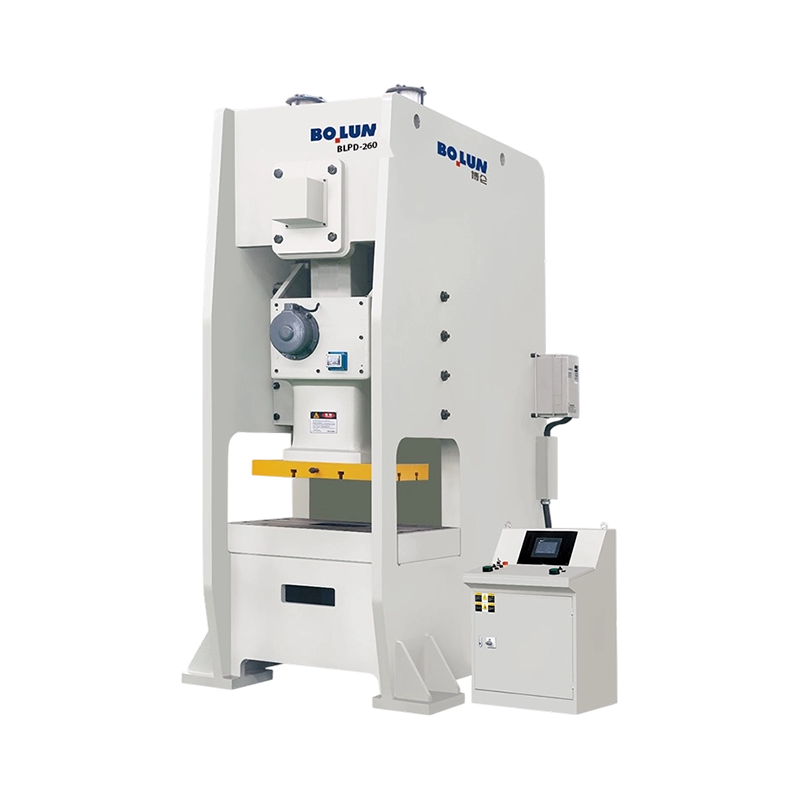
Untuk komponen cold forged berukuran kecil hingga menengah, toggle press seberat 260 ton menawarkan keseimbangan yang masuk akal antara tapak kompak dan kekuatan pembentukan yang berguna. Alat berat di kelas ini dapat mendukung berbagai suku cadang standar tanpa membuang energi pada rangka yang terlalu besar.
 Toggle Cold Forging Press 260 ton untuk Suku Cadang Kecil yang Presisi Mesin press sakelar kompak seberat 260 ton ini menawarkan kapasitas nominal 2600 kN, kecepatan variabel hingga 50 spm, dan meja kerja 500x600 mm, sehingga cocok untuk penempaan dingin presisi berkecepatan tinggi pada komponen elektronik kecil dan perangkat keras. Lihat Produk →
Bahan yang akan dibentuk dingin menentukan kebutuhan tonase, desain perkakas, dan jumlah tahapan pembentukan. Pembentukan dingin bekerja paling baik pada logam ulet yang dapat berubah bentuk tanpa retak. Bahan yang paling umum adalah baja karbon rendah seperti AISI 1010 dan 1018, baja karbon menengah seperti AISI 1035 dan 1045, baja paduan seperti AISI 8620 dan 4140, baja tahan karat seperti 304 dan 316, paduan aluminium seperti 6061 dan 6063, paduan tembaga termasuk kuningan dan perunggu fosfor, dan beberapa paduan titanium.
Properti material utama adalah keuletan, biasanya diukur dengan perpanjangan atau pengurangan luas. Jika suatu material memiliki keuletan yang rendah, bagian tersebut dapat retak selama gerakan pembentukan. Material yang lebih keras memerlukan tenaga yang lebih besar, sehingga mendorong alat berat mendekati tonase terukurnya. Tingkat pengerasan kerja juga penting karena material yang mengeras dengan cepat mungkin memerlukan langkah anil di antara tahapan pembentukan.
| Material | Aplikasi Khas | Perpanjangan | Membentuk Kesulitan | Catatan |
|---|---|---|---|---|
| Baja karbon rendah | Pengencang, braket | 25-45% | Mudah | Kekuatan rendah, keuletan tinggi |
| Baja karbon sedang | Bagian struktural | 15-25% | Sedang | Tinggier force, careful die design |
| tahan karat 304 | Bagian yang tahan korosi | 40-50% | Sedang | Pekerjaan mengeras dengan cepat, tonase lebih tinggi |
| Aluminium 6061 | Komponen ringan | 12-20% | Sedang | Pelumasan kritis, tonase lebih rendah |
| Kuningan CuZn37 | Terminal listrik | 15-30% | Mudah | Sifat mampu bentuk yang sangat baik, mengurangi keausan alat |
| Titanium Kelas 2 | Bagian luar angkasa | 20-25% | Keras | Tinggi tonnage, tooling life risk |
Sebelum menyelesaikan pilihan material, mintalah perancang cetakan Anda untuk memastikan bahwa suku cadang tersebut dapat diproduksi sesuai tonase dan langkah mesin yang dipilih. Perlu juga diperiksa apakah kekuatan luluh material tidak melebihi batas praktis untuk mesin press yang Anda pertimbangkan.
Mesin cold forming memberikan serangkaian manfaat khusus yang menjadikannya menarik untuk produksi volume tinggi. Memahami manfaat ini membantu Anda membenarkan investasi untuk tim operasi dan departemen keuangan Anda.
Pembentukan dingin bukanlah solusi yang tepat untuk setiap bagian, dan mengabaikan batas-batasnya dapat menyebabkan kegagalan yang merugikan. Risiko berikut harus menjadi bagian dari evaluasi Anda sebelum Anda berkomitmen pada suatu mesin.
Risiko ini dapat dikelola bila Anda memilih alat berat dengan kapasitas dan kekakuan yang memadai. Salah satu cara terbaik untuk melindungi investasi Anda adalah dengan menghitung kekuatan pembentuk secara tepat dan kemudian membeli mesin press dengan margin kapasitas yang terpasang.
Proses pengambilan keputusan harus dimulai dari bagiannya, bukan dari mesinnya. Setelah Anda mengetahui geometri bagian, material, dan laju produksi yang diperlukan, Anda dapat mengerjakan serangkaian pilihan yang logis.
Hitung gaya yang diperlukan untuk mendinginkan bagian spesifik Anda sebelum Anda membandingkan mesin. Gunakan perhitungan gaya pembentuk berdasarkan material, penampang, dan gesekan. Tanyakan juga perkiraan pemasok cetakan Anda. Kemudian pilih mesin press yang memberi Anda tonase setidaknya 15 hingga 20 persen lebih banyak daripada kebutuhan yang dihitung.
Untuk ekstrusi, coining, dan pembentukan dingin dengan deformasi tinggi, mesin press tipe sakelar adalah pilihan yang lebih baik. Jika Anda hanya melakukan gerakan yang dangkal, mesin engkol mungkin bisa digunakan, namun Anda masih perlu memastikan bahwa gaya yang ada di dekat titik mati bawah sudah mencukupi.
Kesalahan umum adalah membeli mesin press dengan tonase terbesar yang Anda mampu. Mesin press yang lebih besar mempunyai tempat tidur yang lebih besar, konsumsi energi yang lebih tinggi, dan siklus yang lebih lambat. Mesin seberat 260 ton mungkin lebih produktif daripada mesin seberat 850 ton untuk suku cadang kecil, karena lebih mudah diotomatisasi dan lebih cepat didaur ulang.
Jangan hanya mengandalkan peringkat tonase maksimum saja. Tanyakan kepada pabrikan kurva gaya yang menunjukkan berapa banyak gaya yang tersedia pada berbagai jarak di atas titik mati bawah. Ini akan memberi tahu Anda apakah mesin press dapat menangani persyaratan pengisian cetakan khusus Anda.
Punch dan die harus dibuat untuk menangani material dan deformasi yang diperlukan. Jika Anda membentuk baja berkekuatan tinggi, mintalah mesin dengan kecepatan geser yang dapat disesuaikan dan rangka yang kaku. Periksa apakah pemandu geser sudah mengeras dan dapat diganti, dan apakah sistem pelumasan mencakup semua titik keausan deep-forming.
Suku cadang pembentuk dingin sering kali memerlukan antarmuka perkakas khusus, sistem ejeksi, dan mekanisme pengumpanan. Pabrikan harus mampu mengakomodasi dimensi non-standar dan persyaratan proses. Pemasok yang hanya menawarkan model standar mungkin tidak sesuai dengan tata letak lini produksi atau rencana otomasi Anda.
Untuk pembentukan multi-tahap dan produksi serbaguna, mesin press sakelar seberat 400 ton menawarkan langkah yang seimbang dan kemampuan deformasi yang lebih tinggi. Ini adalah jalan tengah yang berguna bagi pabrik yang memproduksi berbagai ukuran dan membutuhkan mesin yang dapat menangani operasi pembentukan dangkal dan dalam.
 Toggle Cold Forging Press seberat 400 ton dengan Pukulan Seimbang Switch press seberat 400 ton menyediakan kapasitas 4000 kN dan gerakan yang dapat disesuaikan sebesar 160 atau 180 mm, ideal untuk proses multi-tahap seperti upsetting dan coining pada meja kerja 550x660 mm, dengan penyesuaian geser elektrik untuk pengaturannya. Lihat Produk →
Untuk pekerjaan tugas berat berkekuatan industri, mesin press sakelar seberat 850 ton menghasilkan tonase tertinggi di kelasnya dan cocok untuk suku cadang yang memerlukan deformasi besar pada penampang besar. Mesin dalam kisaran ini biasanya dipilih untuk komponen struktural bervolume tinggi dan pengencang besar.
 Mesin Press Toggle Tugas Berat 850 ton untuk Pembentukan Beban Tinggi Mesin press tugas berat seberat 850 ton ini dilengkapi rangka kaku, meja kerja 600x700 mm, dan langkah tekanan 8 mm, cocok untuk suku cadang otomotif dan mesin yang menuntut, dengan pelumasan terintegrasi dan keselamatan fotolistrik. Lihat Produk →
Mesin cold forming adalah investasi modal yang dapat melayani pabrik Anda selama lima belas hingga dua puluh tahun. Spesifikasi teknis memang penting, namun kemampuan pemasok untuk mendukung alat berat selama masa pakainya juga sama pentingnya.
Tanyakan tentang defleksi rangka, paralelisme geser, dan spesifikasi jarak bebas. Meminta sertifikat uji beban dan sertifikasi material untuk rangka, poros engkol, dan sambungan sakelar. Periksa kemampuan pemesinan dan perakitan pabrikan. Pemasok dengan sistem produksi internal dapat mengontrol kualitas lebih baik daripada perusahaan dagang yang hanya merakit komponen yang dialihdayakan. Saran teknis yang Anda terima sebelum pembelian dan respons yang Anda dapatkan setelah kerusakan, keduanya bergantung pada tim teknik yang sama di tempat tersebut produsen pers .
Konfirmasikan stok suku cadang dan waktu tunggu. Jika ada bagian penting yang rusak dan Anda harus menunggu enam minggu untuk mendapatkan penggantian, jalur produksi Anda akan terhenti. Tanyakan tentang ketentuan garansi, dukungan pemasangan, pelatihan operator, dan jadwal pemeliharaan preventif. Verifikasi bahwa pabrikan dapat menangani perkakas non-standar, opsi motor, atau sistem pengumpanan otomasi. Pemasok yang menawarkan layanan terpadu mulai dari desain hingga pemasangan akan menghemat waktu dan uang Anda saat mesin sudah ada di lantai Anda.
Setelah mesin dipasang dan dijalankan, jaminan kualitas menjaga produksi Anda tetap stabil. Pembentukan dingin menghasilkan suku cadang yang sangat dapat diulang, namun pengulangan tersebut bergantung pada perkakas, pengumpanan material, dan kondisi mesin.
Mesin cold forming yang dirawat dengan baik dengan perkakas dan pengumpanan material yang terkontrol dapat menghasilkan puluhan juta komponen per dekade dengan waktu henti minimal.
Mesin cold forming yang Anda beli saat ini akan bertahan puluhan tahun jika Anda memilih spesifikasi yang tepat. Mulailah dengan bagiannya. Hitung gaya, konfirmasikan pukulan, verifikasi ketinggian cetakan, dan periksa luas meja. Kemudian lihat di luar lembar data mengenai kekakuan alat berat, desain tautan sakelar, dan kemampuan layanan pemasok. Mesin press sakelar seberat 400 ton yang dibuat dengan baik dan didukung dengan baik bernilai lebih dari mesin yang lebih besar yang sulit dirawat. Jika Anda mengevaluasi mesin cold forming secara sistematis, Anda akan menghindari kesalahan pembelian yang paling umum: membeli tonase terlalu sedikit, mengabaikan defleksi rangka, dan mengabaikan pentingnya gaya ejektor dan akses cetakan. Peralatan yang tepat akan menjaga lantai produksi Anda berjalan lancar, dengan tingkat sisa yang lebih rendah dan kualitas komponen yang lebih konsisten dibandingkan dengan metode pembentukan lainnya.
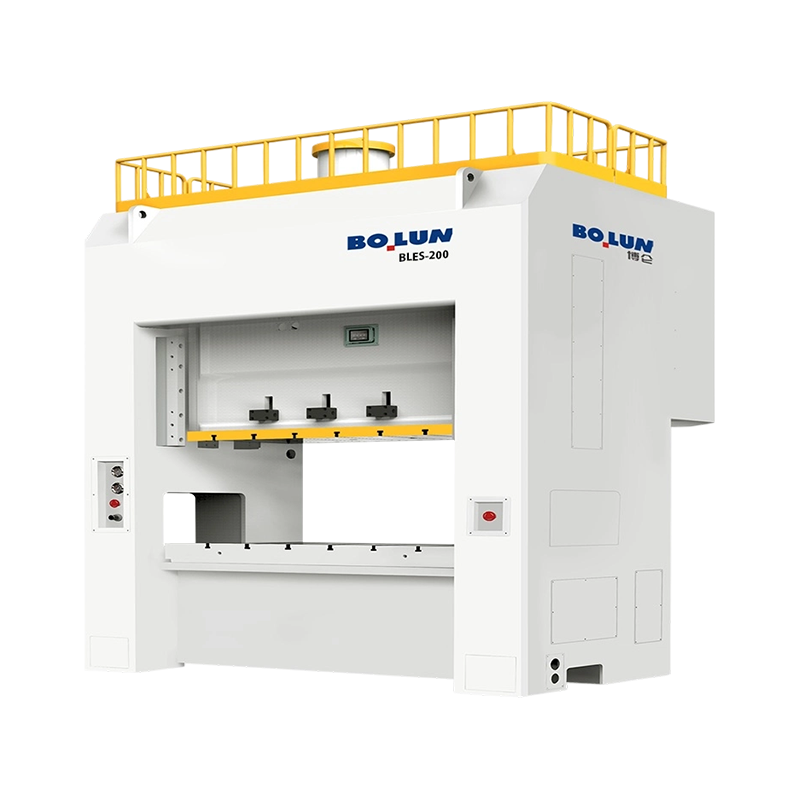


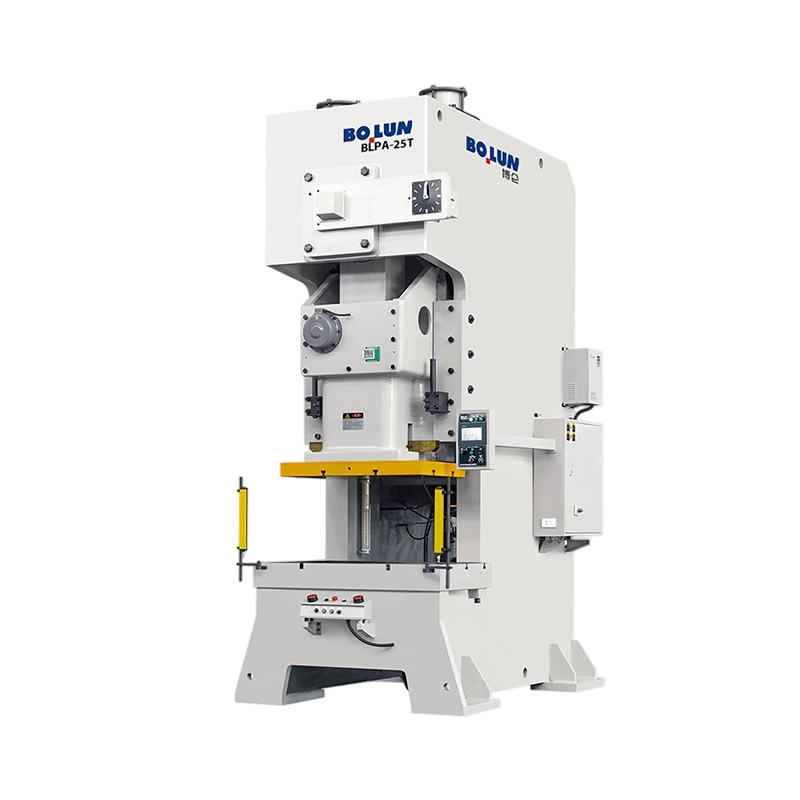
Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Bila Anda berencana memproduksi komponen logam berukuran sedang atau kecil...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

