Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah yang lazim: mesin bubut CNC-nya memakan batangan batangan dengan perbandingan hampir tiga kilogram baja yang dikonsumsi untuk setiap kilogram baut yang dikirim. Pabrik tersebut mengganti baut hex M6 yang paling populer ke mesin cold pos, dan kondisi ekonomi berubah dengan cepat. Pemanfaatan material melonjak hingga di atas 95 persen, output meningkat dari sekitar sepuluh bagian per menit menjadi beberapa ratus, dan baut jadi menjadi lebih kuat karena pekerjaan pembentukan dingin membuat kepala dan betis mengeras.
Itulah alasan utama penggunaan mesin pos dingin: mesin ini membentuk ulang logam alih-alih memotongnya, dan melakukannya tanpa panas, dengan kecepatan tinggi, dan dengan kemampuan pengulangan yang sangat baik. Mesin pos dingin memproduksi sekrup, baut, paku keling, pin, terminal, dan berbagai komponen rekayasa kecil untuk pasar otomotif, kelistrikan, peralatan, dan konstruksi. Jika Anda mengevaluasi apakah mesin tersebut cocok untuk digunakan di pabrik Anda, panduan ini mencakup dasar-dasar proses, konfigurasi mesin, keputusan spesifikasi yang penting, dan kendala pengadaan yang menentukan apakah investasi tersebut benar-benar membuahkan hasil.
Mesin cold pos adalah mesin press pembentuk logam yang membentuk batang kawat menjadi bagian padat pada suhu kamar. Mesin menarik kawat dari kumparan, meluruskannya, memasukkan panjang yang tepat, memotong bagian yang kosong, dan kemudian memasukkan bagian yang kosong ke dalam cetakan dengan satu atau lebih pukulan. Setiap stasiun die mengganggu atau mengekstrusi material hingga blanko mencapai geometri akhir. Kata "heading" berasal dari penerapan aslinya: menjepit ujung paku atau sekrup kosong untuk membentuk kepala. Mesin modern masih melakukan hal itu, tetapi mereka juga memotong, membuat koin, mengeluarkan soket internal, mengurangi betis, dan membuat komponen kompleks melalui beberapa stasiun dalam satu siklus.
Pos dingin adalah subkategori penempaan dingin. Penempaan dingin mencakup segala deformasi plastis logam di bawah suhu rekristalisasinya; pos dingin mengacu secara khusus pada pembentukan kawat atau batang multi-stasiun berkecepatan tinggi menjadi bagian-bagian kecil yang sebagian besar berbentuk sumbu-simetris. Dalam istilah praktis, mesin pos dingin berfungsi untuk komponen padat seperti mesin cetak untuk lembaran logam: mesin ini merupakan alat produksi khusus dan berefisiensi tinggi untuk pekerjaan tersebut.
Mesin hadir dalam dua keluarga besar. Header dingin horizontal, yang biasa digunakan dalam produksi paku dan sekrup, mengumpankan kawat sepanjang sumbu horizontal dan sangat cepat. Mesin press pembentuk dingin vertikal, sering kali dibuat sebagai mesin press yang digerakkan oleh sakelar, menangani kawat yang lebih berat, blanko yang lebih besar, dan bagian yang memerlukan lebih banyak energi pembentukan. Kedua kelompok tersebut mengubah bentuk material dengan tekanan mekanis dan mengandalkan prinsip metalurgi yang sama.
Terlepas dari merek atau konfigurasinya, setiap pengoperasian pos dingin mengikuti urutan yang sama:
Sekrup tutup hex khas dalam ukuran M6 dimulai dengan kawat 5,5 mm. Bagian yang kosong dipotong memanjang, kemudian dibuat menjadi tiga cetakan: cetakan pertama membentuk kepala, cetakan kedua memperbesarnya mendekati diameter akhir, dan cetakan ketiga membentuk segi enam dan talang sementara pelubang membentuk soket internal dengan ekstrusi ke belakang. Seluruh rangkaian memakan waktu sepersepuluh detik. Mesin modern menghasilkan antara 100 dan 700 komponen per menit, dengan komponen yang lebih ringan bekerja pada tingkat yang lebih tinggi.
Faktor pembatasnya adalah deformasi, bukan waktu siklus. Setiap stasiun dapat meningkatkan luas penampang blanko hanya sejauh tertentu sebelum material melengkung atau mengeras melebihi keuletannya. Itulah sebabnya pemilihan mesin lebih bergantung pada total deformasi dan gaya pembentukan yang dibutuhkan dibandingkan kecepatan maksimum yang diiklankan.
Pos dingin bergantung pada dua mekanisme deformasi yang sering bekerja bersamaan di bagian yang sama.
Mengecewakan compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Ekstrusi moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Pengerasan kerja menentukan sejauh mana proses dapat berjalan. Setiap peningkatan deformasi plastis meningkatkan kekuatan luluh dan kekerasan logam. Pada baja karbon rendah, reduksi total dapat mencapai 75 hingga 80 persen sebelum anil diperlukan. Pada bahan tahan karat atau bahan paduan tinggi, batasnya jauh lebih rendah. Praktek cold heading yang baik menjaga regangan per stasiun di bawah keuletan material yang tersedia, dan memperlakukan kekerasan hasil pengerasan akhir sebagai fitur desain dan bukan suatu kecelakaan. Untuk pengencang berulir, kekuatan tambahan tersebut sering kali sesuai dengan kebutuhan cetakan.
Tata letak fisik mesin pos dingin menentukan kisaran suku cadang yang dapat dijalankan secara ekonomis.
Header horizontal adalah mesin klasik dalam industri pengikat. Jalur kawat lurus dan horizontal, ram pos bergerak secara horizontal, dan mekanisme pemutusan dan pemindahan bekerja dengan kecepatan yang sangat tinggi. Mereka unggul dalam bagian-bagian kecil: paku, sekrup, paku keling, pin pendek, dan geometri serupa. Keterbatasannya adalah ukuran dan massa bagian, karena blanko yang besar menjadi sulit untuk dipandu dan ditangani secara horizontal dengan cepat.
Pengepres vertikal memproses kawat yang lebih berat dan bagian yang lebih besar. Domba jantan bergerak secara vertikal dalam geometri yang sama dengan mesin press konvensional. Karena rangka menyerap gaya reaksi secara simetris, mesin vertikal mencapai keselarasan punch-to-die yang lebih baik dan lebih mudah diintegrasikan dengan robot, pengumpan otomatis, dan perkakas berat. Konstruksi rangka tertutup, kadang-kadang disebut rangka O, lebih tahan terhadap defleksi dibandingkan rangka C terbuka dan lebih disukai untuk pekerjaan pembentukan dingin dengan tonase tinggi.
Sistem penggerak sama pentingnya dengan tata letaknya. Mesin yang digerakkan oleh engkol sederhana, cepat, dan efisien, dengan kecepatan geser yang mengikuti kurva sinus dan mencapai puncaknya mendekati pertengahan langkah. Mesin yang digerakkan oleh sakelar menggunakan hubungan yang melipatgandakan gaya saat perosotan mendekati titik mati bawah. Tombol tekan menghasilkan gaya yang sangat besar pada kecepatan geser rendah melalui zona pembentukan, sehingga meningkatkan pengisian cetakan dan mengurangi beban tumbukan. Itulah sebabnya pengepres sakelar mendominasi aplikasi penempaan dingin vertikal: kurva gaya-strokenya sesuai dengan persyaratan pembentukan dingin dengan deformasi tinggi dan energi tinggi.
Mesin press yang digerakkan oleh servo menggantikan roda gila dan kopling dengan motor servo yang digerakkan langsung. Gerakan geser dapat diprogram, sehingga alat berat dapat berada di bagian bawah, mengubah kecepatan di tengah langkah, dan mengikuti kurva pembentukan khusus. Teknologi servo menyebar ke cold forming karena memperpendek waktu siklus untuk komponen multi-langkah dan melindungi cetakan mahal dari beban kejut.
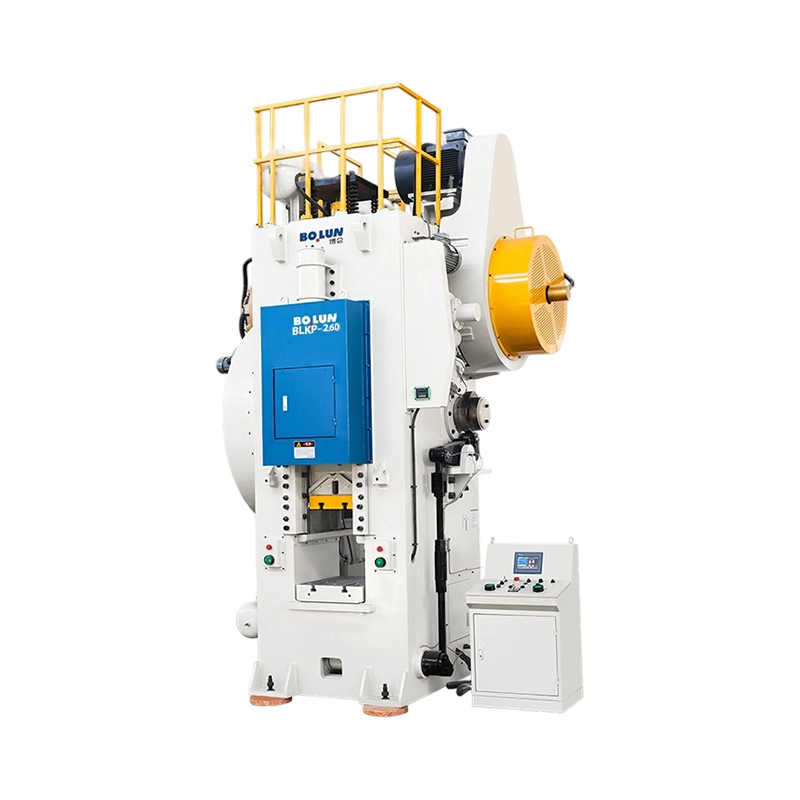
Anda dapat membaca lebih lanjut tentang apa itu mesin press tempa dingin dalam catatan industri kami. Di antara saluran press penempaan dingin industri, seri tipe pengalih penempaan dingin BLKP menggunakan transmisi pengalih untuk pukulan yang seimbang dan kemampuan deformasi yang tinggi, desain yang sesuai dengan bagian yang memerlukan gaya berkelanjutan melalui jarak pembentukan yang jauh.
 BLKP-400 Toggle-Type Cold Forging Press dengan Kapasitas 4000 kN Mesin press knuckle-joint 4000 kN ini menawarkan opsi langkah 160 atau 180 mm dan penyesuaian geser elektrik dengan penguncian hidraulik, sehingga cocok untuk pengaturan, pembuatan koin, dan pengukuran yang memerlukan gaya seimbang pada jarak pembentukan yang jauh. Lihat Produk →
Pemilihan material adalah hal pertama yang harus dilakukan dengan benar dalam proyek cold pos, karena menentukan beban pembentukan, umur pahat, dan apakah bagian retak atau terlipat.
Mayoritas suku cadang berkepala dingin terbuat dari kawat baja karbon rendah dengan kualitas seperti SAE 1008, 1010, dan 1018. Nilai ini memiliki tegangan aliran rendah, keuletan tinggi, dan mudah dibentuk dalam cetakan multi-stasiun. Nilai karbon sedang seperti 1035 dan 1045 meningkatkan kekuatan bagian jadi tetapi memerlukan gaya pembentukan yang jauh lebih tinggi. Baja paduan, termasuk kelas 4037 dan yang diberi perlakuan boron seperti 10B21 dan 10B33, ditentukan jika kelas properti pengikat 8.8, 9.8, atau 10.9 diperlukan. Baja tahan karat seperti 304, 316, dan 410 memiliki bentuk yang baik tetapi mengeras secara agresif, sehingga memerlukan lebih banyak stasiun pembentukan dan pelumasan yang lebih kuat. Kawat non-besi, termasuk paduan aluminium 6061 dan 5056, kuningan, tembaga, dan tembaga berilium, umum digunakan untuk komponen listrik, terminal, dan perangkat keras tahan korosi.
Properti material juga mengatur ukuran mesin. Ketika kandungan karbon, kandungan paduan, atau regangan total meningkat, gaya pembentukan yang diperlukan meningkat dengan cepat. Jika Anda berencana menjalankan beberapa kelompok material dalam satu mesin, ukurlah mesin tersebut untuk material yang paling kuat dan paling keras dalam campurannya, bukan hanya jadwal produksi saat ini.
Mengapa produsen berinvestasi pada mesin cold pos padahal mereka sudah memiliki mesin bubut dan pusat permesinan? Lima keuntungan terukur menjelaskan pilihan tersebut.
Pertama, pemanfaatan material sangat tinggi. Pembentukan akan menggantikan material dan bukannya memotongnya, sehingga pengikat yang dulunya menghabiskan beberapa kali berat akhir dalam stok batangan kini dapat dibuat dengan kehilangan proses kurang dari lima persen dari kumparan. Untuk jutaan suku cadang, penghematan pada baja mentah saja sudah cukup untuk membenarkan penggunaan peralatan tersebut.
Kedua, kecepatan keluaran tidak tertandingi untuk komponen padat. Header satu pukulan bekerja jauh di atas 400 komponen per menit, dan mesin multi-stasiun masih memproduksi ratusan komponen per menit untuk banyak rangkaian produk. Tidak ada proses pembuatan chip yang mendekati kecepatan komponen logam padat.
Ketiga, pengerasan kerja meningkatkan sifat mekanik. Bahannya paling kuat di tempat yang paling banyak mengalir, di situlah pengencang memerlukan ketahanan: di fillet kepala, dinding soket, dan betis. Pembentukan dingin sering kali memungkinkan produsen menggunakan kualitas baja berbiaya lebih rendah karena pekerjaan dingin menambah kekuatan yang seharusnya memerlukan perlakuan panas.
Keempat, konsistensi dimensi berasal dari mesin yang kaku dan perkakas yang dapat diulang. Setelah dadu diputar, proses yang terdiri dari seratus ribu keping memiliki dimensi yang ketat dengan sedikit penyimpangan dan sangat sedikit penolakan.
Kelima, kualitas permukaannya bagus. Rongga cetakan memberikan hasil akhir yang halus pada bagian tersebut, sering kali menghilangkan operasi penggilingan dan pemolesan sekunder. Imbalannya adalah biaya di muka untuk cetakan dan pemasangan; prosesnya hanya menjadi ekonomis jika volumenya cukup tinggi untuk mengamortisasi perkakas tersebut.
Pemesinan adalah alternatif paling umum untuk komponen padat berukuran kecil, sehingga merupakan proses pertama yang dibandingkan dengan proses cold pos. Masing-masing mempunyai zona ekonomi yang jelas.
| Kriteria | Mesin pos dingin | pemesinan CNC |
|---|---|---|
| Pemanfaatan material | 90-98 persen | 40-70 persen tipikal |
| Waktu siklus | 0,1 hingga 10 detik per bagian | 5 detik hingga beberapa menit |
| Sebagian kekuatan | Ditingkatkan dengan pengerasan kerja | Tergantung pada stok batangan; permukaan potongan tidak diperkuat |
| Toleransi yang khas | /- 0,05 mm pada fitur yang terbentuk | /- 0,01 mm atau lebih baik |
| Biaya pengaturan dan perkakas | Tinggi; mati bersifat khusus dan spesifik bagian | Sedang; perubahan program berlangsung cepat |
| Fleksibilitas | Rendah; perkakas khusus per bagian | Tinggi; perubahan desain yang mudah |
| Volume ekonomi | Biasanya di atas 100.000 lembar per tahun | Ekonomis dari satu kali ke atas |
Pemesinan akan unggul jika kuantitasnya kecil, geometrinya sering berubah, atau toleransinya sangat ketat. Pos dingin menang jika bagian tersebut memiliki desain yang stabil, volume tahunan yang tinggi, dan simetri yang cukup untuk dibentuk dalam cetakan. Banyak pabrik menggunakan keduanya: pos dingin untuk produk utama dan mesin CNC untuk produk khusus, prototipe, dan varian volume rendah.
Aliran hibrida yang umum adalah pos dingin diikuti dengan penggulungan benang, kemudian operasi penunjuk ringan atau chamfering. Titik ulir dan fitur penggerak seringkali lebih mudah dikendalikan dengan lintasan sekunder yang cepat dibandingkan dengan membentuknya sendiri, dan kombinasi tersebut masih membutuhkan biaya per komponen yang jauh lebih murah dibandingkan pemesinan penuh.
Penempaan panas memanaskan logam untuk mengurangi tekanan alirannya, yang memungkinkan terjadinya deformasi besar dan parah pada mesin dengan tonase sederhana. Pos dingin menggantikan tungku dengan gaya: mesin harus mengatasi kekuatan luluh material pada suhu ruangan penuh pada setiap langkah.
Untuk komponen kecil, pos dingin memiliki keuntungan yang menentukan. Tidak ada kerak, tidak ada kehilangan oksidasi, tidak ada penyusutan termal, dan tidak ada energi tungku. Toleransi lebih ketat karena cetakan menentukan bentuk akhir tanpa batas penyusutan, dan permukaan akhir cukup halus untuk langsung dimasukkan ke dalam penggulungan benang. Karena pengerjaan dingin memperkuat material, banyak bagian yang memenuhi sifat mekaniknya dengan pengurangan perlakuan panas atau tidak ada sama sekali.
Penempaan panas tetap menjadi pilihan yang lebih baik ketika bagiannya besar, ketika deformasi total melebihi kemampuan material untuk menyerap dingin, atau ketika baja berkekuatan sangat tinggi dengan keuletan suhu ruangan rendah ditentukan. Ini juga lebih disukai untuk bagian dengan bagian tebal yang memerlukan pengepresan dingin yang besar dan tidak praktis. Sebagai panduan kasar, suku cadang dengan berat di atas satu kilogram biasanya diarahkan ke penempaan panas atau hangat alih-alih pengempaan dingin, meskipun titik persilangan bergantung pada geometri, material, dan volume.
Stamping membentuk lembaran logam; pos dingin membentuk kawat. Kedua proses ini lebih saling melengkapi daripada bersaing. Rumah baterai, misalnya, merupakan bagian lembaran yang dicap dan ditarik dalam, sedangkan terminal baterai dan tiang kontak di dalamnya biasanya berkepala dingin.
Stamping menghasilkan bentuk berdinding tipis, bergelang, dan terbuka dari lembaran datar. Pos dingin menghasilkan benda padat, kepala, betis, dan rongga internal yang terbentuk dari kawat bundar. Jika suatu komponen berbentuk aksisimetris dan padat, cold heading akan lebih cepat dan lebih hemat material. Jika bagiannya berupa pelat, braket, atau cangkang, proses pengecapan adalah yang alami.
Banyak rakitan produk berisi kedua jenis suku cadang tersebut. Pengikat dengan kepala bergelang dibuat dengan judul; klip penahan di sebelahnya dicap. Itulah sebabnya pembuat mesin press, termasuk mereka yang berfokus pada peralatan penempaan dingin, biasanya menawarkan kedua kelompok mesin press sehingga pabrik dapat menutupi seluruh tagihan bahan baku.
Pengecoran menciptakan bagian-bagian dengan memadatkan logam cair dalam cetakan, yang memungkinkan geometri internal yang kompleks namun menimbulkan risiko porositas, variabilitas dalam sifat mekanik, dan kebutuhan akan pemesinan substansial pada permukaan fungsional. Pos dingin adalah proses keadaan padat: struktur butiran asli kawat dipertahankan, dan aliran butiran mengikuti kontur bagian tersebut.
Hasilnya, bagian cor dengan kepala dingin memiliki kekuatan, ketangguhan, dan ketahanan lelah yang lebih unggul dibandingkan dengan bagian cor dengan bahan dan ukuran yang sama. Imbalannya adalah kebebasan geometris. Coran bisa berbelit-belit, berlubang, dan sangat detail. Bagian dengan kepala pada dasarnya adalah variasi dari silinder: kepala, betis, soket, flensa, dan bentuk penggerak. Untuk suku cadang kecil bervolume tinggi seperti terminal, pin, sisipan, dan blanko soket, pos dingin hampir selalu mengalahkan pengecoran dalam hal biaya per bagian, konsistensi, dan kinerja mekanis.
Mesin pos dingin memproduksi sebagian besar pengencang di dunia, ditambah daftar panjang komponen rekayasa yang tidak pernah dilihat oleh sebagian besar konsumen.
Suku cadang otomotif dan industri yang lebih besar, seperti stud tugas berat, baut jangkar, dan alat kelengkapan pipa, dijalankan dengan penekan penempaan dingin vertikal yang memberikan kekakuan dan tonase yang diperlukan untuk ekstrusi mundur dan gangguan berat. Jika campuran produk Anda mencakup pengencang kecil dan komponen berbentuk lebih besar, biasanya menjalankan beberapa mesin secara paralel daripada memaksa semua bagian melewati satu jalur berukuran besar. Mesin pengalih seberat 400 ton dapat membuat baut suspensi di pagi hari dan terminal yang berat menjadi kosong di sore hari, namun hanya jika ruang die, stroke, dan jendela feed menutupi kedua kelompok tersebut.
 BLKP-850 Toggle Press Tugas Berat untuk Penempaan Dingin Beban Tinggi Berkekuatan 8500 kN dengan rangka ultra-kaku dan guling 180 mm, alat berat ini mempertahankan kinerja stabil dalam pengoperasian tugas berat yang berkelanjutan, ideal untuk komponen otomotif dan mesin berat yang memerlukan ekstrusi mundur dan gangguan berat. Lihat Produk →
Memilih mesin yang tepat adalah tindakan penyeimbangan antara gaya yang dibutuhkan, geometri komponen, material, kecepatan, dan anggaran. Mulailah dengan bagian keluarga, bukan dengan brosur, dan jawablah pertanyaan-pertanyaan berikut:
Struktur rangka juga merupakan faktor keputusan. Mesin press rangka C tipe terbuka dapat diakses dan terjangkau untuk pekerjaan yang lebih ringan. Mesin press rangka-O tipe tertutup memiliki struktur kaku dan simetris yang tahan terhadap defleksi dan kemiringan, yang penting untuk pembentukan dingin dengan tonase tinggi dan toleransi yang ketat. Untuk deformasi yang sangat tinggi, penggerak roda gigi eksentrik atau titik ganda yang tertutup mendistribusikan gaya secara merata ke seluruh slide dan melindungi perkakas dan rangka dari beban eksentrik.
Proyek-proyek besar juga memerlukan perjalanan yang panjang. Jika suatu bagian harus dikeluarkan dari cetakan yang dalam, atau jika panjang ekstrusinya panjang, rentang langkah dan tinggi penutupan menjadi faktor pembatas. Jangan mengukur mesin berdasarkan tonase saja; periksa apakah ruang dadu, guratan geser, dan jendela umpan sesuai dengan seluruh bagian keluarga Anda, termasuk varian masa depan.
Tonase adalah angka yang paling banyak dikutip pada mesin cold pos, namun juga paling sering salah diterapkan. Gaya pembentukan yang diperlukan adalah hasil kali luas proyeksi deformasi dan tegangan aliran material, yang dimodifikasi oleh gesekan dan redundansi geometri.
Untuk mengatasi tekanan pada baja karbon rendah, tegangan aliran pada regangan sedang berada pada kisaran 800 hingga 1.200 MPa. Untuk ekstrusi mundur, atau untuk baja paduan, bisa melebihi 1.800 MPa. Sebagai contoh sederhana, memasang kepala berdiameter 20 mm dari kawat 10 mm menghasilkan luas kepala akhir sekitar 314 milimeter persegi. Pada tegangan aliran 1.000 MPa, dibutuhkan gaya sekitar 314 kN, atau sekitar 32 metrik ton. Kepala yang sama dengan soket dalam yang dibentuk oleh ekstrusi ke belakang, atau dibuat dari baja paduan, dapat memerlukan gaya dua hingga tiga kali lipat.
Tabel di bawah memberikan indikatif rentang diameter kawat versus kelas mesin untuk baja karbon; nilai sebenarnya bergantung pada kompleksitas bagian, kondisi material, dan pelumasan.
| Kelas mesin | Kisaran diameter kawat yang khas | Aplikasi khas |
|---|---|---|
| 25-60 ton | 1-6mm | Paku, sekrup kecil, paku keling |
| 60-160 ton | 4-12mm | Sekrup mesin, baut, pin |
| 160-400 ton | 8-20mm | Baut, stud, komponen otomotif tugas berat |
| 400-850 ton | 15-35mm | Pengencang besar, blanko tempa, pekerjaan dengan deformasi tinggi |
Untuk mesin tempa dingin vertikal berukuran sedang, kelas BLKP650, dengan daya 6.500 kN, merupakan pilihan umum jika kedalaman pembentukannya panjang dan langkahnya harus tetap seimbang di bawah beban berat. Mengukur ukuran di atas kebutuhan Anda saat ini biasanya bijaksana karena rangkaian produk cenderung berkembang ke arah diameter kawat yang lebih besar seiring berjalannya waktu.
 BLKP-650 Toggle Press untuk Penempaan Sangat Dingin dan Stroke Stabil Dengan kapasitas 6500 kN dan langkah tekanan 8 mm, mesin press ini menghasilkan pembentukan terkontrol untuk komponen berukuran tebal, dilengkapi sistem ejektor terintegrasi dan deteksi beban untuk pengoperasian yang andal dalam aplikasi kompresi dalam. Lihat Produk →
Perkakas menentukan biaya sebenarnya per bagian dalam pos dingin. Set cetakan mencakup sisipan, pelubang, rumah selongsong, pin, dan penari telanjang. Untuk pos baja bervolume tinggi, sisipan tungsten karbida adalah pilihan standar, didukung dalam kotak baja menyusut. Sisipan karbida biasanya bertahan 500.000 hingga 2.000.000 lembar per rongga di antara penggilingan untuk komponen baja karbon rendah. Pukulan lebih cepat aus, terutama pada ekstrusi mundur, dimana tekanan kontak sangat ekstrim; banyak pukulan membawa lapisan titanium atau keramik untuk memperpanjang umur.
Pelumasan bukanlah suatu pilihan. Standar industri untuk baja adalah lapisan konversi seng fosfat diikuti dengan pelumas stearat. Lapisan oli biasa tidak dapat bertahan terhadap tekanan kontak ekstrusi dingin, dan akibat dari pelumasan yang kurang akan menimbulkan rasa sakit dan menempel pada cetakan dalam hitungan menit. Baja tahan karat memerlukan oksalat atau lapisan konversi serupa, sedangkan aluminium dan kuningan dapat dibuat dengan minyak yang lebih ringan.
Semua kegagalan ini disebabkan oleh kesejajaran dan kekakuan alat berat. Pukulan dan cetakan harus tetap konsentris dalam beberapa mikron, dan slide tidak boleh miring karena beban. Rangka yang kokoh, gibbing yang akurat, dan sistem die-change yang dirancang dengan baik bernilai sama dengan nilai tonase nominalnya.
Karena mesin cold pos berjalan dengan kecepatan tinggi, pengendalian kualitas harus dilakukan secara terus menerus dan otomatis. Menunggu hasil pengambilan sampel offline dapat menghasilkan puluhan ribu suku cadang yang rusak sebelum masalahnya terlihat.
Garis pertahanan pertama adalah sistem pemantauan beban alat berat. Mesin press pembentuk dingin modern melacak beban geser pada setiap langkah menggunakan pengukur regangan yang dipasang pada rangka. Ketika kurva beban menyimpang di luar jendela yang ditentukan, mesin berhenti secara otomatis. Ini menangkap pukulan yang hilang, kawat yang salah masuk, atau cetakan yang rusak dalam satu atau dua siklus, yang mencegah sisa-sisa yang mengalir.
Pemeriksaan dimensi dijalankan secara offline dan in-line. Secara offline, pemeriksa mengukur diameter kepala, tinggi kepala, panjang shank, kedalaman soket, dan runout benang berdasarkan sampel. Sistem pengukuran optik in-line dapat memeriksa 100 persen suku cadang pada beberapa ratus suku cadang per menit, menolak toleransi di luar tersebut tanpa memperlambat jalur.
Pengujian kekerasan penting untuk bagian-bagian yang kekuatan akhirnya bergantung pada pengerasan kerja. Zona pembentukan dingin harus memenuhi persyaratan kekerasan atau tarik minimum, dan rencana pengujian harus menargetkan zona tersebut secara spesifik. Untuk industri otomotif dan industri regulasi, diharapkan dilakukan studi kapabilitas proses dengan Cp dan Cpk. Pos dingin cocok untuk kemampuan tinggi ketika cetakan masih segar dan mesin stabil, namun kemampuan terkikis seiring dengan keausan cetakan, sehingga interval penggantian pahat harus didasarkan pada pengukuran penyimpangan, bukan kebiasaan.
Keberlanjutan dalam pembentukan logam biasanya dibahas dalam kaitannya dengan energi tungku dan emisi gas rumah kaca. Pos dingin menghindari pemanasan sama sekali, yang merupakan kredensial lingkungan terkuatnya.
Per bagian, pos dingin hanya mengkonsumsi energi mekanik dari mesin press, sebagian kecil dari energi yang dibutuhkan untuk memanaskan blanko dalam penempaan panas atau untuk memutar spindel pemesinan selama beberapa menit. Efisiensi material menambah dimensi lain: dengan menggantikan logam alih-alih memotongnya, cold heading mengurangi emisi dari bahan mentah yang dibeli serta biaya penanganan dan daur ulang swarf.
Pabrik yang mengalihkan pengikat volume tinggi dari pemesinan ke pos dingin biasanya mendapatkan hasil berikut:
Manfaat-manfaat ini nyata dan terukur, namun berasal dari pemilihan proses yang baik dan bukan dari klaim pemasaran. Untuk pabrikan dengan volume pengikat atau komponen yang besar, mesin pos dingin adalah salah satu opsi pembentukan logam paling hemat energi yang tersedia.
Biaya modal hanyalah bagian yang terlihat dari investasi cold-heading. Total biaya kepemilikan mencakup mesin, perkakas, instalasi, utilitas, pemeliharaan, waktu pergantian, dan biaya kegagalan kualitas. Model anggaran yang realistis mencakup semuanya.
Perkakas adalah biaya abadi yang berskala seiring dengan volume dan kekerasan material. Adalah bijaksana untuk menganggarkan 5 hingga 15 persen dari harga mesin per tahun untuk sisipan, pelubang, dan penggilingan ulang, dengan harga tertinggi dari kisaran tersebut terkait dengan baja tahan karat atau suku cadang yang sangat diekstrusi. Perawatannya sederhana namun tidak dapat diabaikan: sistem pelumasan, filter, gibs, dan seal memerlukan perhatian terjadwal, dan mesin press yang beroperasi dua puluh empat jam per hari dengan kecepatan tinggi akan menghabiskan komponen yang aus setiap tahunnya.
Perhitungan pengembalian biasanya berfokus pada biaya per unit. Pertimbangkan baut yang biayanya $0,05 untuk diproduksi dengan pemesinan dan $0,02 untuk jalur pos dingin. Dengan sepuluh juta keping per tahun, penghematan tahunan sebesar $300.000 akan terbayar untuk sebuah mesin ukuran menengah dalam beberapa tahun. Jika bauran produk mencakup berbagai ukuran di seluruh rentang mesin, pemanfaatan menjadi pendorong hasilnya. Sebuah mesin yang hanya menjalankan satu shift dengan tingkat pemanfaatan tiga puluh persen lebih sulit dibenarkan daripada mesin yang menjalankan tiga shift dengan tingkat pemanfaatan delapan puluh persen.
Biaya pergantian adalah item baris yang paling sedikit terlihat. Penggantian cetakan yang memakan waktu dua jam pada mesin yang menjalankan ratusan pukulan per menit akan mengakibatkan hilangnya hasil yang mahal. Alat berat yang dirancang untuk penggantian cetakan secara cepat, dengan penjepit hidraulik dan kartrid perkakas yang telah ditentukan sebelumnya, memulihkan preminya dengan cepat setiap kali ukuran lot kecil.
Mesin tersebut hanya akan bagus jika perusahaan yang merancang, membangun, dan mendukungnya. Uji tuntas teknis harus mencakup empat bidang sebelum Anda menandatangani pesanan.
Zhejiang Bolun High-Precision Machinery, misalnya, telah menghabiskan dua dekade membangun peralatan pembentuk logam dan mengoperasikan rantai produksi penuh mulai dari desain dan pemesinan komponen inti hingga perakitan akhir. Perusahaan menerbitkannya lini produk yang lengkap secara terbuka, dan nama produknya menggambarkan aplikasi yang dimaksudkan, bukan menyembunyikannya. Pembuat mesin yang transparan akan menunjukkan kepada Anda pabriknya, laporan pengujiannya, dan sistem mutunya tanpa diminta.
Beberapa tren mengubah apa yang diharapkan pembeli dari mesin cold pos saat ini.
Pembentukan yang digerakkan oleh servo adalah perubahan terbesar. Mesin press servo tidak menggunakan roda gila dan kopling; sebaliknya, motor servo menggerakkan slide secara langsung, atau melalui linkage, dengan gerakan yang dikontrol perangkat lunak. Program pembentukannya dapat mencakup kontak lambat, pendekatan cepat, penempatan di titik mati bawah, dan ekstraksi terkendali. Untuk pembentukan dingin multi-tahap, hal ini mengurangi getaran, memperpanjang umur cetakan, dan mempersingkat waktu non-pembentukan. Beberapa pembuat mesin press sekarang menggabungkan penggerak servo dengan mekanisme pengalih untuk memperoleh kemampuan program dan gaya tinggi di dekat titik mati bawah yang diperlukan dalam penempaan dingin.
Pemantauan digital menyebar mulai dari stamping hingga cold forming. Mesin menghasilkan kurva langkah beban lengkap untuk setiap bagian, dan perangkat lunak mempelajari kurva normal, kemudian menandai penyimpangan secara real time. Kemampuan ini menjadi mekanisme kualitas standar pada jalur kecepatan tinggi otomatis karena kemampuan ini menangkap keausan perkakas sebelum produk berada di luar toleransi.
Otomatisasi mengalami kemajuan pada tingkat penanganan material. Coil loader, pelurus kawat loop tertutup, pengubah cetakan otomatis, dan pengemasan end-of-line biasanya diintegrasikan ke dalam sel lengkap. Robot sekarang dapat memindahkan blanko hangat atau dingin antara mesin tempa berat dan mesin press trim tanpa keterlibatan operator.
Bagi pembeli, kesimpulan praktisnya adalah mesin cold pos baru harus siap digital. Pemantauan beban, diagnostik jarak jauh, dan kumpulan parameter tersimpan menghasilkan lebih sedikit cacat, pergantian lebih cepat, dan biaya pengoperasian lebih rendah sepanjang masa pakai alat berat.
Mesin cold pos merupakan salah satu alat produksi yang paling efisien dalam bidang manufaktur. Ini mengubah kawat melingkar menjadi pengencang jadi dan komponen rekayasa dengan kecepatan tinggi, dengan sedikit limbah, peningkatan kekuatan, dan kemampuan pengulangan yang sangat baik. Namun keekonomiannya bergantung pada volume, ukuran tonase yang tepat, perkakas yang tepat, dan pembuat mesin yang cakap di belakang peralatan tersebut.
Sebelum membeli, tentukan bagian-bagiannya dengan tepat, hitung gaya pembentukan yang diperlukan, anggarkan perkakas sebagai biaya berkelanjutan, dan kunjungi pabrik untuk melihat praktik pengendalian kualitas. Mesin pos dingin yang dipilih dengan baik dapat digunakan selama beberapa dekade dan menjadi stasiun berbiaya terendah di lantai produksi Anda. Pilihan yang buruk adalah pengingat mahal akan spesifikasi yang terlewat. Perbedaannya terletak pada persiapannya.


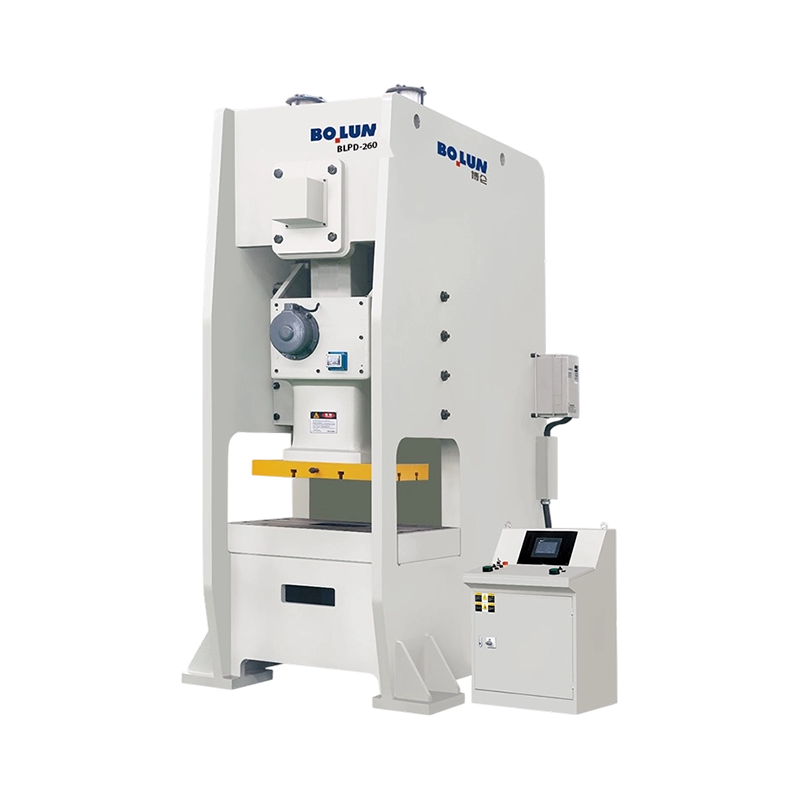
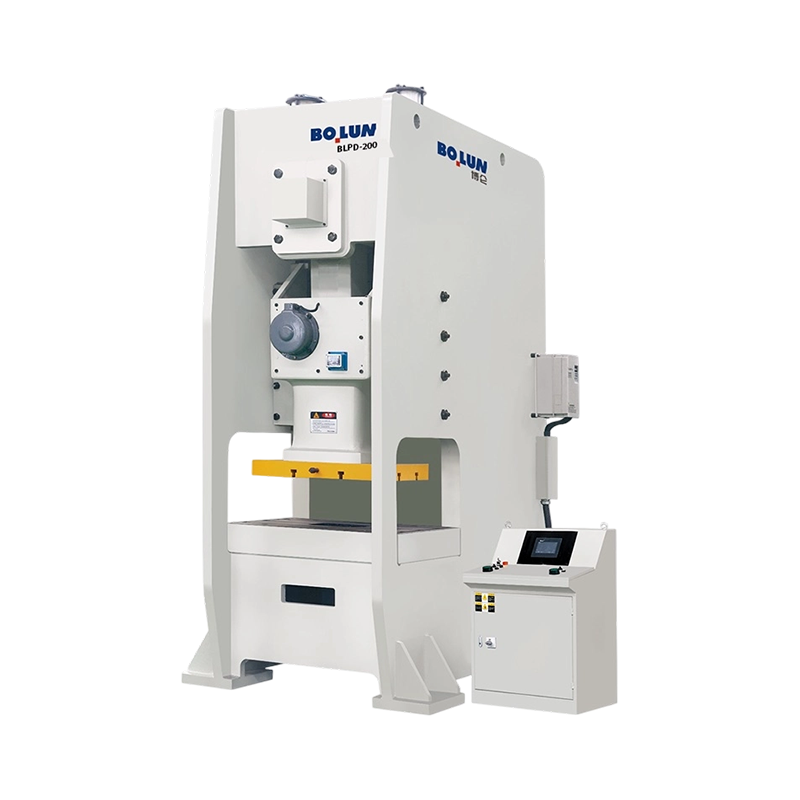
Seorang manajer produksi di pabrik komponen logam skala menengah baru-baru...
Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

