Power press satu titik tipe terbuka menggerakkan slide dari satu sambungan di tengah, yang menjadikan alat berat tetap sederhana dan ekonomis untuk pekerjaan ringan, sementara power press tipe terbuka menggerakkan slide dari dua sambungan yang diberi jarak melintasi lebarnya, sehingga meningkatkan keseimbangan beban, paralelisme, dan toleransi pada cetakan yang lebih lebar. . Pengepresan titik tunggal biasanya dipilih untuk blanking kecil, penindikan, dan pembentukan ringan hingga sekitar 100 ton, sedangkan pengepresan titik ganda biasanya ditentukan untuk bagian yang lebih besar dan kekuatan dari sekitar 100 ton hingga sekitar 300 ton .
Bagi pembeli dan teknisi pabrik, keputusan praktisnya terletak pada tiga pertanyaan: seberapa besar cetakannya, seberapa jauh gaya dari pusat slide, dan seberapa ketat toleransi yang harus diberikan. Penekanan satu titik seringkali merupakan pilihan yang tepat ketika bagian-bagiannya kecil dan berada di tengah, sedangkan penekanan dua titik lebih aman dan akurat ketika cetakan melebar atau pekerjaan tidak berada di tengah.
Penggerak terpusat, biaya lebih rendah, beban terpusat saja
Dua drive, keseimbangan dan akurasi lebih baik
Keduanya menggunakan frame C terbuka atau gap
Beban eksentrik menyebabkan kemiringan dan keausan
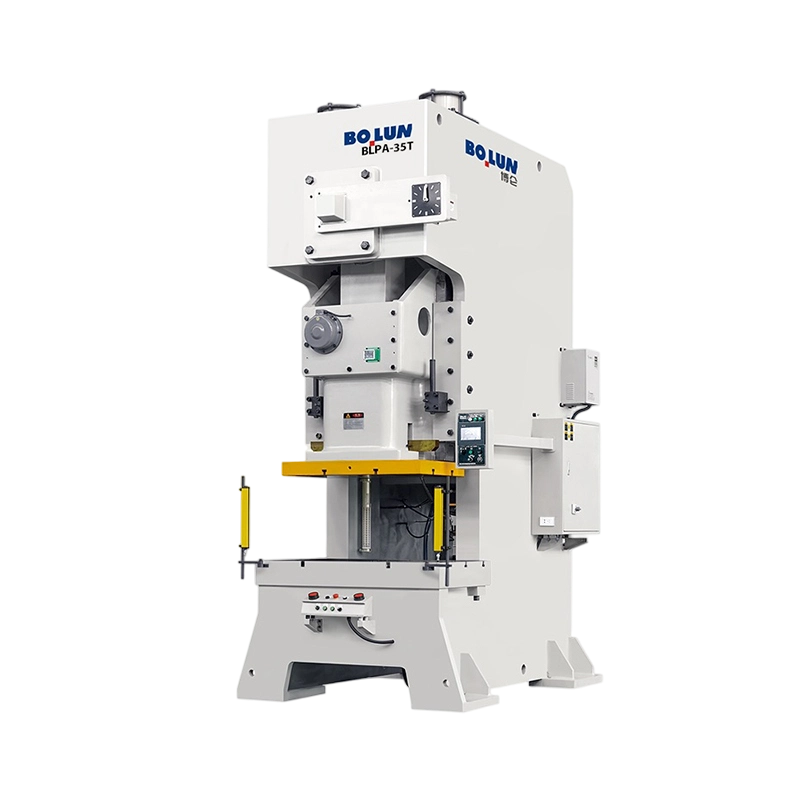
Sebuah mesin press listrik tipe terbuka menggunakan bingkai berbentuk C yang terbuka di tiga sisi, memungkinkan akses mudah ke area cetakan, dan versi titik tunggal dan titik ganda memiliki filosofi bingkai yang sama namun berbeda dalam cara penggerak slide .
Tenggorokannya yang terbuka memungkinkan operator dan peralatan pengumpan mencapai cetakan dari depan dan samping. Hal ini berguna di bengkel kerja dan pabrik berukuran sedang di mana pergantian cetakan sering terjadi. Keuntungannya adalah rangka lebih lentur saat diberi beban dibandingkan desain tertutup, sehingga pengaturan penggerak dan cara penerapan gaya menjadi sangat penting.
Pada kedua desain tersebut, poros engkol atau eksentrik mengubah putaran roda gila menjadi gerakan naik turun slide melalui satu atau lebih batang penghubung. Jumlah titik sambungan menentukan bagaimana gaya pembentuk mencapai slide, dan faktor tunggal tersebut menentukan kinerja, biaya, dan kesesuaian setiap mesin.
Itu tekan daya satu titik tipe terbuka mentransmisikan seluruh gaya pembentuknya melalui satu titik sambungan, biasanya di dekat garis tengah slide, sehingga cetakan harus sejajar tepat dengan titik tersebut untuk menghindari pembebanan yang tidak merata. .
Karena hanya ada satu sambungan penggerak, desain titik tunggal memiliki lebih sedikit bagian yang bergerak, pengaturan poros engkol atau eksentrik yang lebih sederhana, dan biaya produksi yang lebih rendah. Tugas pemeliharaan lebih sedikit, sehingga cocok untuk pabrik dan bengkel kecil dengan staf teknis terbatas.
Mesin press satu titik menangani bagian-bagian kecil di tengah seperti terminal listrik, braket kecil, ring, klip, dan pekerjaan penusukan sederhana. Ketika gaya terkonsentrasi di dekat pusat slide dan cetakannya kompak, alat berat memberikan hasil yang konsisten dengan harga yang kompetitif.
Ketika gaya kerja berada jauh dari titik sambungan tunggal, slide cenderung miring, dan kemiringan ini meningkat seiring dengan jarak antara gaya dan pusat penggerak. . Oleh karena itu, pekerjaan di luar pusat dapat menyebabkan keausan yang tidak merata pada gibs dan guide serta menghasilkan komponen dengan dimensi atau kerataan yang bervariasi. Desainer mengurangi efek ini dengan menjaga cetakan tetap di tengah, menggunakan gibs yang lebih besar, dan membatasi momen eksentrik yang diminta untuk dibawa oleh mesin cetak.
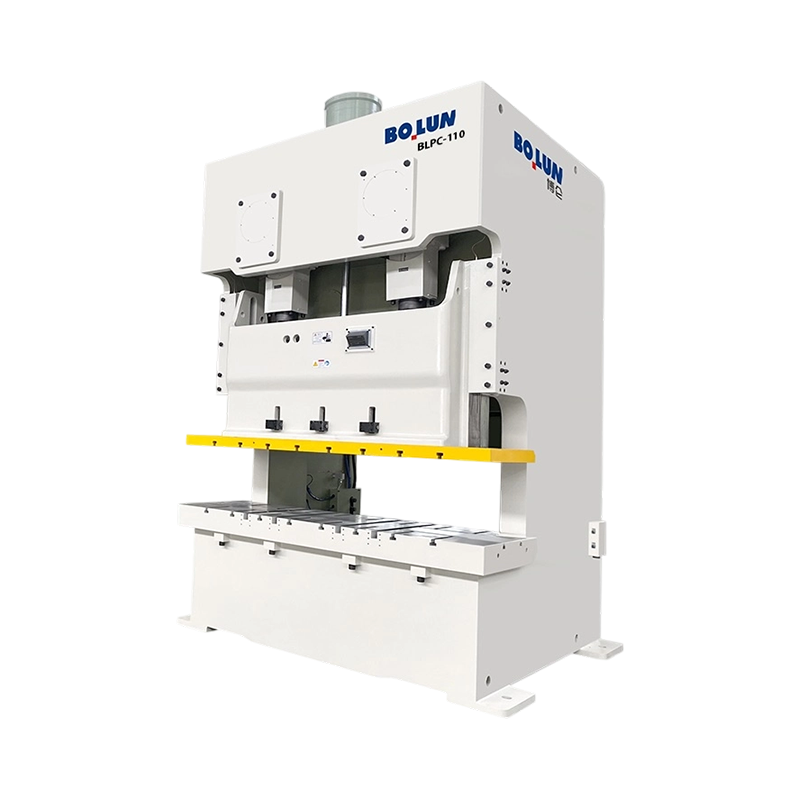
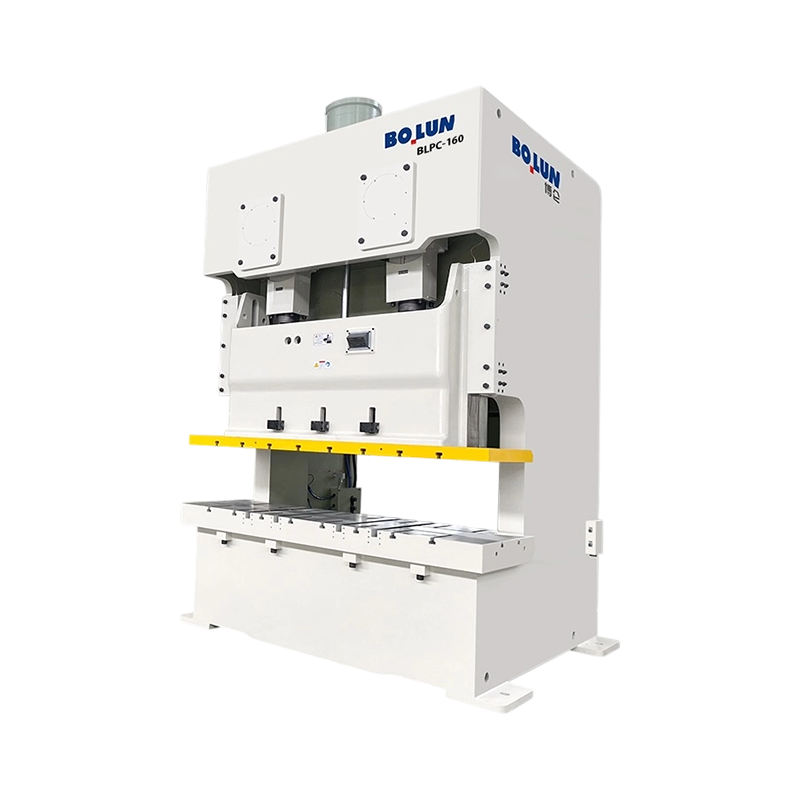
Itu tekan daya dua titik tipe terbuka menggerakkan perosotan dari dua titik sambungan yang diberi jarak sepanjang lebarnya, sehingga gaya dibagi di antara keduanya dan perosotan tetap lebih rata di bawah beban .
Dua titik penghubung, sering kali digerakkan oleh poros engkol bersama atau dua poros eksentrik, mendistribusikan beban melintasi lebar geser. Susunan ini mengurangi kemiringan ketika dadu lebar atau ketika gaya tidak terpusat secara sempurna. Ini juga meningkatkan paralelisme antara perosotan dan alas, yang mendukung toleransi bagian yang lebih ketat.
Penekan titik ganda cocok untuk cetakan yang lebih lebar, garis pengosongan yang lebih panjang, cetakan progresif dengan banyak stasiun, dan operasi pembentukan yang menempatkan kekuatan di area yang lebih luas. Braket otomotif, suku cadang peralatan, dan stempel listrik dengan berbagai fitur sering kali bekerja lebih andal pada mesin titik ganda.
Sambungan drive kedua menambahkan komponen, persyaratan penyelarasan, dan titik perawatan. Biaya awal lebih tinggi, dan penyiapan memerlukan perhatian pada kedua titik sambungan agar perosotan tetap seimbang. Keuntungannya adalah stabilitas yang lebih baik dan jangkauan kerja yang lebih luas.
Itu comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Karakteristik | Tekan Satu Titik | Tekan Titik Ganda |
|---|---|---|
| Mendorong koneksi | Satu koneksi pusat | Dua koneksi melintasi lebar |
| Pita kapasitas tipikal | Hingga sekitar 100 ton | Sekitar 100 hingga 300 ton |
| Toleransi terhadap beban di luar pusat | Rendah, miring dengan kekuatan eksentrik | Bagus, pembagian dimuat di seluruh slide |
| Paralelisme di bawah beban | Membutuhkan pemusatan cetakan yang hati-hati | Lebih baik dipertahankan pada cetakan yang lebih luas |
| Biaya pembelian relatif | Lebih rendah | Lebih tinggi |
| Poin pemeliharaan | Lebih sedikit komponen penggerak | Lebih banyak bantalan dan sambungan yang perlu diperiksa |
| Bagian-bagian yang khas | Blanko dan terminal kecil di tengah | Tanda kurung lebar dan cetakan progresif |
Itu location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Ketika gaya die dipusatkan pada titik sambungan, single point press berperilaku hampir seperti mesin ideal, dengan keausan merata dan dimensi komponen stabil. Cetakan kecil yang ditempatkan dengan hati-hati di garis tengah adalah titik terbaik untuk desain ini.
Beban eksentrik menciptakan momen yang mencoba memiringkan perosotan. Misalnya, cetakan yang tepi tajamnya terletak 50 milimeter dari pusat penggerak pada satu titik tekan dapat menghasilkan kemiringan yang nyata yang tampak sebagai gerinda di satu sisi bagian. Penekanan titik ganda mengurangi momen ini dengan membagi gaya antara dua sambungan, sehingga cetakan yang sama sering kali berjalan dengan distorsi yang lebih sedikit.
Rencanakan tata letak cetakan sehingga pusat massa gabungan gaya pemotongan berada sedekat mungkin dengan pusat penggerak. Jika centroid tidak dapat dipindahkan ke tengah, desain harus beralih ke mesin titik ganda atau menambahkan fitur pemandu seperti gibs yang lebih berat dan elemen die yang seimbang.
Pemilihan harus didasarkan pada suku cadang, cetakan, dan persyaratan toleransi, bukan hanya berdasarkan harga, karena konfigurasi penggerak yang tidak cocok akan menyebabkan masalah berulang yang memerlukan biaya lebih besar daripada penghematan awal. .
Ukur lebar cetakan dan penyebaran stasiun pemotongan atau pembentukan. Cetakan yang sempit dan terpusat kompatibel dengan mesin titik tunggal, sedangkan cetakan lebar dan alat progresif multi stasiun biasanya memerlukan dukungan titik ganda.
Hitung gaya blanking atau pembentukan dari keliling, ketebalan material, dan kekuatan geser. Pertahankan margin sekitar 20 persen di bawah tonase terukur untuk pengoperasian normal. Jika gaya puncak mendekati kapasitas titik tunggal, penekanan titik ganda memberikan lebih banyak ruang untuk variasi.
Suku cadang bervolume tinggi dengan toleransi ketat mendapat manfaat dari stabilitas penekanan titik ganda, karena paralelisme dipertahankan lebih lama di antara pemeriksaan. Prototipe bervolume rendah atau pekerjaan jangka pendek sering kali dapat ditangani secara ekonomis pada mesin satu titik.
Tonase hanya menjelaskan sebagian dari mesin press, sehingga pembeli harus mengevaluasi kayuhan, tinggi penutup, ukuran lapisan, dan kapasitas energi bersama dengan konfigurasi penggerak. .
Produsen menilai tonase pada jarak tertentu sebelum titik mati bawah. Pekerjaan pembentukan yang memerlukan gaya maksimum pada titik kayuhan yang berbeda mungkin melebihi kapasitas aman, sehingga titik rating harus sesuai dengan persyaratan proses.
Panjang langkah harus mengakomodasi bagian terpanjang dan peralatan pengumpanan, sedangkan tinggi penutup harus mencakup tinggi set cetakan dan tumpukan bagian apa pun. Penekanan titik ganda dengan rangka yang lebih besar mungkin menawarkan opsi ketinggian yang lebih rapat untuk perkakas progresif.
| Spesifikasi | Mengapa Itu Penting | Pertanyaan untuk Ditanyakan kepada Pemasok |
|---|---|---|
| Nilai tonase dan poin rating | Menetapkan kekuatan aman maksimum | Pada jarak pukulan berapa rating tersebut valid? |
| Beban eksentrik yang diijinkan | Membatasi pekerjaan di luar pusat | Berapakah momen maksimum pada bingkai tersebut? |
| Spesifikasi paralelisme geser | Mengontrol akurasi bagian | Toleransi apa yang dijamin pada beban penuh? |
| Pukulan per menit | Kapasitas produksi | Apakah tarif ini berlaku untuk tonase terukur? |
| Dimensi tempat tidur dan guling | Ukuran cetakan dan ruang pemasangan | Ukuran die set apa yang cocok tanpa modifikasi? |
Desain cetakan dan konfigurasi penggerak harus dipertimbangkan bersama-sama, karena cetakan yang berkinerja baik pada satu mesin dapat menghasilkan komponen yang buruk pada mesin lain .
Tempatkan cetakan sehingga gaya potong gabungan berada dekat dengan pusat penggerak. Pilar pemandu dan bushing harus berukuran sesuai dengan beban samping yang diharapkan, dan sepatu cetakan harus cukup lebar untuk menjaga agar pukulan dan cetakan tetap sejajar di bawah slide.
Kematian progresif menyebarkan kekuatan di beberapa stasiun. Pada penekanan titik ganda, atur stasiun sehingga beban didistribusikan secara merata di antara dua titik sambungan. Beban stasiun yang tidak merata masih dapat menghasilkan efek momen, sehingga perhitungan gaya harus diperiksa untuk setiap stasiun.
Sistem pemandu yang lebih berat dan permukaan aus yang diperkeras membantu mengendalikan ketidaksejajaran pada kedua desain. Pemeriksaan berkala terhadap pilar pemandu, bushing, dan permukaan gib menjaga cetakan tetap bergerak dengan lancar dan melindungi kualitas komponen dalam jangka panjang.
Akurasi pengaturan menentukan apakah konfigurasi mencapai kinerja desainnya, dan pemeriksaan penyelarasan harus dilakukan dalam setiap perubahan cetakan .
Bersihkan bolster dan die shoe, posisikan die sesuai tanda garis tengahnya, dan klem secara merata dengan torsi yang ditentukan. Atur ketinggian penutupan ke spesifikasi cetakan dan konfirmasikan penutupan dengan alat pengukur sebelum berjalan pada kecepatan produksi.
Periksa paralelisme antara perosotan dan tempat tidur menggunakan indikator dial di beberapa titik di seberang tempat tidur. Penekanan titik ganda akan menunjukkan pembacaan yang konsisten pada seluruh lebarnya, sedangkan penekanan titik tunggal mungkin menunjukkan variasi yang lebih besar jika dadu tidak berada di tengah. Rekam pembacaan untuk mengidentifikasi penyimpangan dari waktu ke waktu.
Pada penekanan titik ganda, kedua titik sambungan harus terhubung secara konsisten. Periksa panjang batang penghubung, kondisi bushing, dan timing penggerak agar slide tidak terpuntir saat kayuhan. Pengaturan waktu yang tidak konsisten muncul sebagai fitur bagian yang tidak rata dan kebisingan yang tidak normal.
Tuntutan perawatan meningkat seiring dengan jumlah sambungan penggerak, sehingga pengepresan titik ganda memerlukan pemeriksaan yang lebih terencana dibandingkan mesin pengepresan titik tunggal .
Fokus pada bantalan sambungan tengah, jarak gib, kondisi kopling dan rem, serta pelumasan poros engkol utama. Karena bebannya terkonsentrasi, keausan gib dan keausan guide harus sering diperiksa ketika running off center dies.
Periksa kedua bantalan sambungan, kedua rakitan batang penghubung, dan kedua set gibs. Periksa apakah pelumasan mencapai setiap titik dan kedua sisi mengalami keausan dengan kecepatan yang sama. Keausan yang tidak merata di antara sisi-sisinya merupakan tanda peringatan awal bahwa penyelarasan atau pemuatan cetakan perlu diperhatikan.
Pengepres rangka terbuka masih menimbulkan bahaya terhimpit dan terbelit, dan sistem keselamatan harus sesuai dengan konfigurasi penggerak dan metode pengumpanan .
Gunakan pelindung tetap, pelindung yang saling bertautan, tirai tipis, atau perangkat penginderaan kehadiran yang mencegah masuknya tangan selama pukulan. Tenggorokan terbuka harus dikelola dengan hati-hati karena memberikan akses bahaya dari beberapa arah.
Kontrol dua tangan menjauhkan kedua tangan dari dadu selama pukulan. Ukur jarak berhenti dan waktu berhenti secara teratur, karena keausan rem mengubah nilai-nilai ini. Mesin press yang melebihi kapasitas dapat merusak perkakas dan membahayakan operator.
Operator dan staf pemeliharaan memerlukan pelatihan tentang penanganan cetakan, prosedur pengaturan, dan penandaan penguncian sebelum melakukan pekerjaan internal. Ikuti persyaratan pelindung mesin yang berlaku di negara Anda, seperti peraturan OSHA di Amerika Serikat atau arahan Eropa yang relevan.
Aplikasi nyata menunjukkan bagaimana kedua konfigurasi tersebut digunakan dalam produksi sehari-hari, dan contoh di bawah mencerminkan praktik umum, bukan model mesin tertentu .
Penekanan satu titik kecil yang menjalankan die blanking di tengah dapat menghasilkan terminal dengan laju pukulan yang tinggi. Karena komponennya kecil dan gayanya terpusat dengan baik, desain titik tunggal memberikan keluaran yang andal dengan biaya peralatan yang lebih rendah.
Braket yang lebih lebar dengan beberapa fitur penusuk dan pembentuk sering kali dijalankan dengan penekanan titik ganda. Beban bersama dan paralelisme yang lebih baik membantu mempertahankan posisi lubang dan kerataan selama proses produksi yang panjang.
Suku cadang perkakas yang menggabungkan blanking dan pembengkokan pada area cetakan yang luas sering kali mendapat manfaat dari mesin titik ganda. Distribusi gaya yang konsisten mengurangi variasi pegas dan meningkatkan kesesuaian perakitan.
Harga pembelian hanyalah salah satu bagian dari keputusan, dan total biaya kepemilikan mencakup tingkat scrap, umur cetakan, tenaga kerja pemeliharaan, dan waktu henti .
Untuk komponen-komponen kecil yang terpusat, satu titik tekan dapat menghasilkan total biaya terendah, karena penggeraknya yang lebih sederhana dan harga modal yang lebih rendah sesuai dengan pekerjaan jangka pendek dan kompleksitas yang rendah. Penghematan akan hilang dengan cepat jika kematian di bagian tengah menyebabkan seringnya tergores atau keausan perkakas lebih awal.
Pengepresan titik ganda sering kali membuahkan hasil melalui potongan yang lebih rendah, masa pakai cetakan yang lebih lama, dan keluhan akurasi yang lebih sedikit pada komponen bervolume lebar atau tinggi. Harga belinya yang lebih tinggi dibenarkan ketika produksi berlangsung lama dan persyaratan toleransinya ketat.
Sebagian besar masalah terkait drive muncul sebagai bagian yang tidak rata, keausan yang tidak normal, atau kebisingan, dan pemeriksaan terstruktur akan menemukan penyebabnya lebih cepat daripada coba-coba. .
Gerinda satu sisi sering kali menunjukkan kemiringan yang disebabkan oleh beban di luar pusat pada penekanan satu titik, atau paralelisme yang tidak merata pada penekanan dua titik. Periksa pemusatan die terlebih dahulu, lalu verifikasi paralelisme dan jarak gib.
Keausan yang lebih berat pada satu gib menunjukkan pembebanan eksentrik atau ketidaksejajaran. Sesuaikan posisi cetakan, setel ulang jarak bebas, dan periksa permukaan pemandu. Mengganti gib yang aus sebelum merusak slide akan mencegah perbaikan yang mahal.
Ketukan dapat disebabkan oleh bushing sambungan yang aus, pengencang yang kendor, atau perbedaan waktu antar titik sambungan. Hentikan mesin press, periksa setiap sambungan, dan konfirmasikan jarak bebas bushing sebelum melanjutkan produksi.
Pertanyaan: Apa yang dimaksud dengan power press satu titik tipe terbuka?
Ini adalah mesin press bingkai C terbuka yang menggerakkan slide dari satu titik sambungan di dekat bagian tengah, menawarkan konstruksi sederhana dan biaya rendah untuk pekerjaan ringan dan terpusat. .
Pertanyaan: Apa yang dimaksud dengan power press titik ganda tipe terbuka?
Ini adalah mesin press bingkai terbuka yang menggerakkan slide dari dua titik koneksi melintasi lebarnya, berbagi beban dan meningkatkan paralelisme pada cetakan yang lebih lebar.
Pertanyaan: Mengapa pemuatan di luar pusat menyebabkan masalah pada penekanan satu titik?
Gaya di luar pusat menciptakan momen yang memiringkan slide, yang menyebabkan keausan gib yang tidak merata, gerinda pada satu sisi komponen, dan variasi dimensi .
Pertanyaan: Kapasitas apa yang biasanya dicakup oleh penekanan satu titik?
Mesin press satu titik biasanya digunakan hingga sekitar 100 ton, tergantung pada ukuran dan desain rangka, dengan nilai pasti yang ditentukan oleh pabrikan.
Pertanyaan: Kapan sebaiknya penekanan titik ganda dipilih?
Pilih mesin press titik ganda untuk cetakan lebar, perkakas progresif, gaya tidak terpusat, dan suku cadang dengan toleransi ketat yang diproduksi dalam jangka panjang .
Pertanyaan: Bagaimana bingkai terbuka mempengaruhi akurasi?
Sebuah open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Pertanyaan: Bagaimana cara menghitung gaya yang diperlukan untuk operasi blanking?
Lipat gandakan keliling potongan dengan ketebalan material dan kekuatan geser, lalu tambahkan persyaratan pembentukan dan margin keamanan sekitar 20 persen di bawah kapasitas terukur .
Pertanyaan: Perawatan apa yang berbeda pada penekanan titik ganda?
Penekanan titik ganda memerlukan pemeriksaan pada kedua bantalan sambungan, kedua batang penghubung, dan kedua set gibs, ditambah konfirmasi bahwa kedua sisi memakai pada tingkat yang sama.
Pertanyaan: Apa yang menyebabkan gerinda di satu sisi pada bagian yang dicap?
Gerinda satu sisi biasanya mengarah ke kemiringan karena pembebanan di luar pusat atau paralelisme yang tidak rata, dan perbaikannya dimulai dengan memeriksa keterpusatan cetakan dan jarak gib.
Pertanyaan: Apakah alat press satu titik lebih murah untuk dimiliki?
Untuk bagian-bagian kecil yang berada di tengah dengan tata letak cetakan yang hati-hati, satu titik pengepresan sering kali memiliki biaya total yang lebih rendah, namun pekerjaan di luar pusat dapat menghilangkan keuntungan tersebut karena sisa dan keausan alat. .


Pengertian Mesin Press Tenaga Mekanik dan Fungsi Esensialnya ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Di bidang pembentukan logam, fabrikasi lembaran logam, blanking, dan punching...
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

