Seorang insinyur perkakas mengutip program braket baru dan menentukan mesin press seberat 160 ton. Cetakan dibuat, mesin dipasang, dan pada proses produksi pertama, perosotan berhenti enam milimeter di atas titik mati bawah. Tidak ada yang rusak. Tonase dihitung pada bagian bawah pukulan, dan pekerjaan dilakukan di bagian atas kurva, dimana mesin press hanya dapat menghasilkan sebagian kecil dari gaya tersebut.
Kesalahan tunggal itulah yang menyebabkan lembar spesifikasi pers dibaca dalam urutan tertentu. Tonase adalah nomor utama, namun langkah, kecepatan, tinggi cetakan, ukuran lapisan, dan bentuk kurva gaya menentukan apakah suatu pekerjaan berjalan sesuai kecepatan atau melawan mesin sepanjang hari.
Mesin press bertenaga mengubah putaran motor listrik yang terus menerus menjadi gerakan garis lurus yang pendek, bertenaga. Energi disimpan dalam roda gila yang berputar, dilepaskan melalui kopling ke dalam poros engkol, poros eksentrik, atau penghubung sakelar, dan dikirim ke perosotan yang membawa cetakan atas. Rangka, gibs, bantalan cetakan, dan sistem penyeimbang semuanya ada untuk menjaga agar pukulan tetap akurat, dapat diulang, dan aman.
Bagian di bawah ini beralih dari mekanisme ke angka-angka di papan nama, lalu ke aplikasi yang benar-benar dilayani oleh mesin press, dan akhirnya ke keputusan yang harus diambil oleh pembeli atau teknisi proses sebelum menandatangani pesanan pembelian.
Power press adalah alat mesin yang membentuk logam dengan cara menekannya di antara dua alat yang serasi. Satu alat dipasang pada alas yang tidak bergerak, yang lain pada perosotan yang bergerak. Pers sendiri tidak menentukan bentuk bagiannya; dadu itu yang melakukannya. Pers memutuskan berapa banyak gaya yang tersedia, seberapa cepat gaya tersebut dapat diterapkan, seberapa akurat slide dapat dipandu, dan berapa kali per menit siklus dapat berulang tanpa penyimpangan.
Empat kelompok mesin press mencakup sebagian besar pekerjaan pembentukan logam, dan ada baiknya memisahkannya sebelum melangkah lebih jauh:
Fitur menarik dari mesin press mekanis adalah tonase terukurnya tidak konstan. Ini adalah maksimum, berlaku pada atau dekat titik mati bawah. Pindahkan titik kerja ke atas satu langkah dan gaya yang ada akan hilang. Ini adalah fitur desain, bukan cacat: roda gila menyimpan energi kinetik dan engkol mengubahnya menjadi keuntungan mekanis yang bertambah saat batang penghubung mendekati kesejajaran dengan perosotan. Keuntungannya adalah seluruh desain cetakan, ketinggian penutupan dan jendela proses semuanya harus direncanakan di sekitar kurva tersebut.
| Majelis | Fungsi | Apa yang cenderung diperiksa pembeli |
|---|---|---|
| Bingkai | Menyerap gaya reaksi setiap pukulan dan menjaga slide tetap sejajar dengan alas | Buka bingkai C atau bingkai H tertutup; baja tuang atau fabrikasi; defleksi terukur di bawah beban |
| Mahkota | Merupakan rumah bagi poros penggerak, roda gila, kopling dan, pada banyak desain, motor penyetel geser | Akses terhadap layanan; kekakuan di bawah beban di luar pusat |
| Poros engkol atau poros eksentrik | Mengubah rotasi menjadi gerakan geser linier dan mengatur panjang goresan | Perlakuan bahan dan panas; jenis bantalan dan sirkuit pelumasan |
| Batang penghubung dan pitman | Mentransmisikan gaya dari poros ke slide | Rentang penyesuaian; kondisi sekrup dan mur pengunci; serangan balik |
| Geser (ram) | Membawa dadu bagian atas dan bergerak dengan gibs | Jarak bebas Gib, paralelisme, kerataan permukaan slide, bobot perkakas yang dapat diterima oleh slide |
| Gibs dan panduan | Pertahankan slide sejajar dengan tempat tidur sepanjang pukulan | Dapat disesuaikan atau diperbaiki; pelumasan; interval pengukuran keausan |
| Piring guling dan tempat tidur | Mendukung cetakan bawah dan menyebarkan beban ke dalam rangka | Area tempat tidur, pola T-slot, ketebalan, potongan bantalan |
| Roda gila dan kopling/rem | Menyimpan energi di antara pukulan dan memulai setiap pukulan sesuai permintaan | Jenis kopling (mekanik, gesekan udara, basah, servo langsung); sudut berhenti rem; mode satu langkah dan inci |
| Silinder penyeimbang | Mendukung berat slide dan perkakas untuk mengurangi jarak bebas dan keausan | Stabilitas tekanan udara; reaksi terhadap perubahan berat perkakas |
| Bantal mati | Memberikan ketahanan terkendali untuk penarikan, pengupasan, dan ejeksi | Kapasitas bantalan, langkah, apakah itu dikontrol secara pneumatik, hidrolik, atau servo |
| Penyesuaian geser | Menyetel ketinggian penutup agar sesuai dengan set cetakan | Manual, bermotor atau hidrolik; resolusi dan pengulangan |
| Sistem kontrol dan keselamatan | Mengurutkan pukulan dan menghentikan mesin ketika pelindung dilanggar | Tirai tipis, kontrol dua tangan, pembisuan, kategori berhenti aman, pemantauan tonase dan perlindungan cetakan |
Dua detail dalam tabel itu patut mendapat perhatian lebih dari biasanya. Yang pertama adalah defleksi. Bingkai tekan tidak hanya menyerap gaya; itu sedikit menekuk di bawahnya, dan pembengkokan itu membuka celah cetakan. Rangka yang menyimpang lebih dari sepersepuluh milimeter melintasi alas akan menyebabkan keausan perkakas lebih cepat dan menghasilkan komponen dengan tepi yang meruncing. Yang kedua adalah bantalan cetakan, yang sering dianggap sebagai aksesori namun sebenarnya merupakan perbedaan antara mesin press yang dapat menggambar dan mesin press yang hanya dapat dikosongkan.
Urutannya lebih mudah diikuti sebagai rantai konversi energi daripada sebagai daftar bagian-bagiannya. Motor listrik memutar roda gila hingga kecepatan kerjanya. Roda gila, bukan motor, yang menyuplai energi untuk kayuhan. Di antara pukulan, motor mengembalikan sejumlah kecil kecepatan yang hilang pada roda gila selama siklus sebelumnya, itulah sebabnya pembentukan berat yang berkelanjutan dibatasi oleh inersia roda gila dan rating motor, bukan oleh cetakan saja.
Saat operator melakukan trip press, kopling akan mengaktifkan dan mengunci roda gila ke poros engkol atau poros eksentrik. Poros berputar, batang penghubung berayun, dan perosotan bergerak ke bawah. Di dekat bagian bawah langkah, poros engkol mencapai titik di mana daya ungkitnya paling besar, dan cetakan bertemu dengan material. Rem kemudian menghentikan poros, biasanya pada titik mati atas, dan kopling dilepaskan sehingga roda gila dapat memulihkan kecepatannya sementara operator membongkar komponen tersebut.
Mesin press yang digerakkan oleh servomotor menggantikan roda gila, kopling dan rem dengan motor torsi tinggi dan mekanisme sekrup atau engkol. Gerakan perosotan kemudian dapat diprogram: perosotan dapat diperlambat melalui kontak, tetap berada di bawah, mundur sebagian, atau dipercepat pada gerakan kembali. Ini adalah mekanisme di balik pembentukan multi-mode, dan ini mengubah apa yang mungkin terjadi pada deep drawing dan pada material yang rapuh atau kenyal.
Pada mesin press mekanis, gaya berguna terkonsentrasi pada beberapa milimeter terakhir sebelum titik mati bawah. Konsekuensi praktisnya adalah suatu pekerjaan yang memerlukan tonase maksimum harus diatur sedemikian rupa sehingga deformasi terjadi dekat dengan dasar pukulan. Blanking dan coining sangat cocok untuk hal ini, karena material akan tergeser atau luluh dalam jarak yang sangat dekat.
Menggambar tidak. Sebuah cangkir mungkin memerlukan pergerakan ke bawah beberapa sentimeter, dan selama perjalanan tersebut mesin press hanya dapat menyuplai sebagian kecil dari tonase terukurnya. Inilah sebabnya mengapa mesin press yang dipilih untuk menggambar cenderung jauh lebih besar daripada mesin press yang dipilih untuk mengosongkan blanko yang sama. Insinyur yang mengetahui aturan ini menganggarkan tonase untuk titik terdalam pengundian, bukan untuk bobot bagian akhir.
Ada konsekuensi kedua yang lebih halus. Karena kurva gaya curam di dekat bagian bawah, variasi kecil dalam ketebalan atau kekerasan material menyebabkan variasi besar dalam beban yang dilihat oleh mesin press. Sebuah kumparan dengan tebal tiga per seratus milimeter pada satu palet dan lebih tebal pada palet berikutnya akan muncul sebagai lonjakan tonase. Mesin press dengan pemantauan tonase dan pelindung cetakan memperhatikan hal ini, dan mesin tersebut menghentikan mesin sebelum spike menjadi cetakan yang retak atau rangka yang meregang.
Ada empat pengaturan yang umum dilakukan, dan masing-masing mengubah jadwal pemeliharaan sesuai dengan batasan kinerja:
Untuk bengkel yang menjalankan dua atau tiga shift, perbedaan antara kopling kering dan kopling basah biasanya diukur dalam jam waktu henti per tahun, bukan dalam harga pembelian.
Katalog pers menggunakan kosakata yang ringkas. Setiap istilah pada lembaran tersebut mencerminkan kendala fisik dalam perkakas, dan salah membaca salah satu darinya adalah penyebab paling umum dari mesin cetak yang tidak dapat menjalankan pekerjaan sesuai dengan yang dibelinya.
| Istilah | Apa artinya | Konsekuensi praktis |
|---|---|---|
| Nilai tonase | Gaya maksimum yang tersedia, biasanya dinyatakan di dekat titik mati bawah | Harus melebihi kekuatan puncak operasi, bukan kekuatan rata-rata |
| Panjang pukulan | Total perjalanan slide dari titik mati atas ke bawah | Harus cukup panjang untuk memuat dan membongkar komponen, dan untuk membersihkan cetakan |
| Pukulan per menit (SPM) | Laju siklus pada kecepatan terukur | Menetapkan keluaran teoritis; penanganan dan pemberian pakan biasanya menjadi kendala nyata |
| Tinggi mati / tinggi tutup | Jarak dari atas ranjang ke bawah geser pada titik mati bawah, dengan penyetelan pada posisi yang ditentukan | Terlalu sedikit berarti set cetakan tidak muat; terlalu banyak yang dapat diperbaiki dengan spacer tetapi memerlukan kekakuan |
| Penyesuaian geser | Rentang di mana ketinggian penutup dapat diubah | Menentukan berapa banyak set cetakan berbeda yang dapat diterima mesin cetak tanpa riser |
| Area tempat tidur dan perosotan | Permukaan pemasangan yang dapat digunakan | Harus memuat tapak cetakan dengan ruang untuk klem, bukan hanya kerangka cetakan |
| Kedalaman tenggorokan | Jarak dari bingkai ke tengah slide pada pers terbuka | Membatasi lebar lembaran yang dapat diumpankan melalui sisi mesin celah terbuka |
| Bantal mati capacity and stroke | Kekuatan dan perjalanan tersedia untuk menggambar dan mengupas | Mesin press tanpa bantalan yang memadai tidak dapat menarik, berapapun tonasenya |
| Dimensi jendela atau bukaan | Kosongkan ruang di bagian atas mesin press bingkai tertutup | Menentukan apakah umpan koil, lengan pemindah, atau robot dapat mencapai area cetakan |
| Lendutan di bawah beban | Bingkai stretch and slide tilt at rated tonnage | Mendorong keausan mati dan bagian lancip; paling penting pada tempat tidur lebar dan beban di luar pusat |
Dua di antaranya berinteraksi sedemikian rupa sehingga menarik perhatian orang. Panjang kayuhan dan tinggi cetakan saling bertukar satu sama lain: kayuhan yang lebih panjang memberikan lebih banyak ruang untuk memasukkan dan mengeluarkan, namun pada banyak desain, hal ini juga mengurangi tinggi penutupan minimum, karena lemparan engkol dan posisi geser terhubung secara geometris. Mesin press dengan pukulan yang besar mungkin tidak dapat menerima tumpukan cetakan pendek tanpa pelat riser, dan pelat riser menambahkan sambungan antara cetakan dan alas yang harus digeser dan diperiksa.
Pemuatan di luar pusat adalah masalah lain yang tidak terlalu mengganggu. Katalog mengutip tonase untuk muatan terpusat. Penekan satu titik yang dimasukkan ke satu sisi slide akan memiringkannya, membuka celah gib di satu sisi dan menutupnya di sisi lain. Hasilnya adalah ketebalan bagian yang tidak merata, keausan gib yang semakin cepat, dan dalam kasus terburuk, slide retak. Jika cetakan tidak dapat diposisikan secara terpusat, batas praktis biasanya diasumsikan sekitar setengah tonase terukur pada mesin titik tunggal dan kira-kira dua pertiga pada mesin titik ganda, namun angka sebenarnya harus berasal dari diagram beban pabrikan sendiri dan bukan dari aturan praktis.
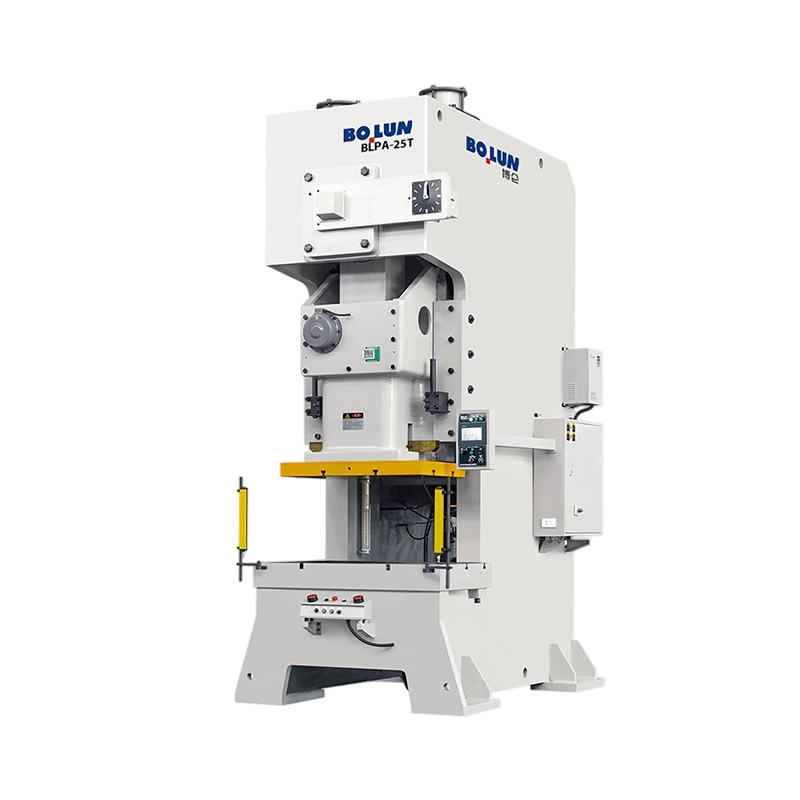
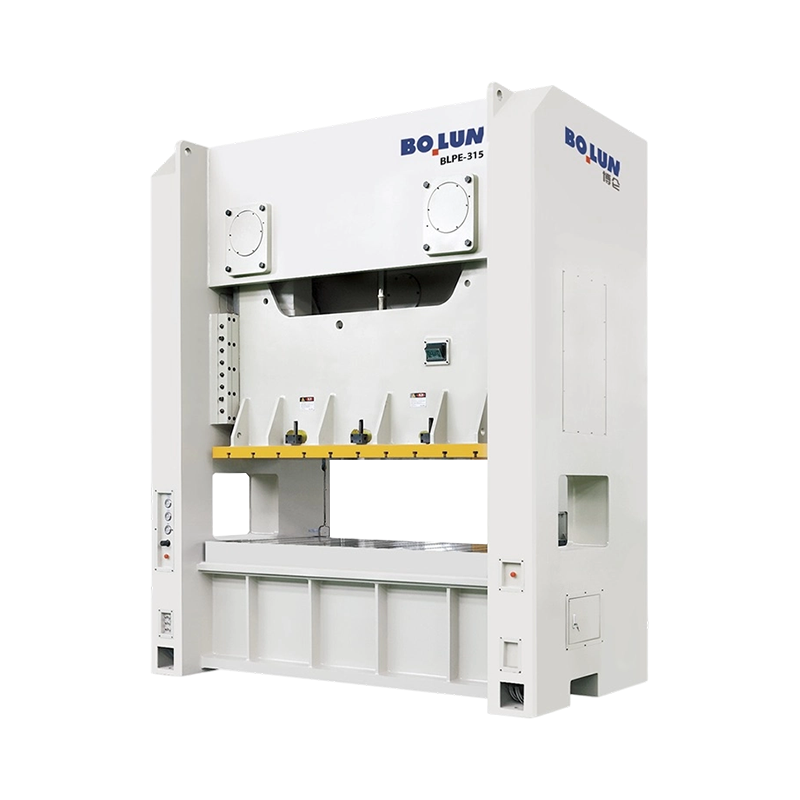
Rangka adalah keputusan struktural pertama, dan ditentukan oleh ukuran komponen, metode pengumpanan, dan toleransi. Mesin press tipe terbuka memiliki bingkai berbentuk C dengan penggerak dan geser didukung dari satu sisi saja. Pers tipe tertutup mengelilingi slide di kedua sisi, sehingga jalur pemuatannya simetris.
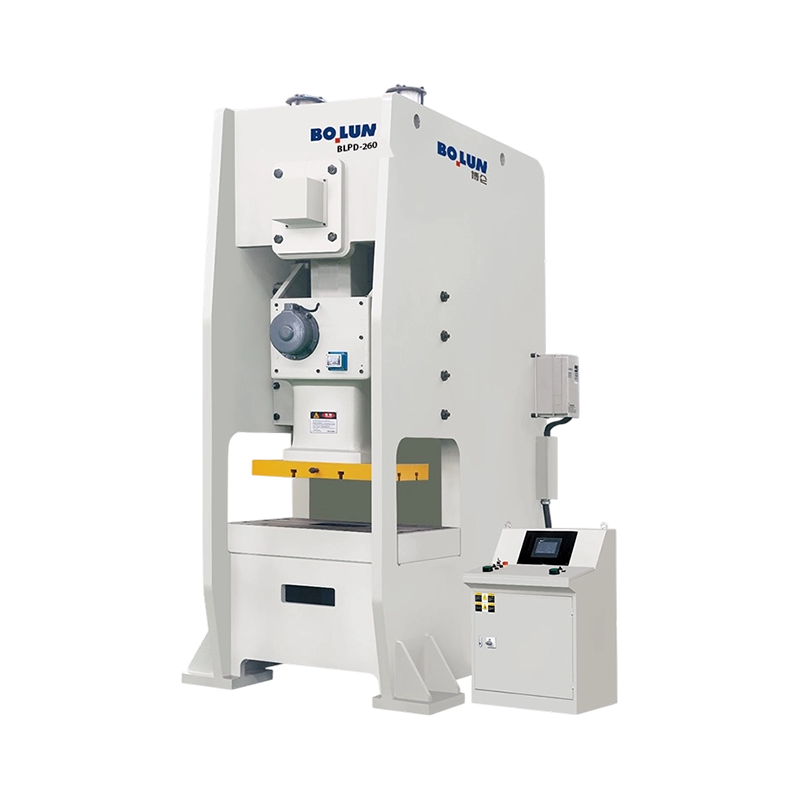
Konsekuensinya sangat jelas. Pers terbuka memberikan akses tiga sisi ke cetakan, yang memudahkan pemuatan manual, pengumpanan samping pada bagian yang panjang, dan penggantian cetakan cepat, namun rangka tidak terlalu kaku dan lebih banyak dibelokkan saat diberi beban. Mesin press tertutup jauh lebih kaku dan merupakan pilihan normal untuk cetakan progresif, tonase tinggi, toleransi ketat, dan proses apa pun yang memerlukan paralelisme geser. Jika bagiannya panjang dan harus dimasukkan melalui samping, bingkai terbuka dengan tenggorokan dalam sering kali merupakan satu-satunya jawaban praktis; jika bagian tersebut merupakan stempel presisi yang dihasilkan sesuai kecepatan, rangka tertutup hampir selalu unggul dalam umur pahat. Perlakuan trade-off yang lebih rinci tersedia dalam perbandingan ini desain pers tipe terbuka dan tipe tertutup , yang membahas argumen defleksi secara lebih mendalam.
| Faktor | Tipe terbuka (bingkai C) | Tipe tertutup (bingkai H) |
|---|---|---|
| Memuat jalur | Asimetris; bingkai bertindak sebagai kantilever | Simetris; keduanya tegak berbagi beban |
| Lendutan di bawah beban | Lebih tinggi, dan itu memiringkan slide | Rendah, dengan kemiringan geser yang jauh lebih sedikit |
| Akses ke dadu | Tiga sisi terbuka | Hanya jendela depan dan belakang |
| Kisaran tonase tipikal | Ringan hingga sedang | Sedang hingga sangat berat |
| Paling cocok untuk | Stasiun tunggal mati, suku cadang panjang yang diumpankan ke samping, toko pekerjaan, dan jangka pendek | Cetakan progresif dan transfer, stempel volume tinggi, toleransi ketat |
| Matilah hidup | Lebih pendek jika toleransinya ketat | Lebih lama, karena jarak bebas tetap stabil |
| Jejak kaki | Ringkas, mudah diubah posisinya | Lebih besar, perlu landasan yang besar |
| Kesesuaian otomatisasi | Sederhana dengan pemuatan manual atau robot dari samping | Sangat cocok untuk jalur koil, transfer, dan otomatisasi in-press |
Hibrida patut disebutkan karena umum dalam praktiknya: rangka semi-tertutup atau terbuka-belakang. Ini menambahkan ikatan parsial antara tiang tegak di belakang perosotan, yang memulihkan sejumlah kekakuan yang berguna sekaligus mempertahankan sebagian besar akses samping. Ini adalah jalan tengah yang masuk akal bagi toko-toko yang perlu menjalankan pekerjaan single-station dan progresif moderat pada mesin yang sama.
Struktur rangka menentukan kekakuan. Drive menentukan bentuk goresan dan, dengan itu, rentang proses yang dapat dijalankan oleh mesin press.
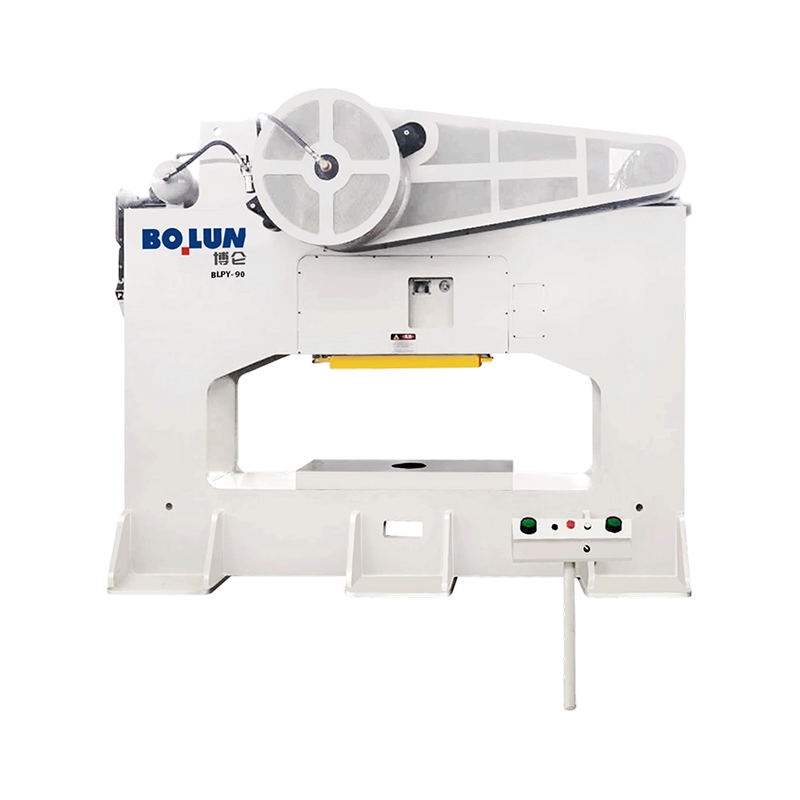
A penggerak engkol adalah pengaturan paling sederhana dan termurah. Jari-jari engkol menentukan langkah, dan kecepatan geser mengikuti kurva sinusoidal yang mencapai puncaknya di tengah langkah ke bawah. Ini cepat, efisien dan ideal untuk blanking, penindikan, dan pembentukan dangkal.
Sebuah penggerak gigi eksentrik menempatkan roda gigi di antara roda gila dan poros eksentrik. Roda gigi tersebut mengurangi kecepatan dan melipatgandakan torsi, sehingga beban yang lebih berat dapat dipindahkan dengan paket motor dan kopling yang sama. Pengepres roda gigi eksentrik adalah jawaban tradisional untuk pekerjaan pukulan dalam dan bertonase tinggi seperti pembentukan panel besar, yang mengharuskan perosotan harus menempuh perjalanan jauh dan tetap menghasilkan gaya.
A beralih drive menggunakan linkage, bukan engkol tunggal. Keuntungan mekanis meningkat secara dramatis ke arah dasar pukulan, memberikan pendekatan yang lambat, waktu diam yang singkat, dan gaya yang sangat tinggi di akhir perjalanan. Kombinasi inilah yang membuat mesin cetak beralih cocok untuk operasi penempaan dingin, pencetakan koin, dan pengukuran ukuran, di mana material harus dipaksa mengalir ke dalam rongga cetakan, bukan hanya dicukur atau dibengkokkan.
A penggerak servo menghilangkan hubungan tetap antara posisi geser dan sudut engkol. Gerakan slide menjadi profil terprogram. Ia dapat mendekat dengan cepat, melambat hingga kecepatan terkendali pada saat terjadi kontak, diam di bawah beban dan kembali dengan kecepatan tinggi. Dalam penarikan dalam, hal ini mengurangi risiko robek karena material ditarik pada kecepatan yang dapat ditoleransi; dalam pembentukan material berkekuatan tinggi atau rawan pegas, hal ini memungkinkan terjadinya goresan kalibrasi di bagian bawah. Fleksibilitas yang sama mendukung profil gerakan multi-mode yang tidak mungkin dilakukan pada engkol tetap.
| Jenis penggerak | Karakteristik pukulan | Paksa di bagian bawah pukulan | Aplikasi yang umum |
|---|---|---|---|
| Engkol | Memperbaiki gerakan sinusoidal | Nilai tonase near BDC | Blanking, menusuk, pembentukan dangkal, stamping umum |
| Perlengkapan eksentrik | Tetap, langkah lebih panjang dengan torsi lebih tinggi | Tinggi, berkelanjutan dalam perjalanan yang lebih panjang | Pembentukan panel besar, bagian dalam, cetakan progresif berat |
| Toggle | Lambat di dekat bagian bawah dengan jeda singkat | Sangat tinggi, terkonsentrasi di akhir | Penempaan dingin, pembuatan koin, pengukuran, pembentukan bahan tebal |
| Servo | Profil yang dapat diprogram, dapat diam dan terbalik | Terkendali dan dapat diulang kapan saja di profil | Gambar dalam, pembentukan sensitif pegas, operasi multi-langkah |
Pilihannya tidak semata-mata bersifat teknis. Mesin press engkol lebih murah dan perawatannya lebih mudah; mesin press servo lebih mahal tetapi dapat menggantikan dua mesin konvensional dan satu set operasi manual. Perekonomian biasanya tergantung pada seberapa besar penghematan tenaga kerja dan operasi sekunder yang dapat diperoleh kembali selama masa hidup orang yang meninggal.
Hampir setiap bagian logam yang diproduksi secara massal telah melewati pengepresan setidaknya satu kali. Prosesnya dibagi menjadi beberapa kelompok yang dapat dikenali, dan masing-masing kelompok membuat tuntutan spesifik pada mesin.
Blanking memotong bentuk lembaran dalam satu pukulan; menusuk membuat lubang di dalamnya. Keduanya merupakan operasi geser yang diselesaikan dalam jarak yang sangat pendek, yang berarti keduanya sesuai dengan puncak kurva gaya dengan sempurna. Tuntutannya adalah tonase tinggi, rangka kaku untuk menjaga jarak bebas die tetap konstan, dan perputaran cepat. Dies progresif mengosongkan tumpukan, menusuk, membentuk dan memotong menjadi satu strip, dan mereka memerlukan mesin press bingkai tertutup dengan alas yang kaku dan paralelisme geser yang baik, karena setiap stasiun mewarisi kesalahan penyelarasan dari stasiun sebelumnya.
Operasi ini merusak material daripada memisahkannya. Pembengkokan dan pembentukan yang ringan memerlukan tenaga yang moderat dalam perjalanan yang lebih panjang, sehingga alat press dengan panjang pukulan yang masuk akal dan bantalan yang memiliki nilai yang memadai adalah alat yang tepat. Pembuatan koin dan emboss memerlukan hal yang sebaliknya: tenaga ekstrem yang hampir tidak ada pergerakan, yang merupakan tempat penggerak gigi beralih dan eksentrik mendapatkan tempatnya.
Gambar yang dalam pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Mesin Press Servo Satu Titik Tipe Terbuka untuk Gambar Dalam Mesin press servo satu titik tipe terbuka untuk penarikan dan peregangan yang dalam, dilengkapi penggerak langsung torsi tinggi, kedalaman tenggorokan 350 mm, dan kapasitas 1250 kN. Lihat Produk → Mesin press servo satu titik tipe terbuka BLAS125, dikhususkan untuk gambar dalam dan menggabungkan pukulan panjang yang dapat dikontrol dengan pengaturan bantalan yang sesuai dengan pekerjaan cangkir daripada pengosongan sederhana.
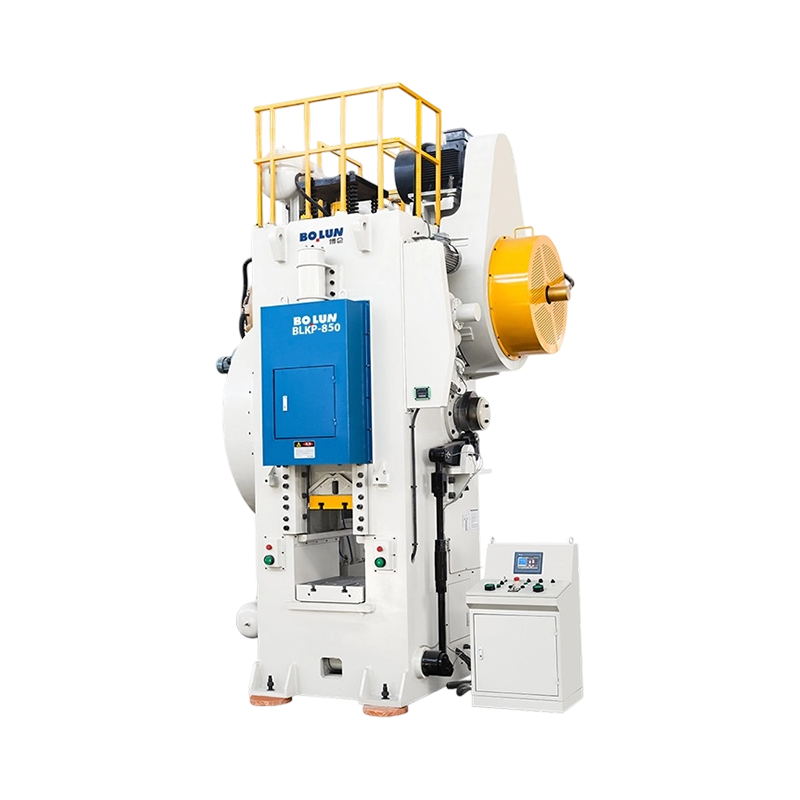
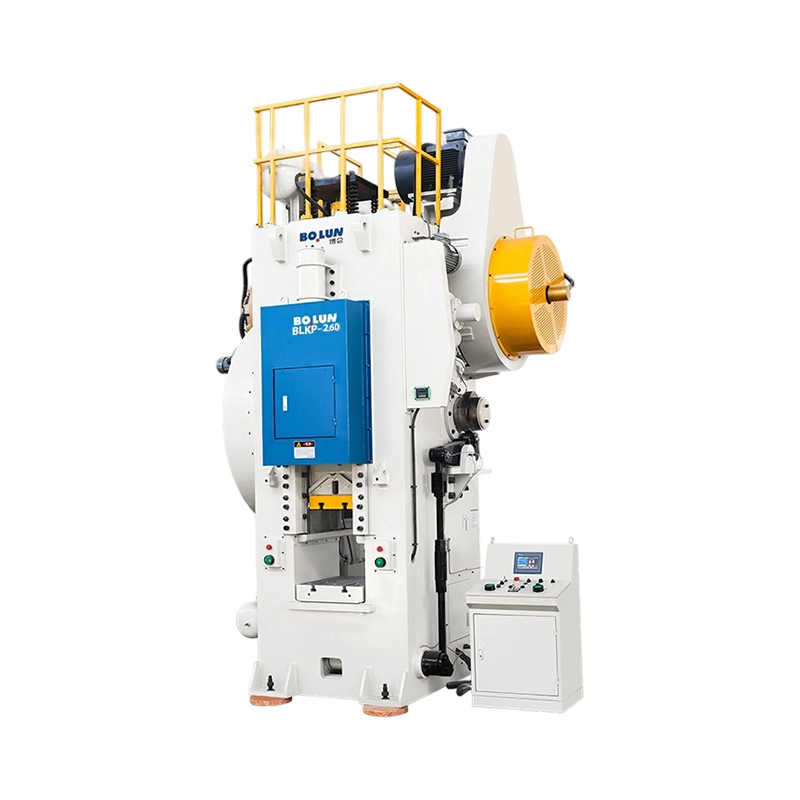
Penempaan dingin memaksa logam mengalir di dalam cetakan pada suhu kamar. Gaya-gayanya besar, deformasinya parah, dan beban tiba dalam bentuk denyut yang pendek dan berat di bagian bawah pukulan. Mesin press Toggle-linkage dibuat untuk profil ini: pendekatan yang lambat dan kuat, waktu diam singkat yang memungkinkan material mengisi rongga, dan pengembalian yang cepat. Mesin di kelas ini, seperti ini  BLKP-650 Penekan Tipe Toggle Tempa Dingin Deformasi Tinggi Mesin penekan penempaan dingin tugas berat dengan kapasitas 6500 kN, langkah tekanan nominal 8 mm, rangka dengan kekakuan tinggi, dan ejektor terintegrasi untuk pekerjaan deformasi parah. Lihat Produk → penekan penempaan dingin dengan deformasi tinggi, dirancang dengan geometri guratan seimbang, yang menjaga bidang geser tetap berada di bawah beban di luar pusat yang dihasilkan cetakan tempa, dan di sekeliling rangka yang cukup kaku untuk menahan dimensi rongga melalui ribuan siklus.
Rumah baterai dan penutup serupa adalah bagian ditarik panjang dan berdinding tipis yang diproduksi dalam jumlah sangat besar. Proses ini pada dasarnya merupakan proses menggambar yang menuntut dengan toleransi ketebalan dinding yang ketat, tahapan pembentukan yang dangkal namun berulang, dan persyaratan yang ketat agar bagian-bagiannya rata dan berbentuk persegi. Karena suku cadang sering kali diproduksi dari kumparan lebar pada jalur otomatis, mesin press memerlukan alas yang lebar, rangka tertutup yang kaku atau rangka terbuka yang berat, dan kemampuan untuk menjaga toleransi pada seluruh lebar alas, bukan hanya pada bagian tengahnya. Mesin yang dibuat khusus seperti ini  BLPC2-160 Mesin Press Cangkang Baterai Titik Ganda Tipe Terbuka Tonase Tinggi Mesin press cangkang baterai titik ganda tipe terbuka diposisikan untuk pembentukan komponen baterai skala besar dan aplikasi cangkang baterai dalam produksi volume tinggi. Lihat Produk → mesin press cangkang baterai bertonase tinggi dan sangat stabil dikonfigurasikan untuk kombinasi lebar lapisan, tonase, dan kemampuan pengulangan.
Tidak semua pekerjaan cocok dengan area cetakan yang kompak. Panel lebar, pembungkus peralatan, dan bagian struktural yang panjang memerlukan alas yang lebar atau tenggorokan yang dalam agar material dapat lewat di samping perosotan. Mesin press terbuka dengan tenggorokan dalam ada karena alasan ini: alat ini menukar kekakuan dengan kemampuan memasukkan lembaran besar melalui sisi mesin sementara cetakan tetap terpasang di alas.
Pilihan pers paling sering salah ketika proses ditentukan setelah mesin dibeli. Bekerja dalam urutan terbalik membutuhkan waktu lebih lama pada tahap penawaran dan menghemat beberapa bulan kemudian.
Urutan itu penting karena setiap langkah membatasi langkah berikutnya. Perubahan dalam kedalaman gambar, misalnya, dapat memaksa goresan yang lebih panjang, yang mengubah tinggi penutup, yang mungkin memaksa ukuran bingkai berbeda seluruhnya. Membekukan proses terlebih dahulu menghilangkan sebagian besar proses bolak-balik.
Harga beli sebuah mesin press merupakan angka terkecil sepanjang umurnya. Angka terbesarnya adalah perkakas, energi, pemeliharaan, dan waktu henti yang tidak direncanakan, dan hal ini dipengaruhi oleh pilihan spesifikasi yang dibuat beberapa tahun sebelumnya.
Umur perkakas bergantung pada keselarasan. Setiap sepersepuluh milimeter kemiringan geser atau defleksi rangka tampak sebagai jarak bebas cetakan yang tidak rata, dan jarak bebas yang tidak rata berarti gerinda, keausan tepi, lecet, dan retak. Mesin press yang cukup kaku untuk pekerjaan tersebut sering kali akan membayar perbedaan biaya rangka melalui perpanjangan umur cetakan saja, terutama pada cetakan progresif dimana kegagalan stasiun tunggal menghentikan seluruh lini.
Konsumsi energi didominasi oleh roda gila dan ukuran motor. Mesin press dengan flywheel berukuran besar memulihkan kecepatan lebih cepat di antara pukulan dan menarik arus yang lebih stabil, sedangkan mesin press yang bekerja pada batasnya memutar motor dengan keras dan memanaskan penutupnya. Pada penekanan servo, gambarannya berubah: penggerak menarik arus puncak selama pembentukan, sehingga pasokan listrik, kabel, dan pengaturan pemulihan energi apa pun perlu mendapat perhatian pada tahap spesifikasi daripada saat commissioning.
Persyaratan keselamatan tidak dapat dinegosiasikan dan semakin spesifik. Pelindung mekanis, gerbang yang saling bertautan, tirai tipis dengan peredam untuk pengumpanan otomatis, kontrol dua tangan untuk stasiun beban manual, dan sistem pemantauan rem yang memverifikasi kinerja penghentian adalah kondisi dasar yang normal. Pemantauan tonase dan perlindungan cetakan sama pentingnya dalam praktik, karena keduanya mengubah kegagalan perkakas yang lambat menjadi mesin berhenti dan catatan dalam log pemeliharaan.
Dua biaya lainnya sering kali dianggap remeh. Udara bertekanan digunakan untuk penyeimbang, penggerak kopling, dan bantalan pneumatik, dan kebocoran di sirkuit tersebut muncul sebagai respons kopling yang tidak menentu dan keseimbangan geser yang melayang. Pelumasan adalah yang kedua: sistem sirkulasi otomatis dengan filtrasi dan pemantauan tekanan mengubah apa yang biasanya merupakan tugas manual sehari-hari menjadi penggantian filter terjadwal, dan sistem ini menangkap pompa yang rusak sebelum menjadi masalah besar.
Mesin press mekanis adalah mesin yang kuat, namun keausannya dapat diprediksi, dan keausannya dapat diukur jauh sebelum terlihat pada bagian-bagiannya.
Pers yang dikelola sesuai jadwal dapat berjalan selama beberapa dekade. Pers yang dijalankan sampai ada yang rusak biasanya memerlukan waktu mati, minggu produksi, dan hubungan pelanggan dengannya. Perbedaan biaya antara kedua pendekatan ini sebagian besar bersifat administratif: daftar periksa, serangkaian toleransi, dan seseorang yang bertanggung jawab mencatat angka-angka tersebut.
Tahap terakhir adalah memverifikasi bahwa mesin yang ditawarkan masih dapat digunakan dalam lima tahun, ketika campuran suku cadang telah berubah dan toleransi diperketat. Beberapa pemeriksaan mencakup sebagian besar risiko.
Pemasok dengan manufaktur internal cenderung menjawab pertanyaan-pertanyaan ini dengan gambar dan pengukuran dibandingkan dengan kata sifat. Bolun, misalnya, membangun rangkaian mesin pressnya berdasarkan sistem produksi rantai penuh yang mencakup desain, pembuatan komponen inti, dan perakitan akhir, yang merupakan pengaturan yang menjadikan diagram beban dan angka defleksi lebih bermakna daripada perkiraan. Pembeli mengevaluasi a pemasok mesin press listrik harus memperlakukan kemampuan untuk menghasilkan angka-angka tersebut berdasarkan permintaan sebagai filter pertama, jauh sebelum harga masuk dalam diskusi.
Power press adalah ide sederhana yang dijalankan dengan presisi luar biasa: menyimpan energi dalam massa yang berputar, melepaskannya melalui hubungan yang melipatgandakan gaya, dan memandu hasilnya dengan sangat akurat sehingga sebuah dadu dapat memotong, membengkokkan, atau menarik logam hingga sepersekian milimeter, puluhan ribu kali sehari. Segala sesuatu yang penting dalam spesifikasi mengikuti kalimat itu.
Tonase memberitahu Anda batas maksimumnya. Kurva gaya memberi tahu Anda di mana dalam pukulan Anda dapat menggunakannya. Bingkai memberi tahu Anda berapa banyak bagian yang tetap berada di tengah dadu. Drive memberi tahu Anda apakah gerakannya tetap atau dapat diprogram. Bantalan, tempat tidur, dan ketinggian penutup memberi tahu Anda apakah perkakas Anda akan pas dan apakah akan bertahan.
Lakukan kelima hal tersebut dengan benar dan mesin pers akan menjadi mesin yang paling tidak menarik di pabrik, dan memang demikianlah seharusnya. Jika mereka salah, maka hal itu akan menjadi penghambat setiap percakapan dimulai.


Sebuah pabrik pengikat di Taizhou menerima permintaan dari pemasok otomoti...
Letakkan mesin press rangka terbuka seberat 160 ton dan mesin press rangka...
Desain Titik Tunggal Koneksi satu drive di...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

