Seorang manajer produksi menghadiri rapat teknik dengan setumpuk gambar untuk pengikat volume tinggi, perlombaan bantalan, dan cangkang baterai. Pertanyaan umum yang muncul adalah: “Dapatkah kita membuatnya lebih cepat, dengan lebih sedikit sisa, dan dengan umur kelelahan yang lebih baik dibandingkan permesinan atau penempaan panas?” Jawabannya, dalam banyak kasus, adalah pembentukan dingin. Pembentukan dingin adalah proses pembentukan logam di bawah suhu rekristalisasi, biasanya pada suhu kamar, dengan memaksa material masuk ke dalam rongga cetakan di bawah tekanan tinggi. Ini mengubah kawat atau batang sederhana menjadi bagian jadi atau hampir jadi dalam hitungan detik, sekaligus meningkatkan kekuatan material dan mengurangi limbah. Tantangan praktis bagi pembeli bukanlah apakah cold forming berhasil, namun bagaimana menyesuaikan proses dengan geometri bagian, material, dan mesin press yang akan melakukan pekerjaan tersebut.
Pembentukan dingin adalah metode pengerjaan logam yang mengubah bentuk blanko logam atau kawat pada suhu sekitar, tanpa memanaskan benda kerja di atas titik rekristalisasinya. Logam dikompresi antara pukulan dan cetakan, dan material bergerak secara plastis ke bentuk yang diinginkan. Karena suhu tetap rendah, logam mengalami pengerasan regangan. Artinya, bagian tersebut menjadi lebih kuat saat mengalami deformasi, seringkali mencapai dua hingga tiga kali lipat kekuatan luluh material aslinya. Prosesnya disebut juga cold forging atau cold heading, bergantung pada industri dan jenis suku cadang yang dibuat.
Istilah “pembentukan dingin” mempunyai arti yang luas. Di pabrik pengikat, biasanya berarti cetakan dingin yang mengambil kawat melingkar, memotong bagian yang kosong, dan memindahkannya melalui beberapa stasiun cetakan untuk menghasilkan sekrup, baut, atau mur. Di toko stamping, ini bisa berarti mesin tempa dingin yang membentuk bagian yang lebih besar seperti blanko atau poros roda gigi. Dalam konteks lembaran logam, ini bisa merujuk pada pembentukan gulungan atau pembengkokan dingin. Artikel ini berfokus pada pembentukan komponen logam padat berbasis pers, yang merupakan tempat pengambilan keputusan dengan tonase tertinggi dan peralatan paling teknis.
Perbedaan utama antara pembentukan dingin dan pembentukan panas adalah suhu. Pembentukan panas bekerja di atas rekristalisasi, sehingga logam tetap lunak dan dapat mengalir ke bentuk yang kompleks. Pembentukan dingin bekerja pada atau mendekati suhu kamar, sehingga logam lebih keras dan lebih tahan terhadap deformasi. Perbedaan tersebut mendorong spesifikasi peralatan: mesin press cold forming memerlukan tonase yang lebih tinggi, rangka yang lebih kaku, dan seringkali profil kayuhan yang lebih canggih dibandingkan mesin press tempa panas dengan kapasitas yang sama.
Pembentukan dingin memanfaatkan fakta bahwa logam ulet dapat dibentuk kembali secara permanen ketika tegangan melebihi titik lelehnya. Pukulan tersebut mendorong logam ke dalam rongga cetakan, dan material mengalir sepanjang jalur yang hambatannya paling kecil. Karena logam tidak mengalami rekristalisasi selama pengoperasian, struktur butirannya memanjang, dan material menjadi lebih keras. Pengerasan regangan ini merupakan pedang bermata dua: meningkatkan kekuatan, namun juga mengurangi keuletan, sehingga jumlah deformasi per langkah menjadi terbatas.
Ada tiga mode deformasi dasar yang mengatur sebagian besar operasi pembentukan dingin:
Pada ekstrusi maju, logam didorong melalui lubang cetakan dengan arah yang sama dengan arah pukulan. Benda kerja ditempatkan dalam wadah, dan sebuah pukulan menekannya dari salah satu ujungnya, memaksa material mengalir melalui lubang yang lebih kecil. Ini adalah cara standar untuk membuat poros, pin loncatan, dan komponen tubular. Tekanan yang dibutuhkan bergantung pada rasio reduksi dan tegangan aliran material.
Dalam ekstrusi mundur, logam mengalir berlawanan arah dengan perjalanan pukulan. Pukulan memasuki bagian yang kosong dan memaksa material mengalir ke atas di sekitar pukulan, membentuk bentuk seperti cangkir atau tabung. Hal ini biasa terjadi pada pembuatan komponen berongga seperti soket segi enam, cangkang baterai, dan penyedot otomotif. Ekstrusi mundur dapat menghasilkan rongga-rongga yang dalam dengan sisa material yang sedikit, namun memerlukan pengepresan yang sangat kaku karena pukulan mengalami pembebanan tekan yang tinggi.
Mengecewakan is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Kebanyakan bagian yang dibentuk dingin memerlukan kombinasi mode ini. Pengikat tipikal, misalnya, menggunakan pengaturan untuk membentuk kepala, ekstrusi ke depan untuk membuat betis, dan mungkin operasi pemangkasan atau penunjukan di bagian akhir. Mesin press harus menghasilkan gaya, langkah, dan kecepatan yang tepat untuk setiap stasiun, itulah sebabnya desain alat berat sama pentingnya dengan perkakasnya.
Pembentukan dingin pada pembentuk multi-stasiun mengikuti siklus berulang yang sangat konsisten di berbagai bagian keluarga. Memahami siklus ini membantu pembeli mengevaluasi apa yang harus disampaikan oleh pers.
Kecepatan siklus diukur dalam pukulan per menit atau bagian per menit. Mesin pembuat mur berkecepatan tinggi dapat bekerja dengan kecepatan 200 hingga 400 bagian per menit, sedangkan mesin press tempa dingin yang berat untuk bagian besar hanya dapat bekerja dengan kecepatan 20 hingga 60 pukulan per menit. Struktur pers, kopling, dan sistem kontrol harus dipilih agar sesuai dengan profil kecepatan dan beban yang diperlukan.
Orang-orang menggunakan ketiga istilah ini hampir secara bergantian, sehingga menyebabkan kebingungan saat memilih peralatan. Perbedaannya tidak bersifat akademis; hal ini mempengaruhi spesifikasi mesin press, konfigurasi perkakas, dan akurasi komponen yang diharapkan.
Dalam praktiknya, mesin press tempa dingin memiliki rangka yang lebih berat dan perosotan yang lebih kuat dibandingkan mesin pos, karena gayanya lebih tinggi dan bagiannya lebih besar. Mesin pos mengutamakan kecepatan dan aksesibilitas perkakas, seringkali menggunakan desain horizontal. Ketika pembeli meminta “mesin pembentuk dingin”, teknisi penjualan harus mengklarifikasi apakah aplikasinya adalah pengencang kecil atau bagian struktural sedang hingga besar. Jawabannya mengubah setiap spesifikasi mulai dari tonase, ukuran bak, hingga jenis penggerak.
Tidak semua logam berhasil dibentuk dingin. Bahan tersebut harus memiliki keuletan yang cukup untuk mengalami deformasi plastis yang parah tanpa retak, dan kapasitas pengerasan kerja yang cukup untuk meningkatkan kekuatan tanpa kehilangan ketangguhan yang diperlukan. Bahan pembentuk dingin yang paling umum meliputi:
| Material | Perilaku Pembentukan Dingin yang Khas | Penggunaan Akhir yang Umum |
|---|---|---|
| Baja karbon rendah | Daktilitas yang sangat baik, tegangan aliran rendah, mudah dibentuk dingin. Nilai seperti 1006 hingga 1018 banyak digunakan. | Pengencang, pin, poros, jangkar |
| Baja karbon sedang | Lebih banyak kekuatan tetapi lebih sedikit keuletan; mungkin memerlukan anil perantara untuk bentuk yang kompleks. | Roda gigi, kopling, komponen otomotif |
| Baja tahan karat | Pekerjaan menjadi cepat sulit, membutuhkan tonase yang lebih tinggi dan peralatan yang lebih progresif. | Pengencang, perlengkapan, komponen medis |
| Aluminium dan paduan aluminium | Persyaratan gaya rendah, permukaan akhir bagus, tetapi lembut dan dapat menimbulkan rasa sakit. | Perumahan, tutup, elektronik |
| Tembaga dan kuningan | Kemampuan kerja dingin yang sangat baik, ketahanan korosi yang baik. | Terminal listrik, bagian pipa |
| Baja paduan | Kekuatan tinggi, lebih sulit dibentuk, seringkali membutuhkan pembentukan hangat sebagai batu loncatan. | Poros gandar, pengencang berkekuatan tinggi |
Saat Anda merancang proses pembentukan dingin, kekuatan luluh material dan laju pengerasan regangan menentukan gaya tekan yang diperlukan. Bagian aluminium lunak mungkin hanya membutuhkan 50 ton, sedangkan versi baja tahan karat dengan geometri yang sama membutuhkan 200 ton. Pembeli tidak boleh berasumsi bahwa mesin press yang diperingkat untuk baja akan menangani paduan yang berbeda tanpa memeriksa perhitungan gaya.
Keuntungan dari pembentukan dingin dapat diukur, dan hal ini menjelaskan mengapa begitu banyak komponen logam bervolume tinggi dibuat dengan cara ini.
Manfaat ini menghasilkan total biaya per bagian yang lebih rendah selama proses produksi, asalkan volumenya cukup tinggi untuk mengamortisasi perkakas. Untuk volume rendah, harga cetakan biasanya mahal, yang merupakan kriteria pembelian utama.
Pembentukan dingin bukanlah solusi universal. Mengetahui batasannya sangat penting sebelum melakukan penggunaan mesin press atau peralatan.
Risiko pengadaan yang sering diabaikan adalah laminasi antara mesin press dan perkakas. Mesin press yang dirancang untuk stempel progresif mungkin tidak memiliki kontrol kecepatan geser yang diperlukan untuk penempaan dingin. Sebaliknya, mesin press yang dibuat untuk penempaan dingin mungkin tidak memiliki laju kayuhan tinggi yang diperlukan untuk pengencang. Pembeli harus meminta produsen untuk menunjukkan kurva gaya-stroke dan kapasitas energi, bukan hanya tonase terukur.
Pers adalah jantung dari operasi pembentukan dingin. Ini memberikan kekuatan yang mendorong pukulan ke dalam cetakan, dan menentukan akurasi bagian, masa pakai alat, dan biaya produksi keseluruhan. Parameter tekan utama yang harus dievaluasi adalah tonase, kekakuan rangka, panjang langkah, kecepatan geser, dan jenis penggerak.
Tonase adalah gaya maksimum yang dapat diterapkan oleh pers selama melakukan pukulan. Ini harus melebihi gaya pembentukan puncak yang dibutuhkan oleh bagian tersebut, yang dihitung dari tegangan aliran material dan luas yang diproyeksikan. Aturan praktisnya adalah memilih mesin press dengan tonase 10 hingga 20 persen lebih banyak daripada puncak yang dihitung, untuk memungkinkan variasi material dan keausan alat.
Kekakuan bingkai diukur berdasarkan defleksi rangka yang dibebani. Rangka yang kaku menjaga pukulan dan cetakan tetap sejajar, yang sangat penting untuk menjaga toleransi yang ketat. Pengepres rangka tertutup umumnya lebih kaku daripada pengepres rangka terbuka karena jalur gaya simetris di sekeliling alas. Oleh karena itu, banyak pembentuk dingin lebih memilih desain rangka tertutup untuk beban berat.
Panjang pukulan menentukan seberapa jauh slide bergerak dari dasar goresan. Itu harus mengakomodasi tinggi bagian, bukaan cetakan, dan perjalanan pukulan yang diperlukan. Bagian yang dalam dan ekstrusi yang panjang ke depan memerlukan kayuhan yang lebih panjang, yang pada gilirannya dapat mengurangi laju kayuhan karena perosotan harus dipercepat dalam jarak yang lebih jauh.
Kecepatan geser adalah kecepatan saat alat menyentuh material. Untuk pembentukan dingin, kecepatan yang terkontrol di dekat bagian bawah langkah penting untuk menghindari pembebanan kejut dan pecahnya cetakan. Pengepres mekanis memiliki profil kecepatan yang ditentukan oleh geometri poros engkol, sedangkan pengepres servo memungkinkan operator memprogram kurva kecepatan.
Jenis penggerak bisa mekanis, hidrolik, atau servo. Mesin press mekanis menggunakan roda gila dan kopling untuk menyalurkan energi, dan efisien untuk pembentukan kecepatan tinggi. Mesin press hidrolik menghasilkan tonase penuh pada setiap titik kayuhan, yang berguna untuk operasi pembentukan yang lama namun secara keseluruhan lebih lambat. Mesin press servo menggunakan motor servo langsung pada poros engkol atau melalui kotak roda gigi, memberikan kontrol gerakan geser dan manajemen energi yang presisi.
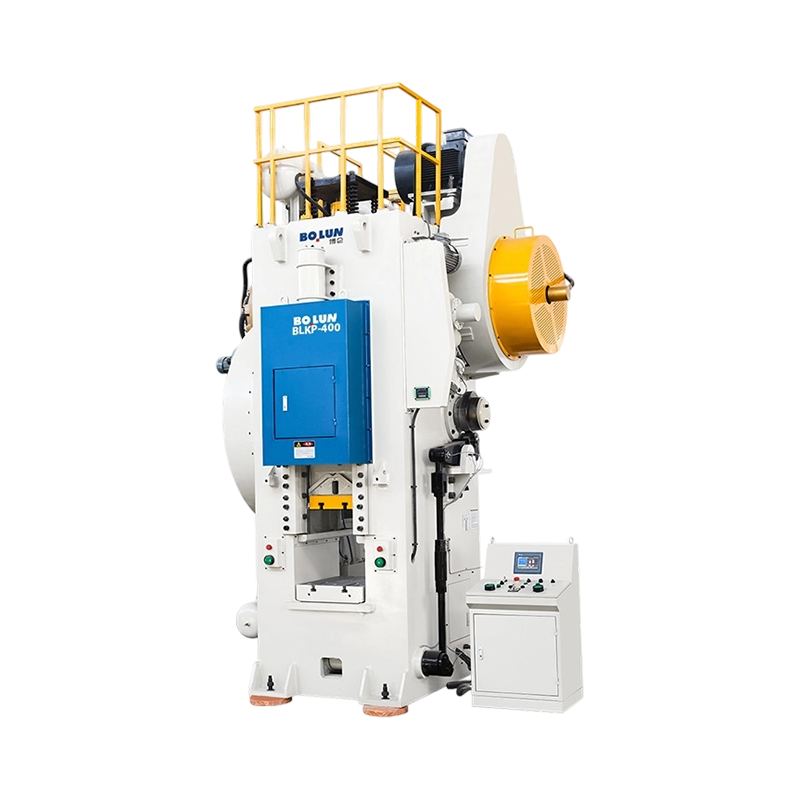
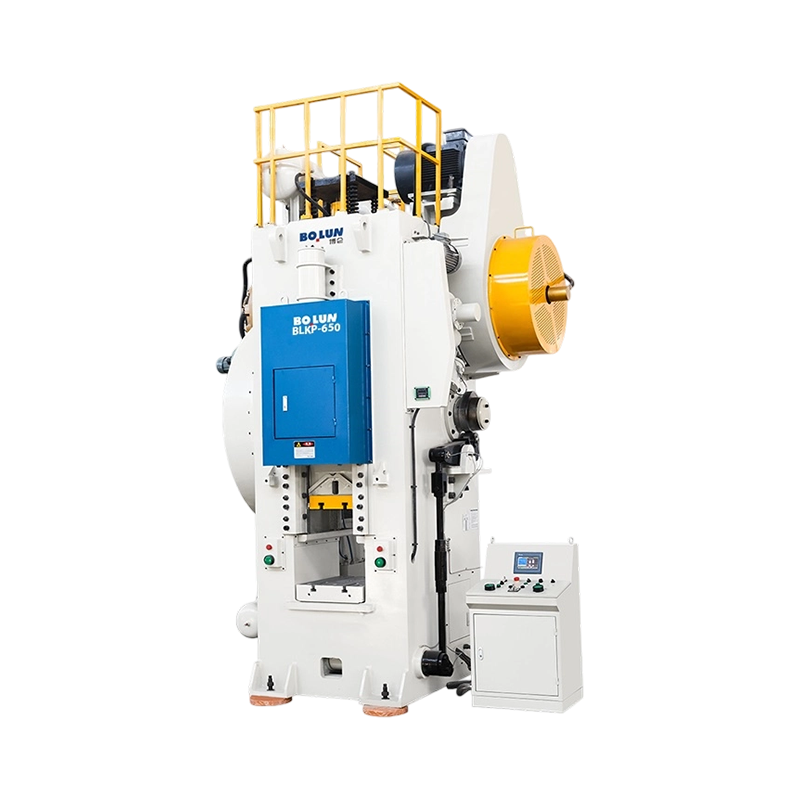
Penekan tombol penempaan dingin, seperti penekan sambungan buku jari, menawarkan keuntungan mekanis di bagian bawah kayuhan. Tautan pengalih memberikan gaya tinggi di dekat titik mati bawah dengan kecepatan sangat rendah, yang ideal untuk bagian penempaan dingin yang memerlukan tekanan tinggi dan sedikit gerak geser. Inilah sebabnya mengapa mesin press knuckle-joint sering dipilih untuk aplikasi penempaan dingin dibandingkan mesin press engkol biasa.
 BLKP-850 Kekuatan Industri Penempaan Dingin Tugas Berat Tipe Toggle Power Press BLKP-850 Kekuatan Industri Penempaan Dingin Tugas Berat Tipe Toggle Power Press delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Lihat Produk →
Misalnya, BLKP850 adalah mesin tipe sakelar penempaan dingin tugas berat yang dirancang untuk penempaan dingin skala industri. Penggerak sambungan buku jari memungkinkan gaya deformasi tinggi dengan gerakan seimbang, yang merupakan kondisi yang diperlukan untuk membentuk material berkekuatan tinggi tanpa memecahkannya. Saat Anda membandingkan mesin press untuk jalur tempa dingin, lihatlah energi pembentukan efektif per pukulan, bukan hanya tonasenya. Tombol tekan menghasilkan tenaga maksimal dengan kecepatan minimal, sehingga melindungi perkakas dan mengurangi risiko robeknya komponen.
Mesin penekan penempaan dingin adalah mesin khusus yang menggunakan mekanisme sambungan buku jari, bukan engkol sederhana. Mekanisme ini menghasilkan efek “diam” di dekat bagian bawah kayuhan, yang berarti perosotan bergerak perlahan saat gaya mencapai puncaknya. Perilaku berkecepatan rendah dan berkekuatan tinggi itulah yang dibutuhkan oleh penempaan dingin.
Tautan sakelar memiliki keuntungan mekanis yang melipatgandakan gaya masukan. Torsi motor yang kecil menjadi gaya vertikal yang sangat besar pada slide, tetapi hanya pada jarak kerja yang pendek. Hal ini membuat pengepresan sakelar ideal untuk pencetakan koin, ekstrusi, dan operasi pembentukan dingin lainnya yang deformasinya kecil namun gayanya besar. Hasilnya adalah bagian yang kaku dan akurat dengan permukaan akhir yang bersih.
Salah satu risiko dengan tombol tekan adalah tidak dapat menahan pukulan kerja yang lama. Jika bagian tersebut memerlukan ekstrusi yang lama, mesin press mungkin tidak dapat menggerakkan slide dengan cukup. Dalam hal ini, mesin press engkol atau mesin press servo dengan langkah yang panjang lebih tepat. Pembeli harus mencocokkan jenis pengepresan dengan jalur deformasi spesifik bagian tersebut.
Mesin press yang digerakkan oleh servo mengubah keekonomian cold forming. Mesin press servo menggunakan motor servo untuk menggerakkan slide melalui jalur yang dapat diprogram, daripada mengandalkan roda gila dan kopling tetap. Hal ini memberi operator kendali tingkat tinggi terhadap kecepatan geser, posisi, dan profil gaya. Untuk pembentukan dingin, mesin press servo dapat:
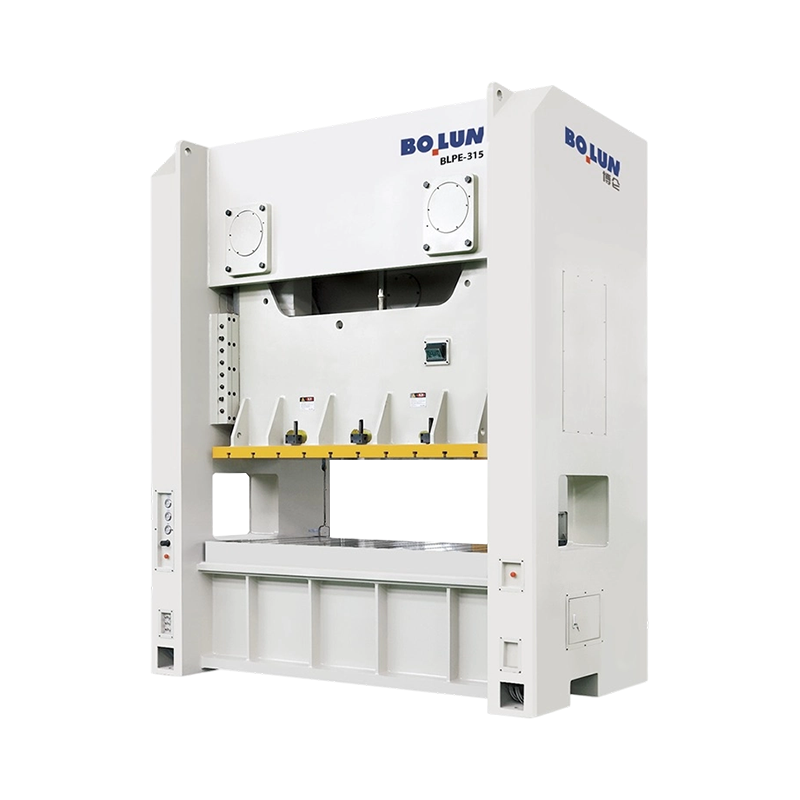
Mesin press servo titik ganda bingkai tertutup adalah pilihan umum untuk pembentukan dingin. Desain rangkanya memberikan kekakuan tinggi, dan sambungan dua titik mendistribusikan beban secara merata ke seluruh alas, yang penting untuk bagian besar. Motor servo memungkinkan operator menyesuaikan kurva geser dengan respons material. Misalnya, saat membentuk paduan berkekuatan tinggi, mesin press dapat diprogram untuk menahan bagian bawah selama beberapa ratus milidetik, sehingga logam dapat mengalir ke dalam rongga cetakan tanpa robek.
 BLES-315 Mesin Press Daya Servo Titik Ganda Bingkai Tertutup Pembangkit Listrik Industri BLES-315 Mesin Press Daya Servo Titik Ganda Bingkai Tertutup Pembangkit Listrik Industri delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Lihat Produk →
Mesin press servo titik ganda bingkai tertutup BLES315 dirancang untuk tugas pembentukan dingin industri yang memerlukan kontrol kayuhan dinamis dan alas yang stabil. Kapasitas energinya yang tinggi dan gerakan yang dapat diprogram memungkinkan pembuatan komponen dengan dimensi yang konsisten sekaligus mengakomodasi variasi material yang masuk. Ketika sel pembentuk dingin mencakup otomatisasi, mesin press servo dapat diintegrasikan dengan robot atau sistem transfer karena waktu pukulan dapat disesuaikan dalam perangkat lunak daripada dengan mengubah komponen mekanis.
Gambar dalam adalah proses pembentukan dingin di mana lembaran atau blanko dimasukkan ke dalam cetakan untuk membuat cangkir atau bagian berongga. Hal ini biasa terjadi pada produksi cangkang baterai, komponen peralatan, dan suku cadang otomotif. Kunci dari deep drawing adalah material harus dibiarkan mengalir secara bertahap dan seragam untuk menghindari robekan. Mesin press servo dengan gerakan yang dapat diprogram dapat memberikan kecepatan dan tekanan yang tepat di setiap tahap, itulah sebabnya mesin press servo semakin banyak digunakan untuk operasi deep drawing.
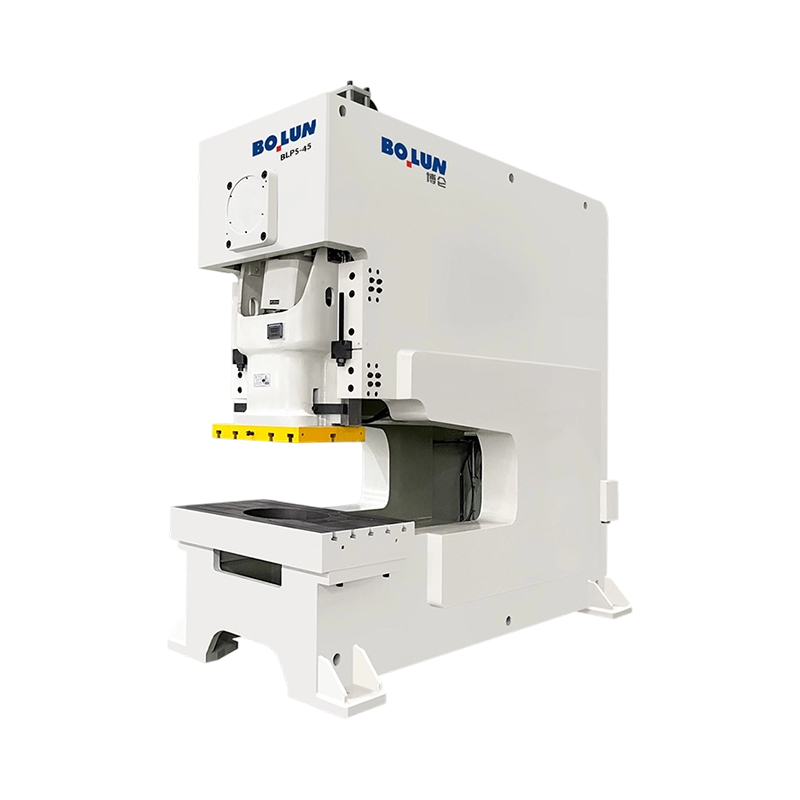
Mesin press servo satu titik tipe terbuka dengan kemampuan menggambar dalam, seperti BLAS125, adalah solusi ringkas untuk suku cadang yang tidak memerlukan alas besar namun memerlukan kontrol kecepatan menggambar yang presisi. Sebutan “gambar dalam” berarti mesin press dirancang dengan panjang kayuhan, kecepatan geser, dan ruang perkakas yang tepat untuk menangani pembentukan cangkir dalam. Ketika pemasok secara eksplisit memasarkan mesin servo press untuk deep drawing, ini merupakan sinyal kuat bahwa perusahaan memahami perlunya gerakan geser yang terkontrol dalam pembentukan dingin.
 BLAS-125 Mesin Press Daya Servo Titik Tunggal Tipe Terbuka Gambar Dalam BLAS-125 Mesin Press Daya Servo Titik Tunggal Tipe Terbuka Gambar Dalam Torsi Tinggi menghasilkan gaya yang luar biasa sebesar 1250 kN dengan langkah geser yang diperpanjang sebesar 180 mm. Model ini unggul... Lihat Produk →
Untuk pembentukan cangkang baterai, kombinasi penggerak servo dan kerangka titik ganda seringkali ideal. Gerakan servo dapat disesuaikan dengan kualitas dan ketebalan material cangkang, dan perosotan dua titik memastikan tekanan seragam di seluruh cetakan, sehingga mengurangi kerutan dan retakan. Seiring dengan peralihan pembentukan dingin ke dalam manufaktur baterai, peralatan ini menjadi pembeda bagi pemasok yang dapat mengirimkan cangkang secara konsisten dengan volume tinggi.
Keputusan untuk menggunakan cold forming atau hot forming tidak selalu jelas. Setiap proses memiliki jendela kelayakan tertentu berdasarkan bentuk bagian, material, volume, dan properti yang diperlukan. Tabel di bawah ini merangkum perbedaan utama.
| Kriteria | Cold Forming | Pembentukan Panas |
|---|---|---|
| Suhu | Di bawah rekristalisasi, biasanya pada suhu kamar | Di atas rekristalisasi, biasanya 700 hingga 1200°C |
| Kekuatan materi | Meningkat karena pengerasan regangan | Berkurang, bahan tetap lembut |
| Permukaan akhir | Halus, tidak ada skala | Skala oksida, seringkali memerlukan pembersihan |
| Toleransi dimensi | Ketat, seringkali tidak ada pemesinan sekunder | Toleransi yang lebih longgar dan lebar, mungkin memerlukan pemesinan |
| Kekuatan peralatan | Diperlukan tonase tinggi | Tonase lebih rendah, karena bahannya lembut |
| Kompleksitas bentuk maksimum | Terbatas pada bentuk yang lebih sederhana tanpa potongan yang dalam | Dapat membentuk bentuk yang kompleks dan bagian yang sangat besar |
| Konsumsi energi per bagian | Energi pemanasan lebih rendah, tetapi energi pembentukan lebih tinggi | Biaya pemanasan tinggi, gaya pembentukan lebih rendah |
| Volume produksi tipikal | Volume tinggi, biaya perkakas diamortisasi | Volume rendah hingga sedang, perkakas lebih sederhana |
Dampak praktis dari perbedaan ini terasa pada total biaya per bagian. Pembentukan dingin bersinar dalam proses produksi yang panjang di mana desain bagiannya kompatibel dengan prosesnya. Pembentukan panas lebih mudah untuk komponen yang kompleks dan batch yang lebih kecil, namun menambah energi, pembersihan, dan biaya penyelesaian. Hibrida yang umum adalah pembentukan hangat, yang terjadi di atas suhu kamar tetapi di bawah rekristalisasi, menyeimbangkan keuletan dan kekuatan. Beberapa pemasok menawarkan mesin press pembentukan hangat yang dapat dialihkan ke mode pembentukan dingin, namun kontrol suhu menambah kerumitan.
Saat membandingkan mesin press pembentuk dingin dengan mesin press tempa panas, ingatlah bahwa biaya mesin press hanyalah salah satu bagian dari sistem. Perkakas, sistem pengumpanan, otomatisasi, dan kontrol kualitas semuanya harus selaras dengan suhu proses. Pemasok yang hanya menjual mesin press tempa panas mungkin tidak memiliki keahlian untuk merekomendasikan solusi pembentukan dingin yang sebenarnya, jadi mintalah studi kasus pembentukan dingin yang spesifik.
Cold forming digunakan di berbagai industri karena menghasilkan kekuatan tinggi, scrap rendah, dan waktu siklus cepat. Beberapa aplikasi yang paling umum meliputi:
Ketika produsen memberi tahu Anda bahwa mesin cetak tertentu cocok untuk “cangkang baterai” atau “gambar dalam”, mereka tidak hanya melakukan pemasaran. Mereka menetapkan bahwa bingkai pers, panduan slide, dan kontrol gerakan telah dirancang sesuai dengan tuntutan dinamis aplikasi tersebut. Untuk cangkang baterai, misalnya, mesin press harus mampu menangani gaya cetakan yang tinggi sambil mempertahankan lapisan yang stabil selama proses produksi yang lama. Struktur rangka tertutup atau semi tertutup sering kali lebih disukai karena menahan beban samping yang disebabkan oleh penarikan dalam.
Pembentukan dingin menghasilkan suku cadang dengan kecepatan tinggi, sehingga kendali mutu harus sama cepatnya untuk mengetahui cacat sebelum menjadi banyak barang cacat. Masalah kualitas yang utama adalah keakuratan dimensi, retakan, material lepas, dan kerusakan permukaan.
Pengukuran dimensi biasanya dilakukan dengan mikrometer, alat ukur, atau sistem optik. Untuk komponen bervolume tinggi, pengukuran optik dapat memantau komponen secara real time, memeriksa diameter, panjang, dan ovalitas. Proses pembentukan dingin sangat dapat diulang, jadi jika selusin bagian pertama masih dalam toleransi, bagian lainnya biasanya akan menyusul kecuali jika perkakas sudah aus.
Retak adalah modus kegagalan yang paling umum dalam pembentukan dingin. Retakan dapat terjadi pada permukaan atau bagian dalam, dan biasanya disebabkan oleh melebihi batas keuletan material. Operator memperhatikan permukaan yang kasar atau retak, yang menunjukkan bahwa material telah mencapai batas kerja dinginnya. Responsnya adalah dengan mengurangi deformasi per stasiun, menambah jumlah langkah, atau menggunakan kualitas material yang lebih lembut.
Kekhawatiran lainnya adalah kualitas permukaan. Bagian yang dibentuk dingin harus memiliki hasil akhir yang cerah dan halus. Jika cetakannya tergores atau terlalu kasar, bagian tersebut akan mewarisi tekstur tersebut. Oleh karena itu, pemeliharaan perkakas merupakan bagian penting dari pengendalian kualitas. Pemasok yang baik akan menyediakan jadwal pemeliharaan preventif yang mencakup pemeriksaan keausan pada punch dan die, pemeriksaan pin ejektor, dan verifikasi kelonggaran bushing pemandu.
Bagi produsen yang ingin menjadi sumber “satu atap”, kendali mutu juga mencakup pemantauan dalam proses. Beberapa mesin servo modern dapat menghasilkan kurva gaya-perpindahan untuk setiap pukulan. Kurva abnormal menunjukkan penyimpangan proses seperti blanko yang hilang, pahat rusak, atau perubahan kekerasan material. Ini adalah alat yang ampuh untuk mencegah cacat sebelum sampai ke pelanggan.
Memilih mesin press cold forming yang tepat adalah keputusan yang memengaruhi efisiensi produksi, masa pakai alat, dan kualitas produk Anda selama bertahun-tahun. Gunakan daftar periksa berikut untuk memandu evaluasi Anda:
Pabrikan yang memiliki reputasi baik tidak hanya akan menjual mesin kepada Anda; mereka akan bekerja dengan Anda untuk menentukan prosesnya. Misalnya, jika Anda perlu membentuk cangkang baterai, pemasok yang menawarkan mesin press daya baterai dua titik tipe terbuka menunjukkan bahwa mereka telah menargetkan tantangan spesifik dari aplikasi tersebut. Prinsip yang sama berlaku untuk pengepresan penempaan dingin dan pengepres bingkai tertutup yang digerakkan oleh servo.
Pembentukan dingin adalah proses manufaktur yang kuat untuk memproduksi komponen logam bervolume tinggi dengan limbah rendah, kekuatan lebih baik, dan toleransi ketat. Ini bukan metode tunggal, namun serangkaian proses termasuk ekstrusi maju, ekstrusi mundur, menjengkelkan, penempaan dingin, dan pos dingin. Pilihan peralatan sama pentingnya dengan material dan perkakas, karena mesin press menentukan gaya yang tersedia, kontrol kayuhan, dan kekakuan yang diperlukan untuk menghasilkan komponen yang konsisten.
Sebelum Anda berinvestasi dalam mesin press cold forming, kenali geometri bagian, material, dan volume Anda. Bekerja samalah dengan vendor peralatan berpengalaman yang dapat menunjukkan kepada Anda bagaimana mesin mereka dirancang untuk mode pembentukan spesifik yang akan Anda jalankan. Bandingkan tidak hanya tonasenya, tetapi juga jenis rangka, sistem penggerak, panduan slide, dan dukungan perkakas. Mintalah contoh nyata dari suku cadang serupa dan waktu siklus yang diamati, tingkat kerusakan, dan masa pakai perkakas.
Jika Anda mencari solusi pembentukan dingin yang lengkap, tim di Mesin Bolun Presisi Tinggi memiliki pengalaman dan portofolio produk untuk memandu Anda. Dari pengepres servo tipe terbuka untuk penarikan dalam hingga pengepres servo titik ganda bingkai tertutup dan pengepres penempaan dingin, mesin yang tepat tersedia untuk aplikasi Anda. Langkah terbaik berikutnya adalah mengirimkan gambar komponen Anda ke pemasok dan meminta studi kelayakan proses. Percakapan tersebut akan menyelamatkan Anda dari dua kesalahan terbesar dalam cold forming: membeli mesin press yang terlalu kecil dan membeli mesin press yang terlalu kaku untuk menjalankan produksi yang fleksibel.
Pembentukan dingin bukanlah hal yang ajaib, namun jika disesuaikan dengan bagian, bahan, dan pengepresan yang tepat, hal ini akan memberikan hasil luar biasa secara konsisten. Gunakan informasi dalam panduan ini sebagai titik awal praktis untuk pembelian peralatan Anda, lalu buat keputusan akhir berdasarkan data yang diuji dari suku cadang Anda sendiri.


Bila Anda berencana memproduksi komponen logam berukuran sedang atau kecil...
Apa itu Power Press? A power press — juga disebut stamping pre...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang insinyur perkakas mengutip program braket baru dan menentukan mesi...
Cetakan penempaan dingin jarang mengumumkan kegagalannya terlebih dahulu. ...
Dalam manufaktur modern, penempaan dingin banyak digunakan di industri otomot...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

