Cetakan penempaan dingin jarang mengumumkan kegagalannya terlebih dahulu. Suatu hari mesin press bekerja dengan lancar dengan kecepatan 45 pukulan per menit, menghasilkan poros dua langkah dengan alas bergelang. Keesokan harinya operator mendengar bunyi klik tumpul di bagian bawah pukulan, dan pemeriksaan menunjukkan adanya pukulan yang patah di persimpangan antara kepala dan batangnya. Permukaan patahan menunjukkan tanda pantai yang menelusuri kembali ke radius transisi 0,3 mm, ditentukan karena gambar pelanggan tidak mengizinkan fitur yang lebih besar. Radius yang kecil tersebut, dikombinasikan dengan beban pukulan sebesar 180 kN dan ketidaksejajaran tekan sebesar 0,05 mm antara pukulan dan cetakan, mengubah pekerjaan penempaan dingin yang rutin menjadi pembuatan ulang alat yang tidak direncanakan dan perubahan waktu henti total.
Inilah realitas desain alat penempaan dingin. Tidak seperti cetakan stempel, yang sebagian besar mengatur tegangan lentur dan geser, perkakas tempa dingin harus bertahan terhadap tekanan kontak 1.500 hingga 2.500 MPa selama ratusan ribu pukulan, sementara benda kerja mengeraskan regangan setiap kali pukulan. Tugas perancang alat bukan sekadar menyalin geometri bagian ke dalam rongga cetakan. Hal ini untuk menciptakan sistem lengkap dari punch, die insert, stress ring, ejector, lubrication, dan pengaturan mesin yang menjaga tegangan tetap dalam batas kelelahan material pahat, menjaga keakuratan dimensi bagian yang ditempa, dan menghasilkan masa pakai pahat yang ekonomis.
Artikel ini menjelaskan prinsip-prinsip praktis desain alat penempaan dingin untuk insinyur alat, perencana proses, dan manajer produksi yang bekerja dengan mesin penempaan dingin. Ini mencakup lingkungan beban, fungsi setiap komponen alat, pemilihan material, desain cincin tegangan, aturan geometri, perencanaan urutan pembentukan, pelumasan, pencegahan kegagalan, dan pengaruh mesin press itu sendiri. Tujuannya adalah untuk menyediakan seperangkat aturan desain yang dapat diterapkan secara langsung untuk mengurangi kerusakan alat, meminimalkan waktu henti, dan meningkatkan keakuratan komponen yang ditempa dingin.
Penempaan dingin mengubah bentuk logam pada suhu kamar, atau sedikit di atasnya ketika panas yang dihasilkan oleh deformasi plastis tertahan di dalam pahat dan benda kerja. Karena logam tidak pernah mencapai suhu rekristalisasinya, benda kerja akan mengeras secara regangan terus menerus selama pukulan. Ini berarti gaya yang dibutuhkan untuk mengubah bentuk bagian meningkat seiring dengan kemajuan gerakan, dan fase kalibrasi akhir dari gerakan mengalami tekanan kontak tertinggi.
Dari sudut pandang perancang alat, tiga angka paling penting. Yang pertama adalah tekanan kontak pada die shoulder dan permukaan pukulan. Untuk baja karbon struktural seperti AISI 1018 atau 1045, ekstrusi ke depan biasanya menghasilkan tekanan kontak 1.200 hingga 1.800 MPa, sedangkan ekstrusi ke belakang berbentuk cangkir dapat mendorong tekanan permukaan pukulan di atas 2.000 MPa. Yang kedua adalah akumulasi regangan plastik yang dikenakan pada benda kerja. Bagian dengan pengurangan penampang sebesar 70 persen mengakumulasi regangan yang cukup untuk menggandakan tegangan aliran bahan awal yang dianil. Yang ketiga adalah jumlah pukulan yang harus bertahan pada alat tersebut. Kampanye produksi untuk komponen pengikat, cincin bantalan, atau poros biasanya berjalan dari 50.000 hingga 500.000 bagian, menempatkan material perkakas dengan kuat dalam kondisi kelelahan siklus tinggi.
Kondisi ini memisahkan desain alat penempaan dingin dari hampir semua disiplin ilmu lainnya. Sebuah cetakan stamping jarang membawa beban lentur di atas 500 MPa. Cetakan tempa panas beroperasi pada suhu tinggi, namun tekanan aliran benda kerja rendah, sehingga tekanan cetakan tetap di bawah sekitar 500 MPa. Perkakas penempaan dingin harus berisi benda kerja yang keras, kuat, dan abrasif, sekaligus menyalurkan gaya yang mendorong material perkakas mendekati kuat luluh tekannya. Tabel di bawah membandingkan kondisi yang mempengaruhi keputusan desain alat.
| Parameter | Penempaan panas | Penempaan dingin |
|---|---|---|
| Suhu benda kerja | 900–1.250 °C | 20–200 °C |
| Stres aliran benda kerja | 50–200 MPa | 500–1.500 MPa |
| Tekanan kontak mati yang khas | 200–500 MPa | 1.000–2.500 MPa |
| Masalah alat utama | Kelelahan termal dan pemeriksaan panas | Kelelahan dan keausan mekanis |
| Paparan tarik dari cetakan | Rendah | Tinggi, memerlukan pratekan |
| Toleransi bagian yang dapat dicapai | IT12–IT16 | IT7–IT9 |
Implikasi praktisnya adalah bahwa setiap keputusan desain pada perkakas tempa dingin — pilihan baja perkakas, jumlah cincin tegangan, pemolesan rongga, jari-jari sudut, pelumas — dilakukan untuk mengelola satu atau lebih kondisi ekstrem ini. Ketika suatu alat gagal secara tidak terduga, hal ini hampir selalu terjadi karena perancangnya meremehkan salah satu alat tersebut.
Alat penempaan dingin adalah rakitan komponen presisi yang bekerja bersama-sama, bukan satu blok cetakan mesin. Satu set alat lengkap biasanya mencakup:
Setiap komponen memikul jenis beban yang berbeda. Pukulan bekerja terutama dalam kompresi, tetapi setiap ketidaksejajaran atau geometri bagian yang asimetris menambah pembengkokan. Sisipan cetakan membawa tekanan radial dari benda kerja yang mencoba mengembangkannya ke luar. Cincin tegangan membawa tegangan lingkaran tarik yang dihasilkan, yang lebih aman untuk materialnya karena cincin dipilih karena ketangguhannya dan tidak bersentuhan dengan benda kerja. Ejektor mengalami kompresi selama pelepasan bagian, dan pelat pendukung harus menahan lekukan permukaan lokal pada titik kontak.
Proses desain harus mengikuti urutan yang disiplin. Mulailah dari gambar bagian yang sudah jadi dan tentukan tahapan pembentukan secara berurutan sebelum mendesain masing-masing rongga cetakan. Untuk setiap tahap, rancang bentuk rongga sisipan cetakan dan profil pelubang. Perkirakan gaya pembentukan maksimum dan tekanan radial. Pilih bahan alat untuk setiap komponen. Rancang rakitan cincin tegangan menggunakan aturan silinder berdinding tebal yang dijelaskan nanti di artikel ini. Terakhir, tentukan penyelesaian permukaan, pelapis, pelumasan, dan sistem ejeksi. Beralih langsung dari geometri komponen ke pemesinan tanpa analisis ini adalah alasan paling umum mengapa perkakas cold forging baru gagal dalam uji coba.
Pemilihan material perkakas adalah keputusan tunggal yang paling langsung menentukan umur perkakas dan biaya per bagian yang ditempa. Alat tempa dingin harus memberikan kekerasan pada suhu pengoperasian, kuat tekan di atas 2.000 MPa, ketangguhan yang cukup untuk menahan retak, dan ketahanan aus terhadap permukaan logam yang bersih dan abrasif. Tidak ada satu tingkatan pun yang dapat memenuhi semua persyaratan dengan sempurna, sehingga perancang menyeimbangkannya sesuai dengan pengoperasiannya.
Baja perkakas kerja dingin seperti AISI D2, A2, dan O1 adalah pilihan paling ekonomis untuk aplikasi jangka pendek dan beban rendah. Alat ini menawarkan ketangguhan dan kemampuan mesin yang baik, namun kekerasan dan ketahanan ausnya terbatas, dan cepat melunak jika panas gesekan menaikkan suhu alat hingga melebihi 200 °C. Mereka tetap berguna untuk pelat pendukung, penahan, dan perkakas jangka pendek.
Baja berkecepatan tinggi seperti M2 dan M42 mempertahankan kekerasan pada suhu kerja yang lebih tinggi dan merupakan pilihan standar untuk pukulan ekstrusi dan sisipan cetakan dalam produksi volume sedang. Kandungan paduannya yang lebih tinggi memberikan ketahanan aus yang lebih baik dibandingkan baja perkakas kerja dingin. Baja kecepatan tinggi metalurgi serbuk, seperti yang mendekati komposisi PM-M4, meningkatkan ketahanan aus dan ketangguhan dibandingkan dengan HSS konvensional, karena karbidanya yang halus dan terdistribusi secara merata mengurangi jumlah lokasi inisiasi retak. Sekarang menjadi standar untuk pukulan jangka panjang dan sisipan cetakan beban tinggi dalam penempaan dingin.
Tungsten karbida, biasanya dengan kadar ikatan kobalt dalam kisaran K05 hingga K20, menawarkan kekuatan tekan dan ketahanan aus tertinggi dibandingkan material perkakas umum lainnya. Sisipan cetakan karbida dapat bertahan terhadap jutaan pukulan dalam operasi ekstrusi dan pengukuran komponen kecil. Namun, karbida hampir tidak memiliki keuletan: karbida mudah retak jika tertekuk, terbentur, atau tidak sejajar. Oleh karena itu, rakitan perkakas harus dirancang untuk memuat karbida hanya dalam keadaan kompresi, dengan panduan pukulan yang kaku dan kecepatan tumbukan yang terkendali.
| Keluarga materi | Kekerasan | Kekuatan tekan | Aplikasi khas |
|---|---|---|---|
| Baja perkakas kerja dingin (kelas D2, A2) | 58–62 HRC | 2.000–2.400 MPa | Pukulan jangka pendek, mati, pendukung |
| Baja berkecepatan tinggi (kelas M2, M42) | 62–65 HRC | 2.500–3.200 MPa | Pukulan jangka menengah dan sisipan cetakan |
| HSS logam bubuk (kelas PM-M4) | 64–67 HRC | 3.000–3.800 MPa | Pukulan jangka panjang, pukulan mati dengan beban tinggi |
| Tungsten karbida (K05–K20) | 88–92 SDM | 3.500–5.500 MPa | Sisipan cetakan untuk ekstrusi dan ukuran kecil |
Aturan praktis untuk pemilihan awal: untuk suku cadang dengan diameter luar maksimum di bawah sekitar 30 mm dan produksi berjalan di atas 200.000 buah, sisipan cetakan karbida dengan pelubang PM-HSS adalah kombinasi yang andal. Untuk komponen dengan diameter di atas 50 mm, perkakas PM-HSS atau HSS lebih mudah digunakan, karena cetakan karbida dengan ukuran tersebut menjadi berat, mahal, dan rapuh. Untuk beban radial yang sangat tinggi, sisipan karbida digunakan dengan dua cincin tegangan, seperti dijelaskan pada bagian selanjutnya.
Penempaan dingin terjadi pada tekanan yang akan meledakkan cetakan baja keras yang tidak diperkuat pada pukulan pertama. Cincin tegangan yang mengelilinginya ada untuk satu tujuan: untuk menempatkan sisipan cetakan di bawah pratekan tekan yang terkendali sehingga tekanan penempaan harus terlebih dahulu menghilangkan pratekan tersebut sebelum sisipan dapat mengalami tegangan.
Prinsip pengoperasiannya berasal dari teori silinder berdinding tebal. Ketika cincin baja yang diperkeras dengan diameter dalam sedikit lebih kecil dari diameter luar sisipan cetakan ditekan atau disusutkan ke posisinya, interferensi menciptakan tekanan radial pada antarmuka dan distribusi tegangan lingkaran melalui kedua bagian. Sisipan cetakan menerima tegangan lingkaran tekan pada permukaan luarnya, dan lubang sisipan menerima tegangan tekan yang lebih kecil. Selama pembentukan, tekanan radial dari benda kerja bekerja melawan lubang dan sebagian membatalkan prakompresi ini. Jika interferensi dipilih dengan benar, tegangan net hoop pada lubang cetakan tetap tekan, atau hanya sedikit tarik, selama keseluruhan pukulan. Keadaan tekan mencegah timbulnya retakan dan menghentikan penyebaran retakan mikro yang ada.
Nilai interferensi pada perkakas tempa dingin biasanya berkisar antara 0,15 dan 0,35 persen dari diameter perkawinan. Untuk sisipan cetakan dengan diameter luar 50 mm, interferensi sebesar 0,2 persen sama dengan interferensi diametral 0,10 mm, yang merupakan jumlah besar bila diukur terhadap batas elastis bahan. Cetakan ekstrusi mundur yang berat sering kali menggunakan dua atau tiga cincin tegangan konsentris. Masing-masing cincin mempunyai interferensi yang sesuai dengan cincin berikutnya, mendistribusikan tekanan radial ke seluruh penampang total yang lebih besar sehingga cincin luar tidak melebihi kekuatan lelahnya.
Cincin tegangan itu sendiri biasanya terbuat dari baja perkakas atau baja maraging yang kuat dan berkekuatan tinggi, yang diberi perlakuan panas hingga sekitar 45 hingga 55 HRC. Lubangnya harus digerinda dan diasah dengan presisi yang sama dengan diameter luar sisipan cetakan, karena titik tinggi lokal mana pun akan memusatkan tegangan pada antarmuka. Bahu yang tajam, lubang oli, atau alur pasak pada lubang ring tegangan sering menjadi lokasi terjadinya retakan lelah; radius yang besar dan transisi yang mulus adalah wajib.
Urutan desain praktis: pertama, tentukan tekanan radial yang diharapkan pada lubang cetakan dari beban pembentuk dan bidang kontak. Kedua, pilih rasio diameter luar-dalam-dalam sisipan cetakan minimal 2:1. Ketiga, hitung interferensi yang diperlukan untuk menjaga kompresi lubang pada beban maksimum. Keempat, periksa tegangan ekivalen pada sisipan cetakan dan cincin tegangan dengan perhitungan elastis sederhana atau analisis elemen hingga. Kelima, jika cincin tegangan mengalami tegangan berlebih, tambahkan cincin kedua atau ganti dengan material yang berkekuatan lebih tinggi. Urutan ini cukup cepat untuk diterapkan pada tahap konsep dan cukup akurat untuk mencegah kegagalan burst yang paling umum.
Sebagian besar kegagalan prematur pada alat tempa dingin dapat ditelusuri ke sejumlah kecil keputusan geometri. Mengikuti beberapa aturan konkrit akan menghilangkan sebagian besar masalah retak, terkelupas, dan terkelupas.
Tentukan radius transisi yang besar. Setiap transisi antara kepala pukulan dan batang, bahu mati dan lubang, atau tepi pelat pendukung bertindak sebagai penambah tegangan. Jari-jari 0,3 mm dapat memusatkan tegangan sebanyak tiga kali lipat dibandingkan dengan radius 3 mm. Gunakan radius minimal 1 mm pada perkakas kecil dan 2 hingga 3 mm pada perkakas dengan ukuran karakteristik di atas 50 mm. Jika gambar bagian memerlukan sudut yang tajam, tambahkan kelegaan dengan memindahkan transisi kritis keluar dari jalur beban utama; misalnya dengan menginjak bagian dengan potongan kecil yang akan dikerjakan setelah ditempa.
Gunakan lancip pada pukulan dan zona pelepas pada cetakan. Diameter luar pukulan harus memiliki lancip 1 hingga 3 derajat sepanjang panjang kerja. Hal ini mengurangi gaya gesekan dan mencegah rasa sakit saat pukulan ditarik kembali. Lubang cetakan harus berisi tanah bantalan pendek 2 hingga 5 mm di pintu keluar zona pembentuk, diikuti dengan relief berdiameter 0,2 hingga 0,5 mm, sehingga bagian tersebut hanya bersentuhan dengan lubang di zona bantalan.
Sediakan ketebalan dinding yang cukup pada sisipan cetakan. Sebagai perkiraan pertama, diameter luar sisipan cetakan harus setidaknya dua kali diameter lubang terbesar. Untuk rongga 20 mm, sisipan cetakan harus memiliki diameter luar minimal 40 mm sebelum cincin tegangan ditambahkan. Tekanan radial pada reduksi tinggi dapat memecahkan cetakan yang dindingnya terlalu tipis, karena serat luar mengalami tegangan terlepas dari cincin tegangannya.
Poles searah aliran material. Permukaan kerja rongga cetakan dan pelubang harus dipoles hingga Ra 0,2 mikrometer atau lebih baik, dengan tanda pemolesan sejajar dengan arah pergeseran logam. Tanda pemolesan yang melintasi arah aliran menciptakan kekasaran yang meningkatkan gesekan, memerangkap pelumas secara tidak merata, dan memicu timbulnya luka.
Hindari pemotongan dan rencanakan ekstraksi. Jika bagian tersebut memiliki ceruk atau lancip terbalik yang menguncinya di dalam cetakan, ejektor harus mengatasi gaya penguncian pada setiap pukulan. Jika memungkinkan, rancang bagian tersebut dengan sudut tarikan kecil 0,5 hingga 1 derajat pada permukaan luar dan sedikit lancip pada rongga internal. Jika undercut tidak dapat dihindari, pertimbangkan model split die atau segmen bergerak, namun perkirakan biaya alat lebih tinggi dan pemeliharaan berkelanjutan.
Tetapkan toleransi yang realistis. Penempaan dingin biasanya menampung IT7 hingga IT9, yang sangat baik untuk proses pembentukan. Upaya untuk mempertahankan toleransi yang lebih ketat akan mendorong pahat mendekati batas defleksi elastisnya dan memperbesar efek ketidaksejajaran tekan dan perubahan suhu. Toleransi pada komponen perkakas itu sendiri harus lima sampai sepuluh kali lebih ketat daripada toleransi bagian; rasio awal yang umum adalah toleransi bagian dibagi lima untuk dimensi rongga cetakan dan pukulan.
Desain alat tempa dingin tidak dapat diselesaikan hanya dari gambar bagian akhir. Sebagian besar komponen yang ditempa dingin diproduksi dalam beberapa operasi pembentukan, masing-masing dengan seperangkat alatnya sendiri. Urutan operasi menentukan beban pada setiap alat dan oleh karena itu menentukan desain alat untuk setiap tahap.
Urutan khas untuk poros berflensa dapat dilakukan sebagai berikut: geser kawat atau batang batang hingga memanjang, lunakkan atau anil jika material yang masuk terlalu keras, gunakan lapisan konversi dan pelumas, ubah salah satu ujungnya untuk membentuk kepala yang telah dibentuk sebelumnya, ekstrusi ke depan betis ke diameter akhirnya, dan kalibrasi flensa dengan langkah pengukuran akhir. Setiap tahap menghilangkan sejumlah massa deformasi yang terkendali dari diameter kawat awal.
Aturan utama desain adalah menyeimbangkan deformasi per tahap. Membatasi pengurangan penampang menjadi sekitar 60 hingga 70 persen per tahap akan menjaga tekanan cetakan dan regangan material dalam batas praktis untuk sebagian besar baja karbon dan baja paduan. Di atas kisaran ini, gaya pukulan yang dibutuhkan meningkat tajam, tekanan pahat meningkat, dan benda kerja dapat mengalami retakan internal atau lapisan permukaan. Untuk cangkir yang bentuknya dalam, tiga atau empat tahap rutin dilakukan: pertama ekstrusi cangkir ke belakang, kemudian menggambar ulang dinding cangkir, kemudian menyetrika dinding hingga ketebalan akhir, dan terakhir memotong tepi atas.
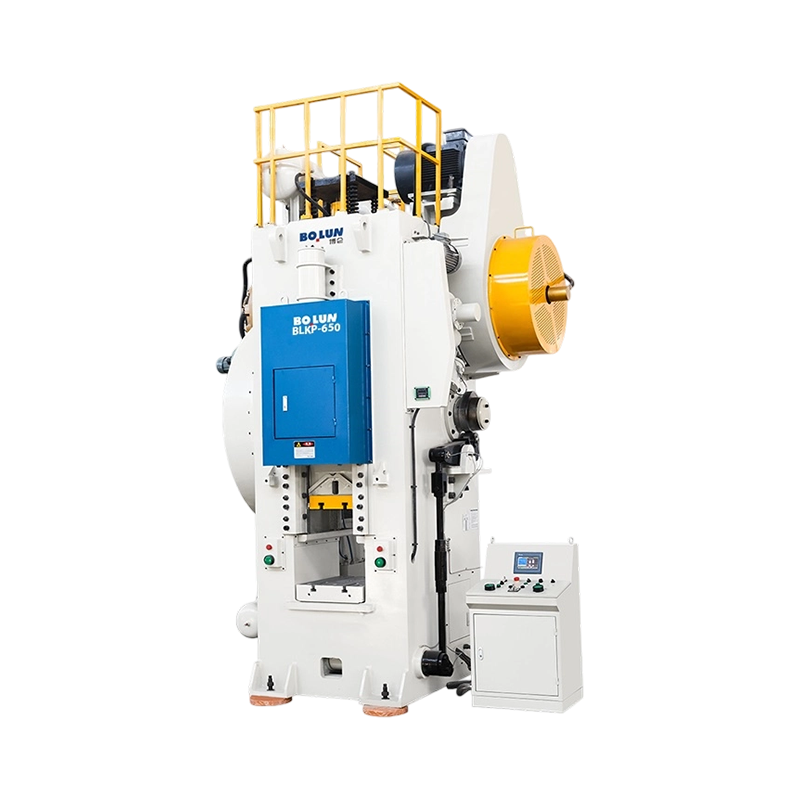
Beban pahat dihitung dari tegangan aliran benda kerja dan bidang kontak yang diproyeksikan. Sebagai perkiraan pertama, gaya tekan yang dibutuhkan adalah luas penampang benda kerja pada zona pembentukan dikalikan dengan tegangan aliran pada regangan yang bersangkutan, dikalikan faktor gesekan 1,2 hingga 1,5. Hasil ini harus dibandingkan dengan kapasitas pengepresan dan kekuatan tekan pukulan. Pukulan yang panjang dan ramping dapat melengkung sebelum mesin cetak mencapai tonase nominalnya: rasio kelangsingan, yaitu panjang dibagi diameter, harus tetap di bawah lima untuk pukulan yang tidak terarah, dan lebih dari itu, diperlukan selongsong pemandu atau selongsong penyangga. Untuk ekstrusi ukuran sedang, misalnya, mesin seperti a BLKP400 tekan tombol penempaan dingin langkah seimbang menyediakan tonase yang dibutuhkan dengan margin yang besar untuk faktor gesekan.
 Grosir BLKP-400 Serbaguna Balanced-Stroke Cold Forging Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd adalah grosir Cina BLKP-400 Serbaguna Balanced-Stroke Cold Forging Toggle Type Power Pre... Lihat Produk →
Setiap tahap mempengaruhi desain alat berikutnya. Bentuk awal yang permukaannya kasar akan menggores cetakan berikutnya. Bentuk awal yang terlalu besar akan membebani cetakan kalibrasi. Bentuk awal dengan sumbu yang tidak berada di tengah akan menciptakan beban yang tidak merata dan mematahkan pukulan akhir. Oleh karena itu, perancang alat harus menentukan dimensi bentuk awal dengan kehati-hatian yang sama seperti rongga cetakan akhir, termasuk toleransi dan penyelesaian permukaan. Dalam praktiknya, urutan pembentukan dirancang terlebih dahulu, perkakas untuk setiap tahap kedua, dan pemeriksaan beban diulangi untuk setiap tahap sebelum perkakas apa pun diproduksi.
Pelumasan bukanlah suatu detail yang ditambahkan pada akhir desain alat; itu adalah bagian dari sistem alat itu sendiri. Dalam penempaan dingin, pelumas memiliki tiga fungsi: mengurangi gesekan pada antarmuka pahat-benda kerja, mengurangi beban pembentukan yang diteruskan ke pahat, dan mencegah keausan perekat, yang sering disebut galling, antara benda kerja dan permukaan pahat.
Sistem pelumasan standar untuk baja karbon adalah lapisan konversi seng fosfat yang dikombinasikan dengan sabun natrium stearat. Lapisan fosfat berpori menyediakan jangkar mekanis untuk sabun, dan bersama-sama mereka membuat film dengan koefisien gesekan yang nyata dalam kisaran 0,05 hingga 0,10. Sistem ini telah digunakan selama puluhan tahun karena efektif dan ekonomis untuk produksi dalam jumlah besar. Peraturan lingkungan hidup semakin mendorong produsen untuk menggunakan pelumas alternatif, termasuk pelapis berbasis polimer dan sabun reaktif. Saat mengganti sistem pelumas, perancang alat harus memeriksa kembali asumsi gesekan: gesekan yang lebih tinggi meningkatkan tekanan pukulan dan dinding cetakan dan mungkin memerlukan kemiringan yang lebih besar, zona bantalan yang lebih pendek, atau gangguan cincin tegangan tambahan.
Baja tahan karat, yang mengeras dengan cepat dan mudah pecah, biasanya dilumasi dengan lapisan konversi oksalat ditambah molibdenum disulfida. Paduan aluminium dan tembaga menggunakan minyak dengan viskositas lebih rendah atau film polimer kering dan tidak memerlukan pelapis konversi. Untuk semua bahan, billet harus dibersihkan dari kerak, residu minyak, dan partikel asing sebelum dibentuk, karena inklusi keras yang tertanam dalam lapisan pelumas bertindak sebagai alat pemotong mikroskopis pada permukaan cetakan.
Pelapis alat bekerja sama dengan pelumas benda kerja. Lapisan PVD seperti kromium nitrida, titanium aluminium nitrida, dan titanium nitrida mengurangi gesekan, meningkatkan ketahanan terhadap goresan, dan melindungi permukaan pahat di mana lapisan pelumas secara lokal terurai. Pelapis sangat berguna pada pukulan, yang meluncur ke benda kerja selama retraksi. Pelapisan harus diaplikasikan pada permukaan yang digiling dan dipoles; substrat yang kasar memberikan daya rekat yang buruk dan pengelupasan dini.
Besaran desain yang penting adalah tegangan geser pada permukaan pahat. Jika tegangan gesekan mendekati kekuatan geser material perkakas atau lapisan, permukaan akan robek dan perkakas akan cepat rusak. Sudut pendekatan yang besar, tanah bantalan yang pendek, dan lapisan pelumas yang kontinu di seluruh langkah adalah cara paling efektif untuk menjaga tegangan geser permukaan dalam batas aman. Penggantian pelumas harus selalu memicu penghitungan ulang beban, bukan hanya perubahan jalur dalam dokumentasi produksi.
Alat penempaan dingin gagal dalam pola yang dipahami dengan baik dalam industri. Mengenali polanya dengan cepat memberi tahu desainer parameter mana yang harus diubah. Tabel di bawah mencantumkan mode kegagalan yang paling umum, penyebab utamanya, dan tindakan desain yang mencegahnya.
| Modus kegagalan | Penyebab utama | Desain penanggulangan |
|---|---|---|
| Fraktur kelelahan akibat pukulan | Kompresi dan pembengkokan siklik, konsentrasi tegangan pada radius transisi kecil | Tingkatkan radius transisi; menggunakan PM-HSS; meningkatkan panduan pukulan; mengurangi kecepatan tumbukan di dekat titik mati bawah |
| Sisipan mati meledak | Tegangan lingkaran tarik pada lubang cetakan | Meningkatkan gangguan cincin stres; tambahkan cincin stres kedua; memperbesar diameter luar cetakan |
| Sakit dan mencetak gol | Kerusakan lapisan pelumas, permukaan pahat kasar, puncak tekanan lokal | Polandia ke Ra 0,2 atau lebih baik; oleskan lapisan CrN atau TiAlN; memperbaiki atau mengganti pelumas |
| Deformasi plastis pada permukaan pukulan atau bahu mati | Kekerasan alat lebih rendah dari tekanan kontak yang diperlukan | Pilih HSS atau karbida yang lebih keras; memperbesar area dukungan; mengurangi tekanan kontak lokal |
| Memotong di pintu masuk cetakan | Dampak dari ujung billet, skala keras, tepi masuk tajam | Tambahkan talang atau radius masuk; lapisi pintu masuk; bersihkan billet sebelum dibentuk |
| Retak kelelahan cincin stres | Interferensi berlebihan, konsentrasi tegangan pada lubang ring | Hitung ulang ukuran penyusutan; memperbesar diameter luar cincin; lepaskan alur pasak atau bahu bor yang tajam |
Modus kegagalan yang paling merusak adalah patah tulang akibat pukulan. Pemuatan pukulan bersifat siklik: pukulan dikompresi, dibongkar, dan dikompresi lagi puluhan atau ratusan ribu kali. Jika amplitudo tegangan pada penampang terkecil tinggi, retakan dimulai pada radius transisi atau tanda gerinda dan meluas hingga patah. Penanggulangannya adalah radius transisi yang lebih besar, material perkakas yang lebih tangguh, penyelarasan yang lebih baik, dan kecepatan pendekatan yang terkendali mendekati titik mati bawah.
Die insert burst adalah kegagalan paling berbahaya kedua. Sisipan retak secara radial menembus dinding, dan rongga terbuka secara elastis sehingga bagian menjadi terlalu besar sebelum sisipan dipasang kembali. Hal ini disebabkan oleh pratekan yang tidak mencukupi, yang berarti lubang cetakan mengalami tegangan akibat beban. Meningkatkan interferensi atau menambahkan cincin tegangan kedua biasanya menyelesaikan masalah tersebut.
Galling muncul sebagai goresan pada permukaan pukulan dan partikel yang berpindah pada benda kerja. Ini adalah masalah pelumasan dan permukaan: lapisan pelumas rusak pada titik tekanan tinggi setempat. Memoles permukaan ke tingkat kekasaran yang lebih rendah, mengaplikasikan lapisan dengan gesekan rendah, atau meningkatkan pasokan pelumas biasanya menghentikannya.
Deformasi plastis pada permukaan pukulan atau bahu cetakan merupakan masalah kekuatan dibandingkan masalah kelelahan. Kekerasan pahat terlalu rendah untuk tekanan kontak, sehingga permukaannya runtuh 0,02 hingga 0,1 mm dan dimensi bagian keluar dari toleransi. Solusinya adalah grade pahat yang lebih keras, sisipan karbida, atau perubahan desain yang mendistribusikan beban ke area yang lebih luas.
Desain alat penempaan dingin berakhir pada antarmuka alat tekan. Mesin menentukan jalur muatan, kecepatan, dan kesejajaran yang harus ditoleransi oleh perkakas, sehingga mesin press memerlukan perhatian yang sama seperti cetakan itu sendiri.
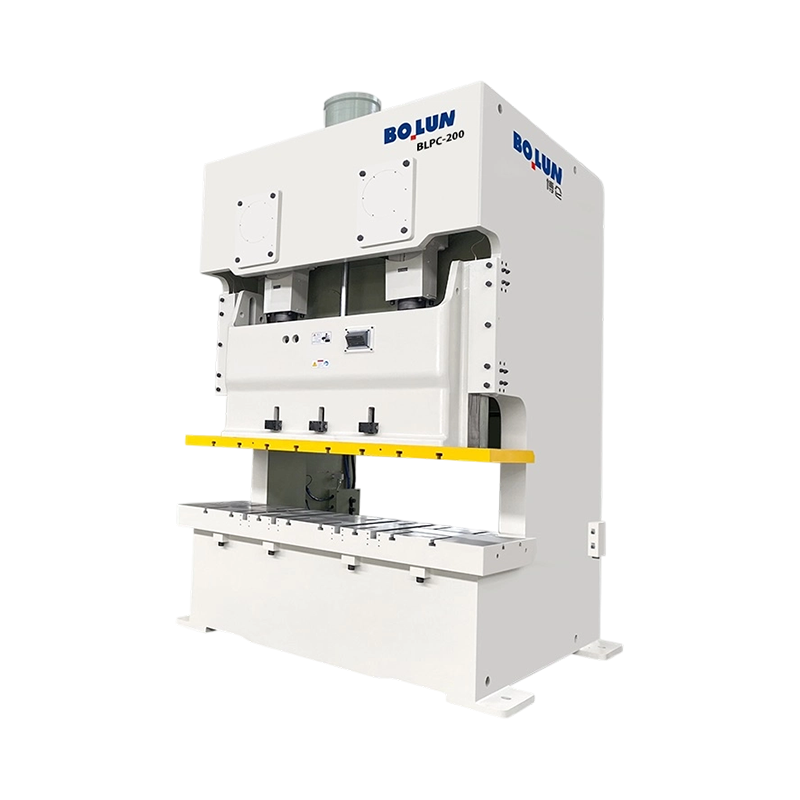
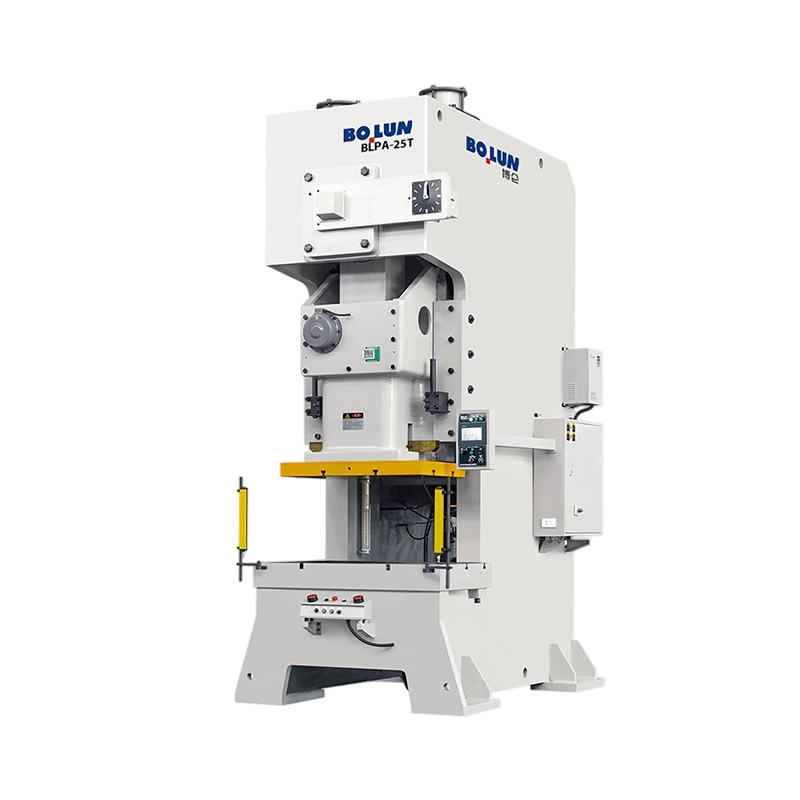
Karakteristik mesin pertama yang perlu diperhatikan adalah kekakuan rangka. Sebuah Mesin Press Power Tipe Terbuka , sering disebut mesin press rangka-C, membelok secara elastis di bawah beban, dan perosotan miring relatif terhadap alas. Untuk sistem punch-die, ketidaksejajaran sudut ini menambah momen lentur pada punch dan menghasilkan pembebanan yang tidak seragam pada rongga die. Mesin press sisi lurus berbingkai tertutup, dengan struktur kolom simetris, lebih sedikit membelok dan mempertahankan keselarasan punch-die di bawah beban tetapan penuh. Penempaan dingin adalah proses dengan beban tinggi dan sensitif terhadap presisi, sehingga pengepresan rangka tertutup yang kaku adalah pilihan yang lebih aman.
Ciri yang kedua adalah kurva guratan. Mesin press engkol konvensional mencapai kecepatan geser maksimumnya mendekati pertengahan langkah dan menghantam benda kerja dengan kecepatan tinggi. Penggerak pengalih, juga disebut penggerak buku jari, memperlambat perosotan saat mendekati titik mati bawah dan mengembangkan gaya tinggi dengan kecepatan tumbukan rendah. Perilaku ini hampir ideal untuk penempaan dingin: pukulan memasuki billet secara bertahap, benda kerja mempunyai waktu untuk mengalir, dan cetakan terhindar dari guncangan benturan yang memicu retak lelah. Oleh karena itu, pengepres tipe sakelar adalah konsep mesin konvensional untuk penempaan dingin. Seri BLKP Bolun dirancang berdasarkan prinsip ini; misalnya, itu BLKP260 penekan penempaan dingin presisi tangkas cocok untuk bagian presisi kecil seperti pin, pengencang, dan poros kecil.
 Grosir BLKP-260 Agile Precision Cold Forging Toggle Type Power Press Pemasok Zhejiang Bolun High-Precision Machinery Co., Ltd adalah pemasok Cina grosir BLKP-260 Agile Precision Cold Forging Toggle Type Power Press... Lihat Produk →
Ciri ketiga adalah bimbingan ram. Sistem pemandu yang presisi menjaga agar pukulan tetap konsentris dengan cetakan pada saat terjadi kontak. Pemandu yang aus atau longgar menimbulkan perpindahan lateral antara punch dan die, yang meningkatkan tekanan pada ujung punch dan dapat memecahkan sisipan cetakan karbida bahkan ketika tonase pengepresan tampak mencukupi. Pemeriksaan teratur terhadap jarak ram dan penyesuaian pemandu merupakan perawatan yang murah dibandingkan dengan cetakan karbida.
Mesin ini juga menentukan beberapa parameter pahat secara langsung. Tonase tekan harus melebihi kekuatan pembentukan yang dihitung setidaknya 20 hingga 30 persen. Tinggi penutup dan panjang kayuhan menentukan tinggi tumpukan pahat maksimum. Gaya knockout yang tersedia di alas dan perosotan membatasi desain ejektor untuk rongga yang dalam. Jika mesin press mempunyai bantalan cetakan hidrolik, kapasitasnya menentukan apakah gaya penahan dapat diterapkan selama pukulan.
Untuk pekerjaan berat dengan deformasi tinggi seperti poros berflensa besar atau ekstrusi panjang, mesin press harus memiliki tonase dan energi untuk menyelesaikan pukulan tanpa terhenti. Itu BLKP850 penekan penempaan dingin tugas berat menyediakan kapasitas skala industri ini, sementara kurva langkah yang seimbang melindungi perkakas dari guncangan. Pembaca yang menginginkan perbandingan lebih luas dapat merujuk pada ini pengenalan mesin press tempa dingin , dan itu berbagai peralatan pembentuk logam Bolun tersedia di situs web perusahaan.
 Grosir BLKP-850 Kekuatan Industri Tugas Berat Cold Forging Toggle Type Power Zhejiang Bolun High-Precision Machinery Co., Ltd adalah grosir Cina BLKP-850 Kekuatan Industri Tugas Berat Penempaan Dingin Jenis Toggle Power... Lihat Produk →
Bahkan seorang desainer berpengalaman pun harus memvalidasi alat penempaan dingin yang baru sebelum melakukan pemesinan. Analisis elemen hingga adalah metode validasi yang paling praktis untuk tegangan pahat. Model sisipan cetakan dan rakitan cincin tegangan dibebani dengan tekanan radial dari benda kerja pada lubang cetakan, dan interferensi penyusutan antar cincin diterapkan sebagai kondisi awal. Outputnya adalah distribusi tegangan pada setiap komponen. Perancang memeriksa bahwa sisipan cetakan tetap berada pada rentang tegangan aman dan cincin tegangan tetap berada di bawah batas kelelahan selama jumlah siklus yang diharapkan.
Simulasi proses melangkah lebih jauh dengan memodelkan aliran material benda kerja di dalam rongga. Hal ini menunjukkan adanya lipatan, pengisian yang kurang, konsentrasi regangan yang berlebihan, dan puncak beban cetakan sebelum baja dipotong. Simulasi ini juga menghasilkan distribusi tekanan yang realistis pada permukaan cetakan, yang lebih akurat dibandingkan dengan asumsi beban radial yang seragam. Untuk produksi bervolume tinggi, biaya simulasi dapat dipulihkan dengan cepat melalui lebih sedikit iterasi uji coba dan masa pakai alat yang lebih lama.
Setelah pembuatan, uji coba prototipe masih diperlukan. Perkakas dipasang pada mesin press, bagian percobaan diproduksi dengan kecepatan yang dikurangi, dan beban pembentukan sebenarnya diukur dengan sel beban atau dengan membaca tampilan tonase mesin press. Pemeriksaan dimensi pada bagian percobaan memastikan geometri rongga dan kelonggaran pegas. Beberapa ratus suku cadang produksi pertama memerlukan perhatian yang sama, karena variasi kecil pada panjang billet, ketebalan pelumas, atau suhu pahat dapat mengubah beban pembentukan sebesar beberapa persen.
Catatan umur alat adalah database yang berharga namun sering diabaikan. Mencatat jumlah pukulan hingga kegagalan untuk setiap alat, modus kegagalan yang diamati, dan riwayat pemeliharaan memungkinkan bengkel membangun pengalaman praktis. Ketika desain alat baru gagal lebih awal dari yang sebelumnya, catatan menunjukkan operasi mana yang berubah. Seiring waktu, data ini mengubah desain alat dari sebuah kerajinan menjadi proses rekayasa yang terkelola.
Daftar periksa berikut merangkum proses desain yang dijelaskan dalam artikel ini. Hal ini dimaksudkan sebagai referensi kerja ketika merencanakan set alat tempa dingin yang baru.
Alat penempaan dingin yang dirancang dengan baik adalah hasil dari keputusan disiplin mengenai tegangan, geometri, material, pelumasan, dan pemilihan mesin. Ketika semua keputusan tersebut berjalan bersamaan, alat tersebut akan menghilang dari latar belakang produksi: alat tersebut membentuk ribuan komponen yang akurat, tidak memerlukan perhatian yang tidak terjadwal, dan hanya akan gagal setelah sejumlah siklus yang dapat diprediksi dan masuk akal secara ekonomi. Performa senyap tersebut adalah ukuran sebenarnya dari desain alat tempa dingin yang bagus.


Sebuah produsen pengikat skala menengah baru-baru ini menghadapi masalah y...
Dua mesin press dapat membawa papan nama seberat 200 ton dan masih menghas...
Jawaban Singkat: Jenis Bingkai Mana yang Sesuai dengan Pekerjaan Sebuahda ...
Seorang pembeli yang membandingkan mesin press celah terbuka seberat 45 to...
Seorang manajer produksi di pabrik komponen logam skala menengah baru-baru...
Ikhtisar Teknologi Power Press: Dari Dasar hingga Pemilihan Peralatan Di b...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, Kota Jinting, Kota Shengzhou, Provinsi Zhejiang, Cina
Siap untuk Memulai?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

